2026-10-05 03:03:51 分类:商机
凌晨两点,手机炸响。
是东莞做汽配的老陈,声音都抖了。
整条冲压线停了,刚赶的订单三天后要交,机械手卡在上料位,掉下来的坯子直接砸穿了模具型腔,几十万废了。
我赶过去拆开机壳一看,焊点都没磨平,电线乱缠得像鸡窝,售后电话打过去,空号。
这就是贪便宜找小厂家的下场。
藏在参数里的门道,行内不说的妥协
很多人选厂家,先翻报价,再看参数表,参数好看价格低,直接拍板。
这里面的水,能淹死不熟路的新手。
现在市面上主流就是两种路线,桁架式和关节式,各有优劣。
桁架式成本低,适合固定直线工位,安装简单,就是占空间,改线麻烦。
关节式灵活,能转能拐,适配多工位换料,就是贵,维护成本也高。
我给你说三个实打实的数字,懂了就能避开一半坑。
正经厂家做普通工况的桁架机械手,重复定位精度能稳定在±0.1mm,足够用了,很多小厂家非得标±0.05mm,出厂调的时候准,用一个月就飘得没边。
关节式用的伺服电机,正经进口品牌额定寿命是10000小时,小厂家拿翻新拆机件,撑死也就2000多小时,用半年就开始漏油抖臂。
标称负载这块,正经厂家都会留两成余量,标10kg就能扛12kg不抖,小厂家半分余量不留,上8kg的料就晃得像筛子。
说实话,这行哪有那么多低价好货。
行业内都不说,但大家都在做的妥协是什么?
机架焊接完,必须进炉做去应力退火,放一周让应力释放,不然半年就变形,精度直接跑没。
但去应力要多花三天,成本涨15%,大部分客户只比价格,厂家也就跟着省了这道工序,说白了就是拿设备寿命换低价。
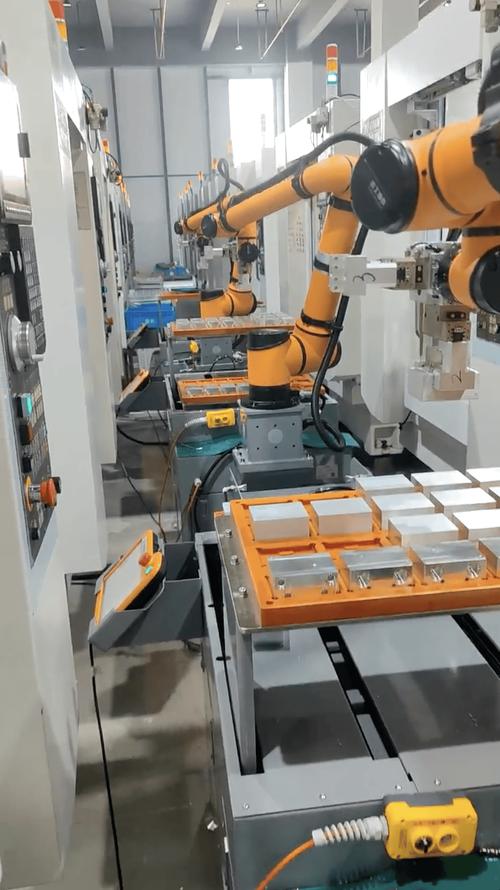 汽车冲压车间上下料机械手实拍
不同行业的要求,差得不是一点半点
 不同行业的要求,差得不是一点半点
我见过太多厂家,拿同一款机械手卖所有行业,能好用才怪。
前年佛山那家做汽车纵梁的客户找我,说换了机械手才三个月,天天停线调机。
过去一看,导轨磨得坑坑洼洼,手拉都拉不动。
冲压车间天天16小时两班倒,震得厉害,还到处飘冲压油,本来就得用带防腐蚀密封的重载导轨,那小厂家给换了普通轻型导轨,密封就是个几块钱的橡皮圈,能不坏吗?
后来换了一家正规厂家,换成带刮屑板的重载导轨,加了自动定时润滑,现在两年多,除了定期换油没停过。
这是汽配行业的要求,核心就是耐造抗造,能扛住恶劣环境。
换到3C行业,完全是另一回事。
深圳有个做手机中框的老板,之前找的厂家做的机械手,装夹完每次偏个三五丝,磨出来的中框不合格率能到12%,天天报废一堆料,老板急得掉头发。
我去测了一下,机械手一动就晃,原来底座用的是薄钢板焊的,刚性根本不够。
后来厂家给改了设计,整体浇了环氧树脂配重,底座直接重了200公斤,再测精度,不合格率直接降到0.2%。
3C要的就是刚性和稳,差一丝,产品就废了。
厂家要是不分场景给你瞎凑货,那就是明摆着坑你。
风口下的暗礁,行内没人愿意说破
 风口下的暗礁,行内没人愿意说破
现在都喊进口替代,智能制造,好多厂家都凑上来蹭风口。
说实话,这两年国产上下料机械手进步真的大,不少大厂家做的东西,精度稳定性不比进口差,价格能便宜一半,确实是好事。
绿色制造这块,新出的伺服变频方案,比老款机械手能省三成电,一条线一年下来电费能省好几万,这也是实打实的进步。
不过话说回来,有个事儿,行内没人愿意公开说。
现在的行业标准,只要求测静态定位精度,从来没要求测动态精度。
啥意思?就是你停下来测位置,准得很,一动起来跑起来定位,偏个0.1mm都算正常。
所有厂家都把静态精度印在画册上,买家不懂,一看参数和进口大牌一样,价格便宜十万,直接就签单,回来干活才发现不对,找厂家说理,人家说我参数没标错啊,你自己测静态也是准的,你能咋办?
这就是标准滞后带来的风险,这么多年了也没改,只能买家自己当心。
昨天我还在车间帮徒弟校机械手精度,校了半天,想起这二十年来踩过的坑,见过的烂设备,就一句土话:
宁买一分贵,不买三分亏。
选上下料机械手厂家,比的从来不是谁报价低,是能不能扛住你车间日复一日的造。
你们选厂家的时候,最先看的是报价还是售后?
欢迎过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对上下料机械手厂家:干20年车间老师傅的掏心窝经验
文章链接:https://yxqcspc.com/17219/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
