那天撞刀,撞出来的分度盘猫腻
上个月早班,我刚换完工作服。
哐当一声,整栋车间都晃了三晃。
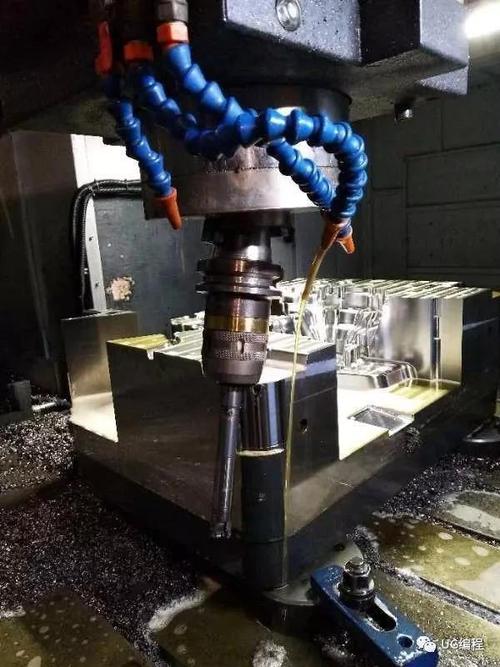
冲过去一看,850立加的主轴直接怼在了工作台上,硬质合金刀片崩得满天飞,新来的小操作工脸白得像纸。
说程序没错啊,走刀走到一半,分度盘突然卡了半秒,直接动不了。
拆下来一查,差点骂街。
当初图便宜,找了个小厂的货,定位销孔的淬硬层只有0.8mm,用了不到半年就磨偏了,差了两丝。
就这两丝,废了一套四十多万的模具型腔,连误工带赔款,小五十万打了水漂。
平时没人把分度盘当回事,觉得不就是个转工作台的吗?出了问题才知道,分度盘厂家的水平,直接决定你整个车间的生死。
分度盘厂家藏着不说的技术内幕
说实话,很多干机械的都搞不清,分度盘那点事,水深得很。
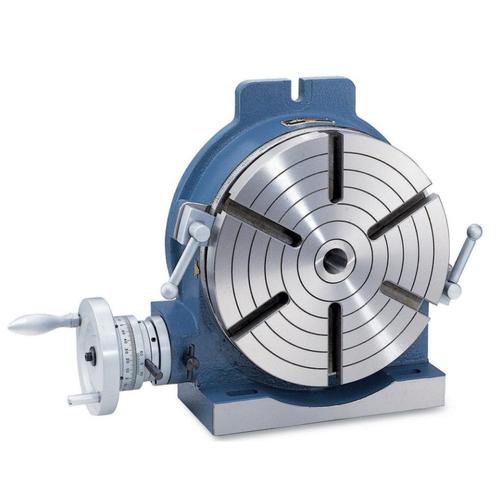
现在主流就两条路线,鼠牙盘分度和蜗轮蜗杆分度,各有优劣。
鼠牙盘刚性好精度高,重复定位能稳定在±0.005mm,但是分度档位固定,改不了,成本比蜗轮蜗杆高快三成。
蜗轮蜗杆灵活,能任意分度,价格便宜,但是长期吃刀受力,容易磨出间隙,用个两三年精度就飘得没边。
行业内通常不说,但实际都在做的妥协是什么?
你去问任何一家分度盘厂家,都会说自己的料是整锻40Cr,对内应力做了完整时效处理。
实际上呢,至少七成中小厂家,都是轴头用锻料,本体拼铸铁,成本直接降15%,外行根本看不出来。
整锻料的内应力,要进炉120℃保温48小时才能消得七七八八,很多小厂为了省电费,只保温12小时就拉出来加工了,刚出货精度达标,用半年就因为内应力释放偏了个三五丝,你找谁说理?
还有更缺德的,给你报的是鼠牙盘方案,实际齿面只淬硬了一半,中碳钢代替合金钢,你不带大负荷连续用,一年半载根本试不出来。
不同行业要的,根本不是同一种分度盘
我干了二十年,接过的工装没有一千也有八百,太清楚不同行业对分度盘厂家的要求差得有多远。
之前给山东一家主机厂做发动机连杆的加工夹具,人家要求连续加工一万件,每个孔的位置度误差不能超过0.01mm。
一开始图便宜找了家小厂,不到三千件就超差了,整批连杆返工,客户罚了供应商八十多万,后来换了浙江一家专门做汽车配套的分度盘厂家,人家里每台都做三次时效,卖的贵一倍,用了五年,现在精度还保持在0.003mm以内,从来没出过事。
再说航天航空的叶盘加工,那要求更变态。
去年给一家航天所做五轴工装,要求连续加工24小时,温度升5度,精度误差不能超过0.002mm,普通分度盘根本扛不住,热变形就能飘出三五丝。最后找的那家分度盘厂家,专门把定位面做了全渗氮处理,硬度达到HRC62,比普通淬火高了10度,完美达标,就是价格翻了一倍,可人家不在乎,只要精度够,钱不是问题。
进口替代热背后,藏着看不见的暗礁
这几年国产分度盘起来了,原来高精度分度盘都找日本买,现在国内好点的分度盘厂家,已经能做到重复定位精度±0.002mm,完全能替代进口,价格只有进口的三分之一,这是好事。
不过话说回来,行业里有个不愿公开的难题,很少有人提。
现在咱们国家的分度盘精度标准,还是十多年前定的,只要求测常温下的静态精度,根本不管实际加工中,主轴转动、切削发热带来的热变形误差。
p>很多厂家就钻这个空子,卖货的时候给你看常温下测的静态精度,好看得很,完全符合标准,实际装到机床上连续干几个小时,温度一升,变形就超差,你去找他,人家拿出标准说我符合要求啊,你只能吃哑巴亏。现在五轴加工越来越多,对热变形的要求高得离谱,旧标准早就跟不上了,这个坑,不知道多少人踩过。
我今天早上还在那台撞坏修好的立加旁边转。
干了这么多年,我总结的土话就是:买分度盘,别光看样本上的数字,要摸厂家的炉温。
样本上印的精度再好看,热处理偷工减料,炉温不够时间不够,用不了半年就得趴窝。什么进口国产,什么参数高低,真能沉下心给你做时效做淬硬的,才是好厂家。
你们这么多年踩过分度盘厂家的哪些坑?不妨出来唠唠。
