2026-10-06 07:45:59 分类:商机
上个月三号早班。
刚换完新刀头,小张调完走刀不到三分钟,哐当一声。
整个400mm厚的板坯直接从工作台上掉下来,刀头碎成三瓣,溅出来的铁屑擦着我耳朵飞过去。
小张脸都白了,说师傅我没调错参数啊。拆开吸盘一看,内部铜线都氧化发黑了——之前贪便宜换的小厂货,线径比标称小了一号,长期高频通断,直接烧了局部绝缘。
你看,磁力吸盘这东西,平时安安稳稳嵌在工作台里,没人当回事。真出问题,那就是砸设备出工伤的大事。
厂家藏着不说的技术妥协
很多人觉得磁力吸盘不就是块吸铁石?有啥技术含量?
说实话,门道真不少。我干了二十年机加工,见过不下三十个磁力吸盘厂家的货,核心就看三个数。
第一,剩磁必须控制在150高斯以内,不然加工完工件带磁,粘砂粒吸铁屑,后续打磨根本没法干。
第二,加工100mm以上厚板材,额定吸力得达到16N/cm²以上,不然拉荒吃刀量大一点,直接移位。
第三,做精密磨床的吸盘,极距必须做到1.5mm,极距宽了,薄工件吸不住,加工出来平面度直接超差。
现在主流的两个路线,一个全钢壳体,一个铝合金壳体。
全钢的耐砸耐撞,用十年都不会变形,就是太重,安装换吸盘得动用吊车,费劲。铝壳轻,安装方便,就是硬度不够,掉个工件磕一下,壳体变形就漏磁,寿命短一半。
行业内通常不说的妥协是什么?
小厂家为了赚差价,大多把铝壳喷成银灰色仿全钢,卖全钢的价格,你不拆开看根本分不出来。更缺德的是为了省铜线,把极距故意做大,中心吸力测出来够数,边角吸力直接掉三分之一,你拿薄工件一试就露馅,不试根本看不出来。
 机加工车间破损磁力吸盘拆机实物图
不同行业要的,根本不是一种吸盘
我见过不少客户,拿着别家的参数来找我做推荐,结果回去用不了,为啥?不匹配行业需求啊。
就说造船行业的大型龙门铣,加工的都是几吨十几吨的船用钢板,天天泡在混了锈渣的切削液里,要求什么?耐腐蚀,耐砸。
去年有个朋友的加工厂,图便宜找了个小磁力吸盘厂家,换完不到三个月,五个吸盘坏了三个,密封圈用的普通天然橡胶,遇着切削液直接溶胀开裂,进水之后线圈短路烧了,光停工检修就损失十几万,后来换了正规厂家的耐油丁腈密封圈,用到现在三年多,一点事没有。
再说说精密模具加工,这个要求刚好反过来,要剩磁低,吸力均匀。
之前有个做冲模的客户,找小厂做了磨床吸盘,加工完的模芯剩磁超标,每次磨完,表面都粘满了金刚砂粒,粗糙度怎么都达不到Ra0.8,后来换了专门做精密吸盘的厂家,把剩磁控制在80高斯以内,问题直接解决了,人家厂家就是把断电消磁的程序做进了吸盘控制器,多花两千块,省多少事。
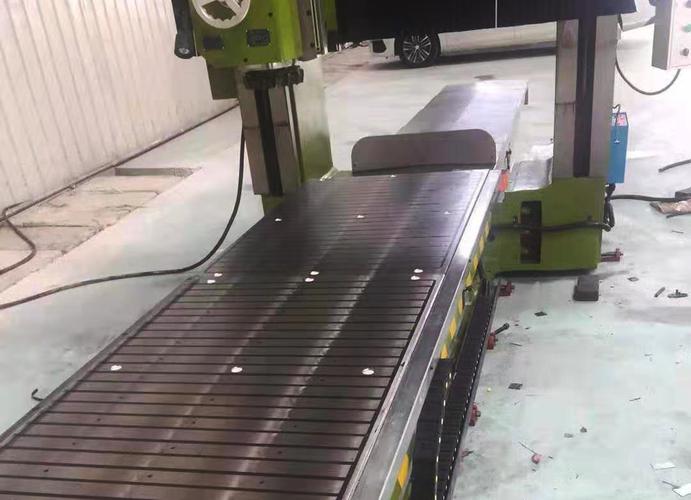 数控龙门铣床安装电磁吸盘现场图
进口替代浪潮下,藏着没人说的暗礁
 进口替代浪潮下,藏着没人说的暗礁
这些年国产磁力吸盘起来了,说实话,做得好的厂家,性能真不比进口差,价格只有进口的三分之一,很多原来用进口的,现在都换国产了。
不过话说回来,行业里有个难题,没人愿意公开说。
就是标准滞后,现在执行的还是十多年前的旧标准,只要求测吸盘中心的最大吸力,不测吸力均匀度,也不测连续工作后的剩磁稳定性。
这就给很多小厂家钻了空子,检测的时候拿中心那块测,吸力刚好达标,就能拿合格证,实际上边角吸力差一半,你加工大板材,边缘翘起来,平行度超差,最后客户还要自己买单。
现在做绿色制造,电永磁吸盘越来越火,不用一直通电,省电八成,这是好东西。但是很多小厂家,里面的永磁体用的是回收的废钕铁硼,重新烧结的,不到两年,退磁就能超过10%,吸力直接不够,你要换,整个吸盘都废了,成本比买新的省不了多少,找谁说理去?
今早我还在车间修那个上次掉板砸坏的吸盘底座。
干了二十年机加工,我就信一句土话:选磁力吸盘厂家,别只看纸上印的参数,要摸边角剩磁够不够。
你们有没有遇过参数好看,用起来拉胯的磁力吸盘?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师掏心窝:选磁力吸盘厂家,踩过的坑都在这
文章链接:https://yxqcspc.com/17310/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
