选对钢结构加工设备厂家,老工程师20年踩坑踩出来的真话

上个月后半夜,我被山东一个老板叫去救急。 刚进车间就闻到一股子焦糊味,一台刚用了10个月的数控等离子切割机,主梁歪了,割出来的H钢斜边差了快两个毫米。 老板蹲在切割机旁边抽烟,一句话说不利索:当初图便宜,比大厂便宜十万块,合着十万块买了个废铁。
钢结构加工车间数控切割机变形故障现场
钢结构加工车间数控切割机变形故障现场

选设备不能只看报价,猫腻全在厂家做的活里
选设备不能只看报价,猫腻全在厂家做的活里
说实话,很多人买设备只看参数表上的切割范围,功率大小。 没人会盯着厂家的床身加工精度。 我干了21年,给你们说三个实打实的数字。 第一个,导轨安装平面的平面度,正经大厂控制在0.02mm每米以内,小厂能做到0.1mm就烧香了,差五倍,用一年你就看出歪了。 第二个,割缝预补偿,大厂出厂给你调的0.15mm,刚好适配大多数工况,小厂图省事直接留0.3mm,切10mm以上的钢板,成品直接差一个毫米,孔位不对就得返工。 第三个,主轴跳动公差,加工厚板的话,不能超过0.05mm,超过这个数,切口波浪形,你还得二次打磨,多费一倍工时。 现在主流两种床身路线,一种是整体铸件床身,一种是焊接床身。 铸件的稳,抗震,用十年变形量都小,但是成本比焊接床身高快五成。 焊接的便宜,加工快,出厂快。 行业内不说的妥协是什么?很多号称做铸件床身的厂家,根本不是整体浇铸,就是拿几个铸件小块拼焊起来的。 退火工序直接省了,本来整体铸件要放六个月自然退火消应力,拼焊的抛完丸直接喷漆装箱,成本降一半,用个三年,应力释放完,床身歪了,你找谁说理去。

不同行业要找对对口的钢结构加工设备厂家,别乱买

去年帮一个做桥梁钢结构的朋友选设备,他给中铁做箱梁连接件,要求孔位误差不能超过0.5mm。 一开始找了个做民用设备的厂家,做出来的孔,10米长的梁,两头误差差了2mm,螺栓穿不进去,返工一次赔十几万,快把老板愁死。 后来换了一家专门做重型钢结构加工设备的厂家,人家给主梁多加了两道加强筋,每一米就装一个温度补偿传感器,加工出来的孔,最大误差才0.2mm,用到现在两年多,没出过问题。 另一个场景,做装配式轻钢别墅的。 江苏有个老板,主打低成本快装,一天要下八十多吨料,就要求切割快,回本快。 一开始有人给他推重型硬轨设备,精度是够,但是一分钟切割速度才走一米,一天顶多切三十吨,根本赚不到钱。 后来找了一家专做轻钢构件加工设备的厂家,把硬轨换成线性导轨,进给速度提了30%,还配了自动上下料的架台,一天刚好能出八十多吨,不到一年就回本了。
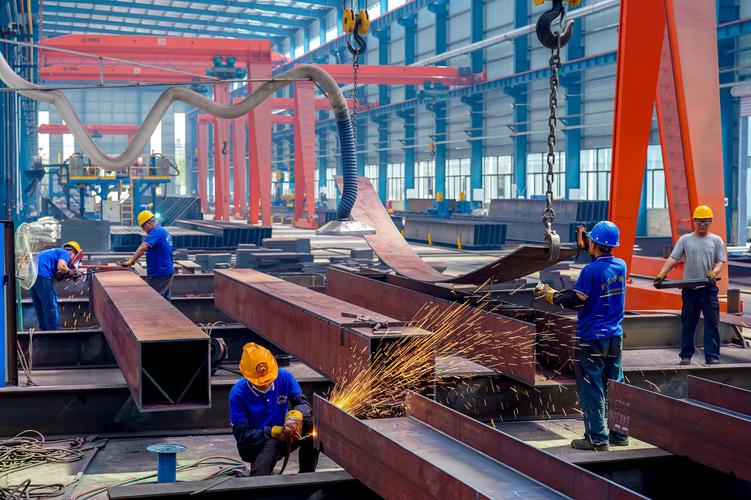
装配式建筑轻钢构件钢结构切割现场
装配式建筑轻钢构件钢结构切割现场

新风口底下藏着坑,行业里很多话没人说

新风口底下藏着坑,行业里很多话没人说
新风口底下藏着坑,行业里很多话没人说
现在都喊着智能制造,进口替代,很多厂家都往自己身上贴标签。 说自己的设备能连MES,能自动排产,全智能。 说实话,十分里面有七分是贴的,就是加个联网模块,根本没做底层逻辑的适配,你买回去,连自己厂的系统都接不上,白花几十万买个智能噱头。 还有个行业不愿公开说的难题。 现在现行的设备国家标准还是好些年前的,对热变形误差根本没有强制要求。 你想啊,夏天车间三十五六度,冬天零下好几度,床身热胀冷缩,10米长的床身差个一两毫米太正常了。 国标没要求,绝大多数厂家就不会主动给你装温度补偿系统,出了误差,人家就说你车间环境不达标,不是设备的问题,你打官司都没地方说理去。 干了一辈子,我总结一句土话:买钢结构加工设备,就像买房子,开发商靠谱比什么装修样板间都重要。 你选对了厂家,十年少修一百次,选错了,天天蹲车间拆了修修了拆,赚的钱全砸进去了。 对了,你们这些干加工的,遇见过哪些钢结构加工设备厂家的坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对钢结构加工设备厂家,老工程师20年踩坑踩出来的真话
文章链接:https://yxqcspc.com/17339/