2026-10-06 18:12:55 分类:商机
上周半夜三点,手机炸响。
是三班的小李,声音抖得不成样:王工,冲头崩了!飞出来一块!
我套上衣服往车间跑,大老远就听见警铃响。
现场一片狼藉,新换不到三个月的模锻机,冲头从根部断了,一块拳头大的碎钢擦着小李胳膊飞过,把工位后的钢板砸出半寸深的坑。
万幸人没事。但生产线停了,八台机床都等着料,急得老板嘴都起泡了。
踩过坑才懂,锻造机厂家的水真不浅
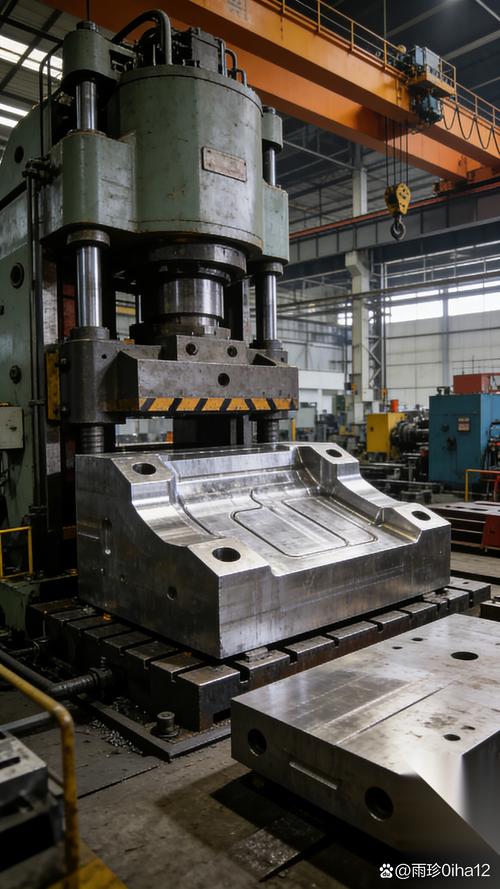 锻造车间崩裂的锻造机冲头现场
这台机器就是老板图便宜找的小厂家,报价比老牌厂低了整整12万。
当时老板还跟我拍胸脯,说人家配置写的都一样,能差啥?
现在好了,停产抢修八天,光客户的违约金赔了18万,还搭进去小李的疗养费,算下来比买好机器还多花了小十万。
说实话,干锻造这行20多年,我见过太多栽在锻造机厂家上的坑。
很多人买机器只看吨位、看价格,谁能想到根子上的东西就不对。
锻造机这东西,说白了就是靠机架扛冲击力,靠滑块控精度。
现在业内主流就两种机架路线,一种整体铸钢,一种焊接组合。
整体铸钢机架,要求屈服强度必须到350MPa以上,才能扛住每天几万次的冲击,用个二三十年不会裂。
但成本比焊接机架高15%还多,浇铸出来要回火半个月才能出厂,交货慢。
焊接组合机架呢,就是把钢板裁好拼起来焊,成本低,一周就能交货,适合小批量生产的中小厂。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多号称做整体铸钢的小厂家,浇铸的时候出了砂眼、裂纹,不会作废重铸,而是偷偷把缺陷磨掉焊补,再打磨喷漆,外行人根本看不出来。
用个两三年,应力攒到一定程度,说崩就崩。
还有三个硬指标,你买机器的时候一定要卡,差一点都不行。
第一个,滑块导轨间隙,新机出厂必须控制在0.1mm以内,超过这个数,用不了半年精度就飘了。
第二个,锻造温控系统误差,好厂家能稳在±2℃,差的能差出去十度,锻出来的工件硬度根本不达标。
不同行业选锻造机,要求天差地别
我经手过的项目多,什么行业的需求都见过,说两个最典型的。
第一个是汽车零部件行业,做连杆、曲轴这些小锻件。
去年给长三角一家给自主车企做连杆的厂子调设备,他们之前买的小厂1000吨锻造机,每分钟打12件,速度是上去了,可是形位公差超差,100件出13件不合格,客户退了整整两批货。
后来换了老牌锻造机厂家的设备,把滑块偏载补偿改了,公差直接控制在0.05mm以内,不合格率掉到0.8%,人家现在订单接得手软。
这个行业要的就是高频次、高精度,公差卡得死,差一点都装不上。
第二个是风电新能源行业,做法兰、锚板这些大锻件。
内蒙那边有个客户,之前贪便宜买了台改的二手进口锻造机,吨位够,但是加压速度降不下来,每分钟走12mm,锻出来的大法兰内部组织疏松,探伤过不了,直接报废。
后来找国内厂家定制,把加压系统改成伺服控制,最慢能调到每分钟4mm,慢慢压进去,晶粒度直接达标,合格率从原来的27%升到92%,人家现在天天满负荷生产。
这个行业要的就是压力稳、加压慢,吨位再够,速度不对全白搭。
 伺服锻造机加工风电法兰现场
进口替代热潮下,藏着行业不愿说的暗礁
 进口替代热潮下,藏着行业不愿说的暗礁
这两年国产锻造机厂家起来了,1万吨以下的机型,性能不比进口差,价格才是进口的三分之一,还能上门改参数,服务比进口方便太多。
不少厂家还搞了绿色锻造,闭式模锻把料头损耗从原来的8%降到3%,一年省出几十万钢材钱,这确实是好事。
不过有个行业内不愿公开的难题,我今天说出来,给大家提个醒。
现在伺服锻造机火,很多客户都点名要,但现行的国家精度标准还是十多年前定的,根本没更新伺服机型的要求。
所以很多不良厂家,就是给普通液压锻造机换个伺服电机,就敢标榜是全新伺服锻造机,卖比普通机高三成的价,实际上根本没有做闭环精度控制,和真正的伺服机差远了。
客户不懂参数,花了冤枉钱还达不到效果,找谁说理去?
现在我们车间那台坏的机器早就拆了,换了老牌厂的新设备,这俩月用下来,噪音都小了不止一个度。
干了20多年,我就信一句土话:买锻造机,别省机架的钱,别贪低价的坑。
机器是要跟着你干十几年的活,根子不好,天天修都修不过来。
话说回来,你们买锻造机的时候,碰到过什么奇葩厂家的坑?出来聊聊,给后辈提个醒也好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锻造机厂家选不对,车间半年白受累——20年老工程师的实战经验
文章链接:https://yxqcspc.com/17341/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
