2026-10-06 23:02:47 分类:商机
上个月跟着老板去义乌一个做橡胶密封圈的厂救火。
推门进去就闻见一股冲鼻子的焦糊味,两台18寸开炼机歪在车间角落,辊子拆了一半堆地上。
客户老板蹲在烟蒂堆里,脸黑得像辊子上蹭的废胶。说新买的机子才跑七个月,就抱轴了。找厂家售后推了半个月才来人,开口就要三万换轴,这不明着抢钱吗?
这就是开炼机厂家的存在感。好的时候你觉不着它,掉链子的时候能把你全年的利润都坑没了。
别光盯着报价,门道都在看不见的地方
开炼机看着不复杂,两个辊子转着压胶对吧?内里的讲究能差出十万八千里。
我干了20年,掏心窝子说,选机子先看三个地方,都有硬数字。
第一个是辊筒淬硬层厚度,正规开炼机厂家会做到12毫米,小厂偷工减料,能做到3毫米就不错了,压硬胶不到一年就磨出沟,调都调不了。
第二个是辊筒同轴度,正规要求控制在0.01毫米以内,转起来平稳,吃胶均匀。小厂加工精度不够,同轴度超了0.05,转起来整个车间都晃,胶料薄厚差一倍都正常。
第三个是主轴轴承的游隙,得卡在0.02到0.04毫米之间,大了容易晃,小了发热快,没多久就烧轴。
现在主流的辊筒有两种路线,整体铸钢辊和离心浇铸复合辊。
整体铸钢辊韧性好,耐冷热冲击,适合一天开16小时以上的连续生产,就是成本高,报价贵小十个点。
复合辊外层沾一层合金,内层用普通铸铁,成本低很多,缺点就是用个三五年,冷热交替下来,外层容易脱裂,小问题不断。
行业内不说的妥协是什么?大多小厂家都会把复合辊当整体铸钢辊卖,报价只低五个点,买家只看总价,觉得捡了便宜,其实吃了大亏。
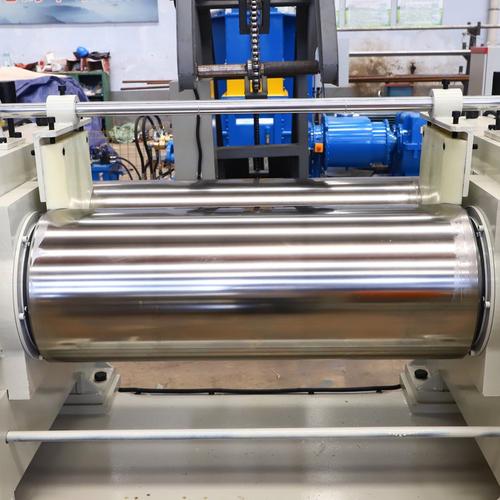 开炼机拆检抱轴故障辊筒现场
不同行业要不同机子,从来没有通吃款
很多客户买机子,上来就问你家最便宜的18寸开炼机多少钱,根本不说自己做什么产品,这不踩坑才怪。
去年山东东营一个做再生橡胶的客户找过来,说自己新买的机子一天出不了8吨料,还总堵。
我们过去一看,辊筒开挡比做再生胶要求的小了5厘米。再生胶是废轮胎炼的,杂质多粘度大,就得大开挡大辊距,能吃进料才行。
后来换了正规厂家的适配辊,一天能出12吨,电耗还降了8%,差的就是这点适配性。
还有前年广州一个做食品硅胶的客户,亏了快两百万,找过来哭。
他做的是婴儿奶嘴的出口单,找小厂家做的开炼机,图便宜二十万,结果用了半年,每次出货检测铁离子都超标。
原来开炼机辊筒没做钝化镀铬处理,磨下来的铁屑混进胶里,整柜货被退,定金都赔进去,再找那个开炼机厂家,早就人去楼空了。
做食品医疗级硅胶,要求就是无铁污染,这是开炼机厂家必须做的特殊处理,省一点都不行。
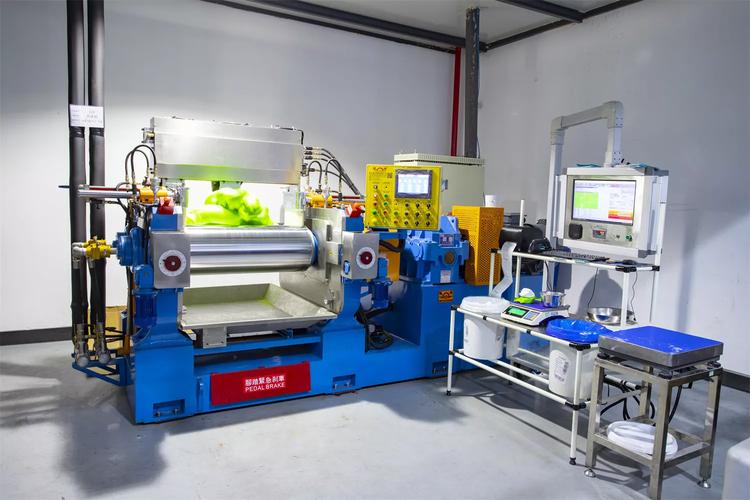 橡胶再生车间生产用开炼机现场图
都说进口替代好,坑里藏着不少暗礁
 都说进口替代好,坑里藏着不少暗礁
现在国内开炼机厂家技术进步确实快,很多以前只能买进口的大吨位开炼机,现在国产就能做,价格只有进口的三分之一,确实给客户省了不少钱。
绿色制造这边,好多厂家都改了电加热替代原来的蒸汽加热,节能能到三成,还不用搭锅炉,对小厂太友好了。
不过话说回来,行业有个不愿公开说的难题,现在的安全标准还是十几年前定的,早就跟不上现在的生产线了。
现在很多厂做密炼连轧,开炼机是连续出料的,原来的标准只要求有紧急制动,没要求前后都装光电防护,很多开炼机厂家为了省成本,就只装个样子货,甚至有的工人嫌碍事,厂家直接顺着心意不装。
这两年出过好几次卷进去的安全事故,追责都找不到依据,标准没明确要求,只能吃哑巴亏,这个风险真的太大了。
我干了20年修开炼机,总结一句土话:选开炼机厂家,就像挑随身的工具,不能光看壳子亮不亮,得看骨子硬不硬。
你这些年碰过什么开炼机厂家的坑?咱们评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:开炼机厂家选不对,车间一年白受累——20年老工程师的掏心窝子经验
文章链接:https://yxqcspc.com/17355/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
