老工程师聊三坐标测量:书本没写的车间实操门道

上个月质控部拍我桌子,说一批给高铁做的定位销退回来了。 客户拿三坐标卡形位公差,0.05mm的要求,我们超了0.03。 车间一群人围着量了一下午,卡尺千分尺打出来全合格。 后来把工件拖去我们恒温间的三坐标上一卡,嚯,销子两个安装基准的平行度,确实歪了。 原来我们天天在机床上摸,总觉得尺寸能上手量,真到卡脖子的地方,还得靠三坐标说话。
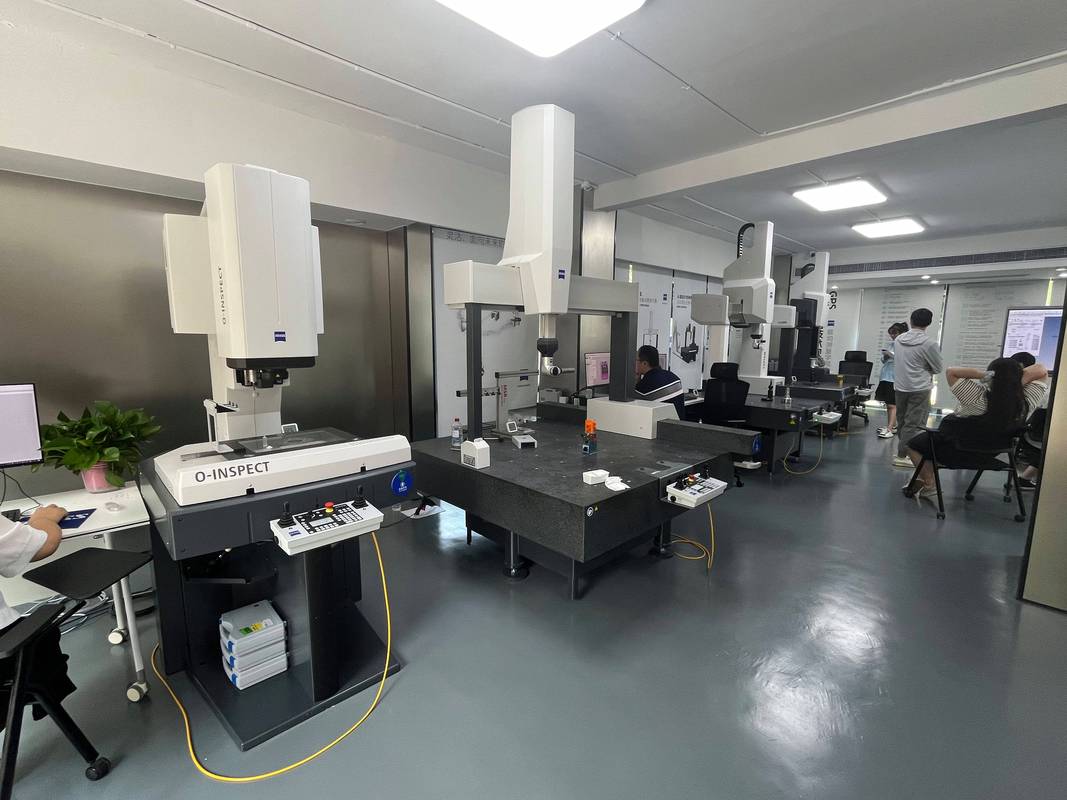
机械加工车间恒温间桥式三坐标测量工件现场

精度不是喊出来的,是堆出来的

精度不是喊出来的,是堆出来的
精度不是喊出来的,是堆出来的
说白了三坐标就是在三个互相垂直的方向上,能准确定位测头的位置,碰到工件就采点,最后算出你要的尺寸形位。 实话讲,很多人买设备只看标称精度,根本不注意背后的门道。 行业里有三个数,记住了就不会踩坑:第一,正经恒温间要控温在20℃±0.5℃,温度差1℃,1米长的钢工件就能差11微米,这差头已经够废一个工件了。 第二,主流桥式三坐标的导轨直线度,不能超过0.002mm每米,差一点,测长尺寸就飘。 第三,接触式测头的触发力一般控制在0.1N到0.5N之间,力太大,软工件直接压变形,测出来的数全是错的。 现在主流就两种路线,桥式和关节臂。 桥式精度高,稳定性好,但是必须放恒温间,挪不动,测大工件还得买大行程,价格百万起步。 关节臂方便,拎着就能去机床边现场测,几万几十万都有,缺点就是精度比桥式差一个量级,碰一下晃半天,采点慢。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 中小厂接不到那种航空航天的顶级订单,买个二手进口桥式,干脆不做恒温间,夏天车间开两台工业空调凑数,冬天开暖气,只要误差不超客户要求的两倍,就这么用。 反正大部分客户只看你出的检测报告,谁真的来卡你设备精度?

不同行业用,要求天差地别

我干了20年,见过三坐标用在五花八门的地方,说两个最常见的吧。 第一个是航空航天结构件加工。我们厂隔壁就是做航天结构件的,去年我去串门,刚好碰到他们测一个机翼的整体框。 要求整个框2米多长,孔位公差不能超0.02mm。人家要求工件放进恒温间,等温至少8小时才能开测,差一个小时都不行。 有次赶批次,工艺员说少等温两小时没事,结果测出来孔位差了0.018mm,全框报废,几十万打水漂。 对这个行业来说,三坐标不是检测工具,是保命的底线。 第二个是汽车模具修配。去年我们给本地主机厂修一套新款SUV的前保险杠模具,型腔是全曲面,原来用激光抄数,测完整整要两天。 那天我们直接扛着1.8米行程的关节臂三坐标去了模具厂,架在模具边上直接测,四个小时就出了全点云数据,钳工师傅直接对着偏差调吃刀量,当天就试模合格了。 这个场景就不需要太高精度,差个0.0几mm,喷漆之后根本看不出来,要的就是快,方便。
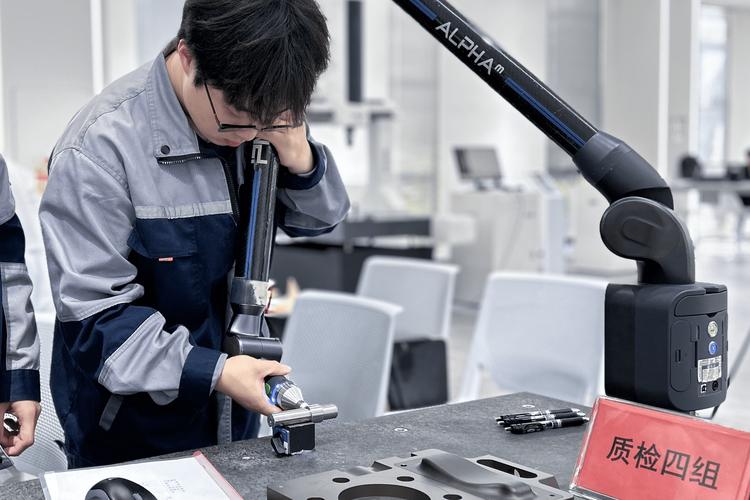
汽车模具现场关节臂三坐标测量作业图
汽车模具现场关节臂三坐标测量作业图

进口替代风口下,藏着没人说的难题

进口替代风口下,藏着没人说的难题
进口替代风口下,藏着没人说的难题
这几年国产三坐标起来了,原来蔡司海克斯康一家独大,现在国产的设备精度能做到和进口差不到0.001mm,价格只有一半,服务还随叫随到,不少厂子都换国产了。 说实话,这是好事,咱们自己能做,不用被卡脖子抬价格。 但是有个行业内不愿公开的难题,绕不开。核心部件高端触发测头,现在做得好的还是那几家国外厂商,国产测头不是不能用,就是用一年多,触发精度就开始飘,你不校准根本没法用,校准次数多了,耽误功夫。 很多国产设备厂商,卖的时候不说,实际上标配的还是进口测头,降成本只能降机身和导轨,核心还是买人家的。 还有个标准滞后的坑,现在越来越多碳纤维、复合材料用在零部件上,这些材料的热膨胀系数比钢小好几倍,现在的测量标准,温度补偿公式还是按钢材来算的。 你测出来的数,看起来合格,实际放到客户那边温度一变,直接超差,这个风险没人提,很多新厂不知道,吃了亏才明白。 昨天我去恒温间,看见小徒弟急着赶报告,工件放进去才两个小时就开测。 我上去就把程序给他停了。 干了这么多年,我总结一句土话:三坐标是死尺子,活人不能犯懒病。 你急着赶那几个小时的等温时间,最后出了错,退货返工,赔的钱够你开一个月空调了对吧? 哦对了,你们车间有没有为了赶工期,省了三坐标测量的前置工序?出过啥岔子没?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊三坐标测量:书本没写的车间实操门道
文章链接:https://yxqcspc.com/17430/