老钳工聊透导套配合:藏在缝隙里的二十年经验

上个月刚处理完一个客退。 徒弟小杨蹲在冲模边上,挠头挠得头皮屑掉了一身。 “按工艺卡给的公差放的间隙啊,怎么一千两百次冲裁就成这样了?” 我蹲过去摸了摸导套内壁,一道一道的拉痕,扎手。 客户那边骂骂咧咧,说我们偷工减料,三天就出问题,要退款赔产能。
冲压模具拉伤导套配合实物图
冲压模具拉伤导套配合实物图

公差表上没写的真相

公差表上没写的真相
公差表上没写的真相
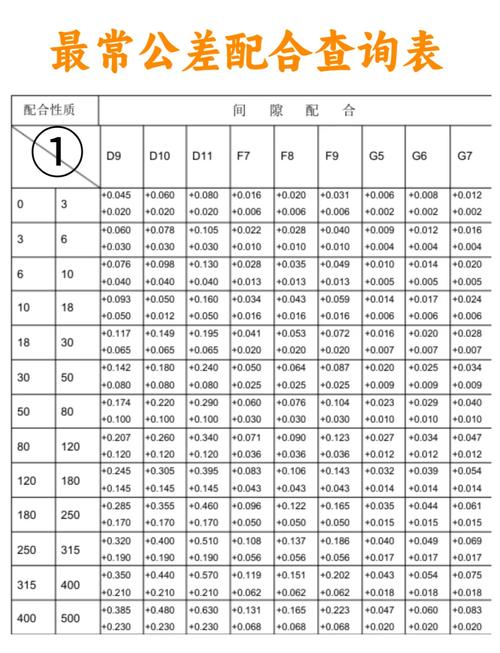
很多刚出校门的学生,开口就是H7/g6配合,说的头头是道。 到了车间一干活,全错。 导套配合哪里是光套公差表就行的?本质就是导柱在导套里来回动,既要留够膨胀间隙,又不能晃,还要存住油。 说实话,核心就一个字,间隙。 不同场景,间隙差0.01mm,结果天差地别。 高速连续冲床用的导套,配合间隙必须控制在0.008~0.015mm,大一丝就晃,冲出来的零件直接废。 普通慢冲冷镦模,可以放到0.02~0.03mm,太大不行,太小容易抱轴。 还有导套本身的硬度,铜基烧结导套必须控制在HRC 45~50,硬了脆,软了磨,差五个度就能出问题。 现在主流就两个路线,一个是铜基烧结合金导套,一个是改性聚四氟乙烯复合导套。 铜基耐磨扛冲击,能承受几百度的高温,缺点就是贵,必须定期注油,缺油十分钟就能拉花。 复合导套便宜,自带润滑不用注油,成本只有铜基的三分之一,缺点就是超过120度就软化,大吨位冲击下容易掉块掉渣。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 很多做低端模具的小厂,把铜基导套的铜含量从60%降到30%,剩下的全填铁粉,外观看起来一模一样,价格比正品低三分之一,你不切开化验根本看不出来。 用三个月就磨垮,客户只会骂模具厂做的差,不会骂导套供应商偷料。 太黑了。

隔行如隔山,要求差十倍

我干了二十年,碰到过各行各业的导套需求,差的真不是一点半点。 就说汽车覆盖件冲压这个行当,要求大吨位,大行程,冲击大。 去年给某自主车企做B柱下加强板的冲模,采购图便宜进了一批便宜导套,按旧标准放了0.03mm间隙,客户车间在南方,夏天湿度90%,冲了不到三千次,导套就锈住拉毛,模具拆下来全换,耽误了新车上线,赔了二十多万违约金。 后来我们改成0.012mm间隙,导套开了三条斜油槽,换了高铜含量的导套,用到现在三年了,一点事没有。 再说说3C精密加工的CNC滑台。 现在手机中框加工,要求每分钟几十米的走刀速度,重复定位精度要控制在0.005mm以内。 之前我们给某手机代工厂改滑台,一开始按机加工手册放了0.02mm间隙,一高速走刀,滑台晃得厉害,加工出来的平面度超差0.02mm,合格率不到30%。 我们一点点磨,把间隙磨到0.01mm,开了四个轴向回油槽,合格率直接冲到99.5%。
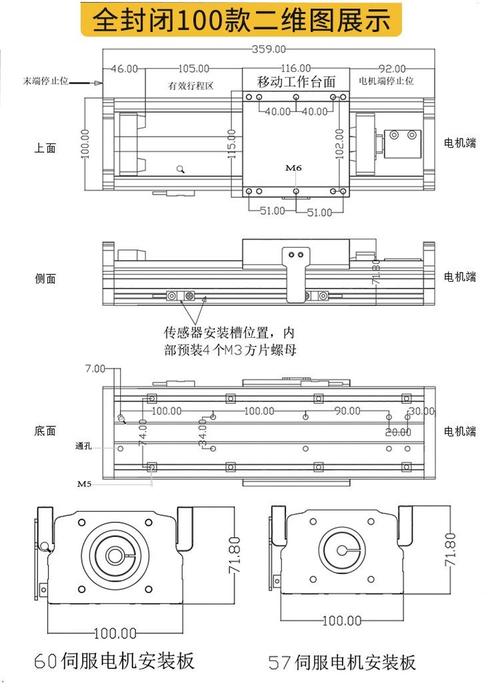
精密CNC滑台导套配合安装图
精密CNC滑台导套配合安装图

进口替代潮里藏着老坑

进口替代潮里藏着老坑
进口替代潮里藏着老坑
现在都喊进口替代,原来日本品牌的一套导套卖几千,现在国内做的好的厂,精度已经能做到P0级,价格只有进口的四分之一,这是好事。 但是有个行业内不愿公开的难题,很少有人提。 我们国家现行的导套配合公差标准,还是九十年代定的,那时候哪有每分钟1200次的高速冲床?哪有无油润滑的自润滑导套要求? 标准根本没跟上。 很多新人刚进厂,照着国标做,一做一个错,出了问题还找不到依据,只能自己兜着。 现在搞绿色制造,要求无油化,很多地方都换成自润滑导套,但是自润滑导套的热膨胀系数比金属大3倍,配合间隙应该比金属导套小多少? 没有统一标准,全靠各家自己摸经验。 出了问题,只能怪你自己工艺不对,没人给你担着。 回到车间这摊子事,我干了二十年,总结出来一句土话: 导套差一丝,精度差一厘。 别迷信什么进口件,也别死抱着公差表不放,摸透了你自己产品的工况,比什么都强。 你们碰到过那种按着标准做反而出大问题的导套故障吗?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老钳工聊透导套配合:藏在缝隙里的二十年经验
文章链接:https://yxqcspc.com/17492/