2026-10-08 16:49:05 分类:商机
去年春天,浙江台州一个做汽车齿轮的老板找上门,裤腿上还沾着车间的乳化液,脸拉得比驴长。
新磨的四档齿轮,连续三批粗糙度不合格。换了进口砂轮,换了全新冷却液,折腾了半个月,还是不行。
最后拆了冷却液箱的回油滤芯,掏出来小半桶黑糊糊的铁屑泥,黏得扯不开。
问题出在哪?磁性分离器堵了半个月没人管,铁屑全跟着冷却液回了磨头。
藏在箱角的技术门道
说白了,磁性分离器就是给冷却液洗澡的清洁工。靠磁力把混在油里、乳化液里的导磁铁屑吸出来,再刮出去排掉。
很多人以为不就是块磁铁吗?能有啥技术?这话不对。
真要好用,核心参数卡死你。永磁式磁性分离器的表面磁感应强度必须在12000高斯以上,吸力不够,细铁屑吸不住。梳齿和刮屑板的间隙要控制在1~2mm,间隙大了,细铁屑挂不干净,间隙小了,容易卡齿。正常工况下,合格的磁性分离器能捞出冷却液里90%以上的导磁杂质,这三个数字缺一个都不行。
现在主流分两大派,永磁式和电磁式。永磁式不用接电,装上去就能用,后期几乎没维护成本,缺点是磁块会慢慢退磁,五到八年就得换。电磁式靠通电产生磁力,吸力稳定,不会退磁,缺点是要一直散热,夏天车间温度超过35度,很容易烧线圈,每月还得多出几十度电的成本。
不过话说回来,行业内通常不说但实际在做的妥协是什么?大多小厂为了拼价格,用回收的拆机件磁块拼接,实际表面磁感应强度才七八千高斯,还敢标12000高斯。用户刚装上觉得能用,用了一年吸力掉一半,还不知道哪里出问题。
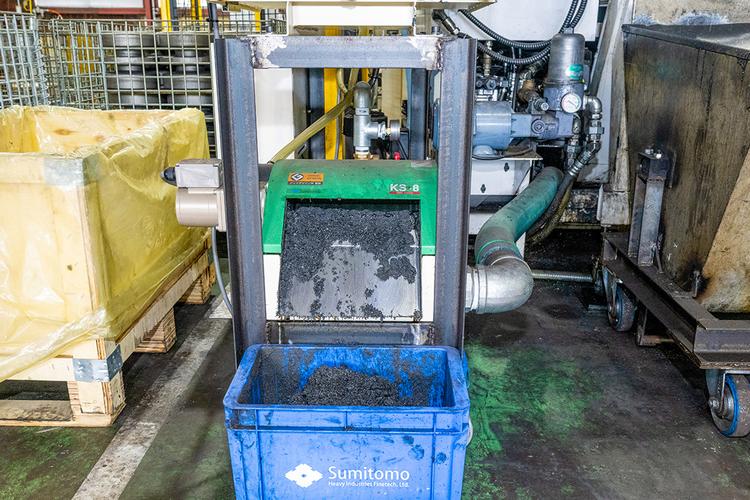 机械加工车间冷却液箱磁性分离器安装实景图
说实话,买这玩意儿,不能只看报价。
不同场子用,要求天差地别
拿轴承厂的磨加工来说。磨轴承滚道,吃刀量小,磨下来的铁屑大多是几微米的细粉,最容易堵滤芯,跟着冷却液蹭到工件表面,滚道上全是细划痕,废品率蹭蹭涨。
之前山东临清一个做深沟球轴承的厂子,原来用的最便宜的磁性分离器,不到半年吸力就不够了,每周都要人工清一次冷却液箱,工人怨声载道,废品率还稳定在2%以上。后来换了我们推荐的全钕铁硼永磁的,改了梳齿间隙到1mm,现在三个月才清一次箱,废品率直接降到0.3%不到,半年就赚回了买分离器的钱。
换线切割加工模具的场子呢?要求又不一样。线切割用的乳化液里,混的是钼丝屑和淬火钢碎末,钼丝虽然细,但导磁,要是排不出去,沉在箱底很容易堵喷嘴,动不动就断丝,耽误工夫还费钼丝。
东莞一个做汽车覆盖件模具的老板,原来没装磁性分离器,一个月换钼丝要花两万多,后来装了适配线切割的小型磁性分离器,专门调了磁路,现在一个月钼丝成本才一万二出头,断丝率降了快40%。人家现在逢人就夸,说这几千块钱花得比买新数控床还值。
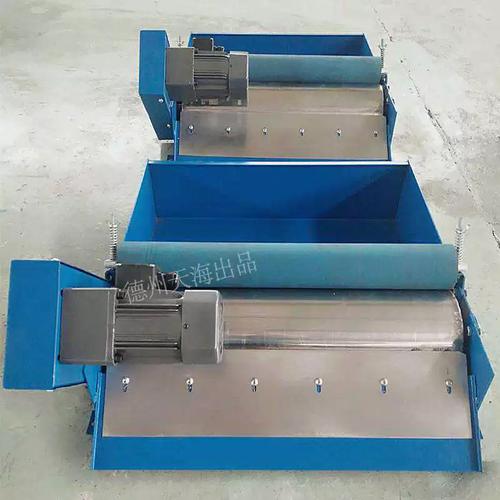 磁性分离器分离出的磨加工铁屑成品图
实话讲,很多厂子一开始都瞧不上这小东西,觉得可有可无,真出了问题才知道,这玩意儿是真能帮你省钱。
新风口下藏着暗礁
现在都讲绿色制造,要求冷却液循环利用率提上来,还讲进口替代,原来高端磨床配的磁性分离器都是进口的,价格好几万,现在国内做的全钕铁硼强磁的,性能已经跟上了,价格才不到三分之一,不少厂子都换了国产的,这是好事。
但有个行业内不愿公开的难题,没人会跟你说。现在国内压根没有针对磁性分离器分离精度的强制标准,所有厂家标的精度都是自己说了算,你说5微米就5微米,你说1微米就1微米,没人查。很多用户买的时候只看价格,不看实际分离效率,用个两三年才发现,冷却液换得比原来还勤,工件废品率还涨了,算下来成本反而更高。
还有个更坑的,磁块退磁是慢慢发生的,不是一天掉下去的,现在哪怕是最贵的进口设备,也没有专门的传感器实时监测吸力,你根本不知道什么时候吸力已经不够了,大多都是出了质量问题,才拆开发现磁性分离器早就不行了。这个就是标准滞后带来的风险,短时间内还真解决不了。
干了20年机械,我总结一句土话:冷机油不净,好活出不了。
磁性分离器这东西,不值多少钱,但却是稳住产品质量最不起眼的关键。你要是拿它不当回事,它早晚给你捅大篓子。
你们车间的磁性分离器,多久检查一次吸力?有没有吃过低价货的亏?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磁性分离器:20年车间工程师攒下的干货,没人明说的那些事儿
文章链接:https://yxqcspc.com/17494/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
