老机修聊数控万能外圆磨床:书本没讲的实操门道

上周三凌晨两点,手机炸得烫手。 是车间李主任的电话,整批20根液压主轴,圆度超了0.002mm,客户明天提货,废了就是小二十万。 我套上工作服就往车间跑,推门就看见那台MK1432亮着灯,砂轮上还沾着没冲干净的磨屑。
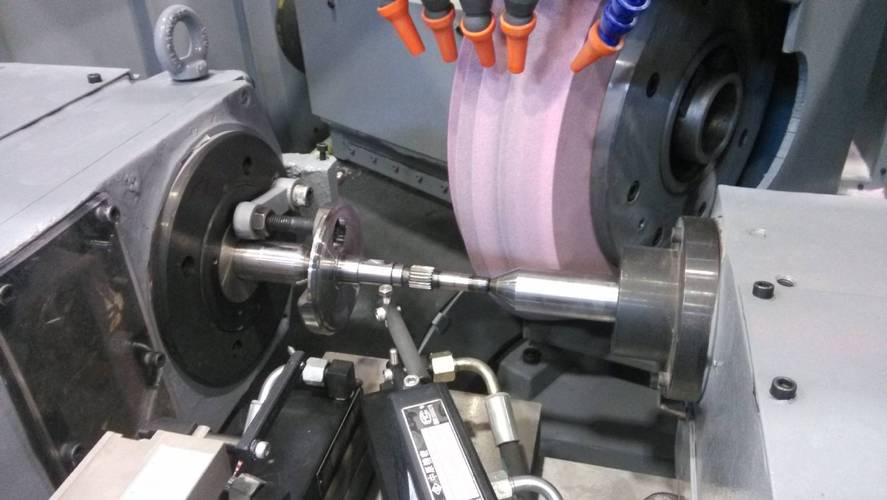
生产车间数控万能外圆磨床加工液压主轴现场

没人明说的技术妥协

没人明说的技术妥协
没人明说的技术妥协
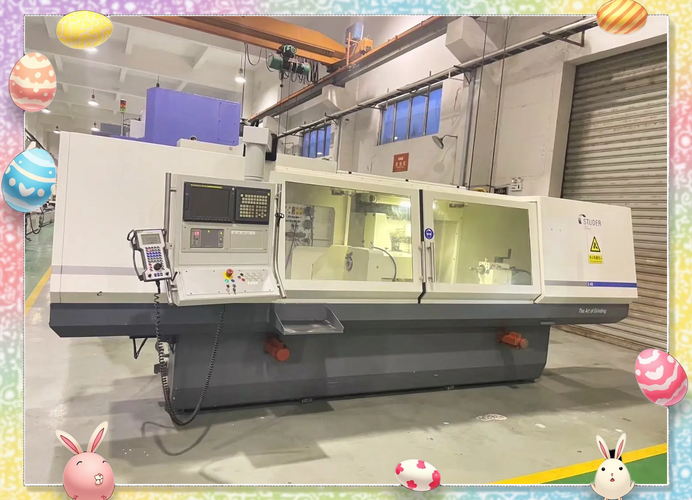
数控万能外圆磨床,能磨外圆能磨内圆还能磨锥面,所以叫万能,什么活都能接。 我干了22年磨床,见过的坑比吃过的盒饭多。很多人选设备只看参数牌,其实根本不是那回事。 说三个硬指标,你记牢:砂轮线速度必须稳定在35m/s,主轴径向跳动不能超过0.001mm,工作台重复定位精度得控在0.0015mm以内,少一个都白扯。 现在市面上主流两种路线,硬轨和线轨。很多销售吹线轨好,精度高速度快,还便宜。 说实话,线轨是快,磨个小零件跑起来刷刷的,但是磨个300公斤以上的轴,吃刀量大一点,直接颤给你看,纹路抖得像波浪。 硬轨呢,抗振是真好,大余量拉荒也稳,但是三年就得刮一次研,一次就是大几千,还得停台两三天,耽误产量。 行内通常不说的妥协是什么? 大多中小批量的加工厂,买线轨的万能磨,偷偷把吃刀量往下压一半,磨一件多花两分钟,省了后期刮研的钱,也不耽误出活。真正做高端精密件的大厂,反而愿意多花十几万上硬轨,每年出钱保养,精度能保持十年都不塌。 对不对?

换个行业,要求天差地别

干磨床的都知道,同样一台数控万能外圆磨床,放到不同行业,调法完全不一样。 去年我们接了挖机厂的高压柱塞订单,柱塞本身磨外圆,里面还要磨中心内孔,要求同轴度0.003mm。普通外圆磨得拆两次装夹,基准偏一点就废,就得用万能磨,一次装夹把内外都磨完。 当时新来的小师傅,磨完外圆换内磨头的时候,没松到位碰了基准,整批100根废了12根,赔了八万多,心疼得他半个月没敢吃红烧肉。 另一个场景是骨科医疗器械,做髓内钉的,要求更邪乎。 直径10mm的钉,长度300mm,圆度要求0.001mm,还绝对不能有磨削烧伤,烧伤了植入人体会出大问题。 那怎么办?就得把每次吃刀量压到0.005mm,最后留0.002mm空走三圈,排掉材料的内应力,不然你刚磨完量是对的,放半天自己就变形了,你找谁说理去?
数控万能外圆磨床加工骨科髓内钉成品展示
数控万能外圆磨床加工骨科髓内钉成品展示

进口替代风口下的暗礁

进口替代风口下的暗礁
进口替代风口下的暗礁
现在国产数控万能外圆磨床做得真不错,很多精度参数赶上进口了,价格只有三分之一,订单排到半年后,确实长脸。 不过话说回来,有个问题行内没人愿意公开说。 就是标准滞后,现在大家都换陶瓷结合剂CBN砂轮了,耐用度是普通刚玉砂轮的十倍,精度稳定性也好很多,但是现行的磨床动平衡标准,还是十年前针对普通刚玉砂轮定的,要求砂轮动平衡残余不平衡量不超过2g·mm。 这个标准放CBN砂轮上根本不对,CBN砂轮密度大,同样尺寸重量是刚玉的三倍,按这个标准做出来的动平衡,用三个月就开始振刀,精度直接掉一半,客户还以为是磨床质量不行,其实就是标准没跟上。 还有个潜规则,新磨床都吹自己全封闭防油雾,环保达标能过审,其实全封闭把油雾闷在床身里排不出去,半年就渗到电柜里,结露短路,烧一次编码器就是小一万,卖设备的时候没人跟你提这个,你得自己额外加装抽风,多花好几千。 那天凌晨我折腾了三个小时,重新打了砂轮动平衡,把工作台镶条松了两丝,磨出来的主轴圆度刚好0.001mm,合格了,装车的时候天刚亮。 干了这么多年磨床,我就信一句土话:磨床得哄,三分精度七分调。 什么进口国产,参数多牛,你不摸透它的脾气,照样出废活。现在很多年轻师傅上来就对着程序按启动,连手摇都练不利索,真出问题了就喊设备不行,其实哪是设备的事? 你们车间的数控万能外圆磨床,有没有出过什么邪门的问题?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊数控万能外圆磨床:书本没讲的实操门道
文章链接:https://yxqcspc.com/17532/