老工程师聊硬齿面重载工业齿轮箱:看不见的地方才是真功夫

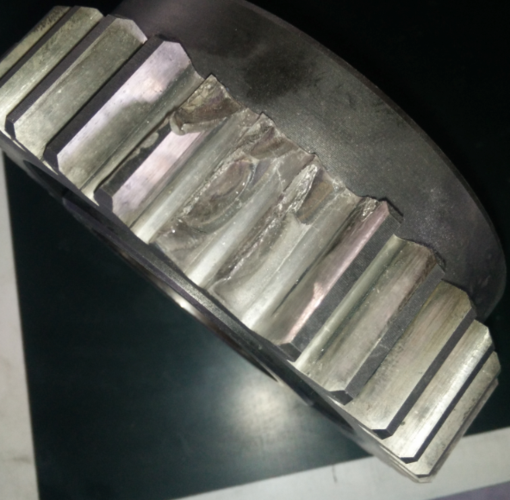
上个月刚上班,调度室就拉来一台拖板车。 拆下来的齿轮箱歪在车间水泥地上,黑油淌了一大片。 端盖拆开,大齿轮断成两截,茬口亮得扎眼。 客户老板跟在屁股后面骂,说花了小几十万买的,才用8个月,出井拉煤都没拉够一百万吨。 我蹲下去摸了摸断口,心里就有数了。
煤矿报废硬齿面重载工业齿轮箱断齿实物图
煤矿报废硬齿面重载工业齿轮箱断齿实物图

硬齿面敢扛重载,靠的不是嘴吹

硬齿面敢扛重载,靠的不是嘴吹
硬齿面敢扛重载,靠的不是嘴吹
很多人只知道硬齿面比软齿面硬,不知道硬在哪。 说实话,硬齿面重载能扛十几倍的冲击,核心就是三个数。 齿面硬度必须达到58HRC以上,淬硬层深度不小于齿轮模数的1/10,接触疲劳强度要超过1100MPa。 少一个,都别吹自己能扛重载。 现在主流有两条技术路线,渗碳淬火和感应淬火。 渗碳淬火是整只齿轮放进渗碳炉闷十几个小时,碳渗进去再淬火,整个齿从齿面到齿根硬度都够。 就是变形大,最后要磨齿,吃刀量掌握不好就废了,成本至少比感应淬火贵三成。 感应淬火快啊,扫一遍就完了,变形小不用怎么磨,成本低。 但它有个死毛病,齿根位置淬不到,硬度上不去,重载拉个一两年,断齿全断在齿根。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 不少中小厂接低价单,全用感应淬火的货,转头就当渗碳淬火卖。买家又不会切开齿轮看硬度,出了问题才来找,这时候厂子都不知道去哪了。

不同工况的要求,差得能隔着一条长江

第一个场景,煤矿井下的刮板输送机。 去年给陕北一个年产千万吨的矿做配套,他们工作面埋深1200米,顶板压力大,每次启动都是带载启动,冲击载荷是额定的2.7倍。 原来用的小厂货,每次启动都抖得像要散架,不到一年齿轮就打了。 我们给他们做的时候,特意把淬硬层加到了模数的1.2倍,齿根位置额外补了一道淬火工序。 现在三年多过去了,对方调度说,除了换润滑油,连端盖都没开过。 第二个场景,钢铁厂的热轧卷取机。 前年给唐山一家钢厂做进口替代,原来进口一台硬齿面齿轮箱要130万,交货期半年。 我们接了单才知道,这儿要求完全不一样,卷取机是连续转的,12小时不停,油温不能超过75度,高一度都要停机降载。 我们试过原精度,跑合半个月油温就到78度,后来把齿侧间隙放大了0.02倍模数,留足了润滑油流动的空间。 再测,油温稳定在67度,到现在两年多,生产指标比原来进口的还稳,价格才不到一半。
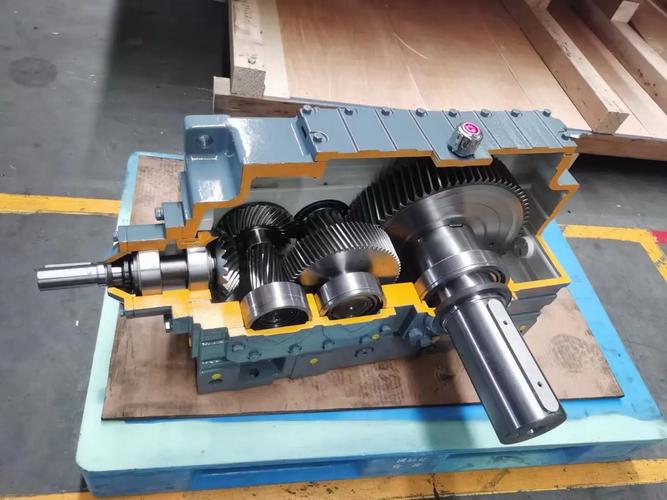
热轧钢厂硬齿面重载工业齿轮箱安装现场图
热轧钢厂硬齿面重载工业齿轮箱安装现场图

进口替代的风里,藏着没人说的暗礁

进口替代的风里,藏着没人说的暗礁
进口替代的风里,藏着没人说的暗礁
现在国产硬齿面重载齿轮箱确实抢了不少原来外资的单子,价格便宜,交货快,性能也不差。 绿色制造这边,现在磨齿精度能做到国标6级,噪音比同功率软齿面低快10分贝,也省不少电,确实是好东西。 但有个事儿行业内没人愿意公开说。 现在咱们的行业标准还是十几年前更新的,测额定承载能力都是静态加载测的。 可实际用呢?不管煤矿还是钢铁,哪有一直平稳加载的?全是冲击交变载荷,今天顶一下,明天晃一下。 按静态标准测出来合格的齿轮箱,实际用起来寿命能差三五倍。 很多客户不懂,只看检测报告合格就买,用坏了还怪自己运气不好,哪知道是标准跟不上现在的工况要求。 我就碰到过好几个,拿着合格报告来找我修,说怎么就坏了,我也没法说太细,坏都坏了。 我干这行快23年了,天天泡在车间跟齿轮箱打交道,新徒弟每次问我选硬齿面要记住啥,我就一句土话: 选硬齿面,先问齿根硬不硬。 参数对得上,报告全合格,看不见的地方偷工减料,到最后坑的还是自己。 你们干这么多年,碰到过哪些参数全对就是用不住的硬齿面重载齿轮箱?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊硬齿面重载工业齿轮箱:看不见的地方才是真功夫
文章链接:https://yxqcspc.com/17536/