2026-10-09 09:09:52 分类:商机
上周三早班。
我刚擦完卡尺,车间大门就被撞开。
湖州做钣金的老陈扛着个磨得掉漆的泵壳进来,脸黑得跟刚出炉的铸铁似的。“才用三个月,压3mm不锈钢都软脚,你给我瞅瞅这破玩意儿”。
拆开来一看,我叹了口气。定子内曲线磨得坑坑洼洼,三根叶片断了两根,轴套也磨偏了。又是大流量低压叶片泵出的问题。
参数背后,藏着行内不说的妥协
很多新手上来就问,什么是大流量低压叶片泵。
说白了就是额定压力不超过2.5MPa,排量能做到200ml/r以上,额定转速控制在1000转以内的叶片泵,专给需要大流量低压力的场景供油。
现在主流的叶片材料就两条路。
一条用合金工具钢,整体淬硬,HRC能到58-62,耐磨抗冲击,就是加工难,一刀下去刀头都能崩,成本比另一种高快三成。
另一条用粉末冶金压制,一次成型,不用二次磨加工,成本低得诱人,就是孔隙率控制不好,小厂做出来的,用不了半年叶片就磨得跟纸片似的。
说实话,行业里有个不说破的妥协。
很多厂家标称用的是合金叶片,实际只给叶片表面做0.6-0.8mm的淬硬层,内里还是软料。刚装上用着没问题,半年一过,淬硬层磨穿,立马就坏。
你去测参数,额定点的流量压力全达标,就是不耐用。找过来人家就说你使用不当,没地方说理去。
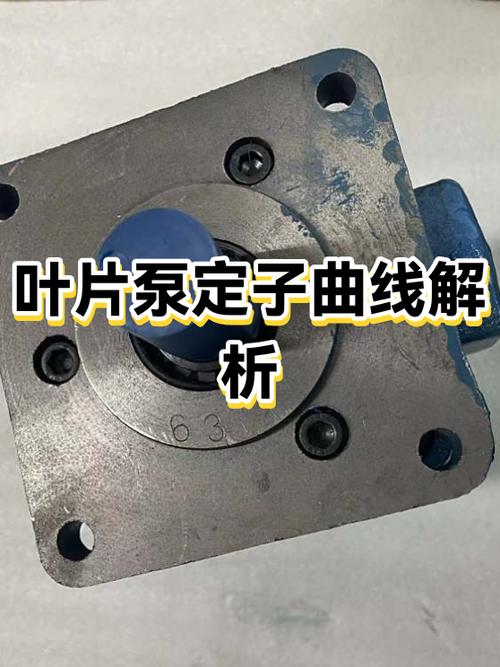 拆解后磨损的大流量低压叶片泵定子
不同场景用泵,要求差出十万八千里
第一个场景,钣金折弯机的快速换模系统。
对这个场景来说,核心要求就是流量稳,掉压不能超过0.2MPa。之前南通有个做电梯门板的厂,原来用两台小齿轮泵加溢流阀攒的系统,换模要等半天,能耗还高。
我给他们换了台200ml/r的大流量低压叶片泵,换模时间直接从12分钟降到4分钟,能耗还降了27%。人家老板当天就给我送了两箱南通脆饼。
第二个场景,大型履带吊的先导控制系统。
这里要的不是流量大,是流量脉动小,噪音低。去年徐水那边一个配套厂找过来,说原来用的齿轮泵,驾驶室噪音能到82分贝,开一天车师傅耳朵疼。
换了大流量低压叶片泵之后,噪音直接降到68分贝,而且操作起来跟摸豆腐似的柔,没有齿轮泵那种一冲一冲的劲儿。
不过话说回来,这里也不能贪大。很多人觉得流量越大越好,实际先导系统只要流量够就行,选大了反而占地方,浪费钱。
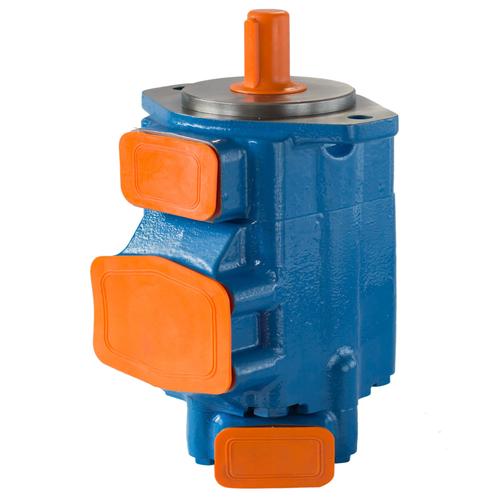 车间装配中的大流量低压叶片泵总成
进口替代热下,藏着没人愿意说的暗礁
 进口替代热下,藏着没人愿意说的暗礁
这两年进口替代火,原来都买德国品牌的泵,现在好多国内厂都能做同参数的,价格才三分之一。
实打实说,国内做的好的厂家,性能已经跟进口差不了多少,售后还方便,坏了换个零件三天就能到。
但是有个问题,行内没人愿意公开说。现在国内的大流量低压叶片泵标准还是快三十年前的老标准,只测额定转速额定压力下的容积效率,不测低转速工况的效率。
好多厂家做出来的泵,额定1000转的时候效率合格,实际工况降到800转,容积效率直接掉15%,压力不够,流量跟不上,你找过去人家说我参数符合国家标准,没毛病。
还有现在喊绿色制造,喊了这么久,老标准里压根没有轴封泄漏量的强制要求。很多厂为了省成本,给你用十块钱一个的普通骨架油封,好点的用二三十的氟橡胶油封,能用一年,便宜的三个月就渗油,漏得满地都是,污染不说,还得天天加油。
昨天修完老陈那个泵,我给他换了整套全淬硬的合金叶片,收了他成本价。
我干这行二十年,总结出来一句土话:选泵别盯铭牌参数,得摸定子硬度捏叶片分量。
标称的数字谁都能印,真材实料才顶用。
你们干活的时候,碰到过大流量低压叶片泵的哪些奇葩糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:大流量低压叶片泵:20年车间老师傅的实操干货
文章链接:https://yxqcspc.com/17540/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
