上周三凌晨三点,手机炸响。
车间班长在电话里骂娘,新上的那台数控车抱轴了。
堆在工位门口的一百五十件汽车法兰盘,后天就要发货。赔违约金是小事,砸了多年的客户关系,哭都没地方哭。
这台机子哪来的?找了个小厂拼的翻新货,比一线品牌便宜了快十万,老板当时拍板说能省就省。这下好了,省的钱不够赔,还要连夜调别的机子赶工,整个车间半个月没睡过整觉。
干了二十年机修,我太清楚了。数控车床厂家的好坏,从来不是展厅里那几张贴满参数的海报能说清的。你踩的坑,十有八九是厂家故意留给你的。
看不见的厂家家底,才是你真金白银的成本
很多人选机床只看系统,以为配了发那科西门子就是好机子。大错特错。
系统是拿来拼参数给外行看的,机床的底子全在厂家做的细节里。
我给你说三个硬指标,全行业没人敢公开说破,你自己卡。
第一,主轴跳动公差必须控制在0.002mm以内,差一丝,你加工高精度零件就是赌运气。
第二,床身铸件必须做两次时效处理,第一次自然时效不能少于60天,偷工的厂家拿振动时效凑数,用三年你就会发现导轨磨变形,修都修不好。
第三,主轴轴承预紧间隙必须卡在0.001mm到0.003mm之间,大了震刀,小了发热抱轴,就这个区间,很多装配工都摸不准,全看厂家的品控要求。
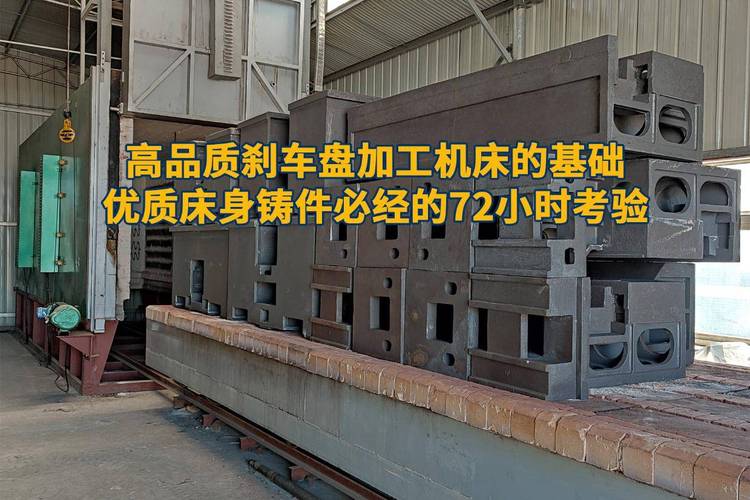
现在行业里主流有两种路线,整体床身和拼接床身。我给你掰扯掰扯。
整体床身刚性好,抗震动,加工重切削零件十年精度不跑,但是原料成本高,出厂价格至少贵三成。
拼接床身把床身底座和导轨座分开浇铸再拼起来,省了一大块原料钱,价格能压很低,外观上不拆开根本看不出来,但是刚性差至少一半,用个三五年,拼接缝就会应力变形,精度直接垮。
说实话,行业内通常不说但实际在做的妥协,就是很多中等规模的厂家,对外都吹自己是整体床身,实际就是半拼接。把导轨部分做整,底座拼接,一般用户根本查不出来,价格降三分之一,销量直接上去,赚的就是信息差。
不同行业要找不同偏科的数控车床厂家
不存在万能的数控车床,也不存在万能的厂家。你做汽车零部件的,去找做精密电子零件的厂家,能坑死你。
去年隔壁做汽车转向节的王总找我帮忙看机子。他图便宜找了个主打做小五金的厂家,买回来转速够,扭矩不够。
粗车拉荒的时候,吃刀量给到2mm就震刀,加工出来的圆度超差0.02mm,一百件里二十件不合格,退了三批货,亏了快二十万。后来换了专门给汽车零部件行业做机子的厂家,把主轴扭矩从120N·m提到210N·m,问题直接解决,合格率拉到98%以上。
另一个例子,我们当地一家给航天做小紧固件的厂子,之前贪大,买了重切削厂家的大机床,床身是稳,但是精度稳定性不够。做M6的钛合金螺栓,公差要求0.01mm,十件里三件不合格,折腾了半年才换对机子。人家专门做精密小零件的数控车床厂家,给你配的就是细线轨,高转速主轴,公差稳定性直接拉满,合格率一下子到99.5%。
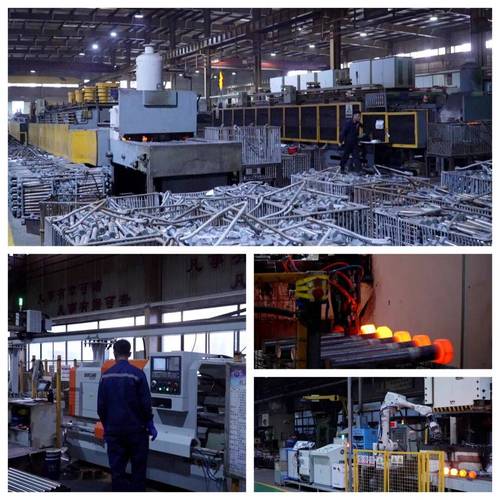
不过话说回来,你让做精密小零件的厂家给你做重切削机床,他也做不好。术业有专攻,厂家的技术积累全在他天天做的那类机型上,跨行做的都是赚快钱的。
进口替代潮下,藏着厂家不愿说的暗礁
现在都喊进口替代,很多国内数控车床厂家做的确实不错,核心部件都能国产化,性能不比日系欧系差,价格只有一半,这是好事,给我们省了不少钱。
但是有个行业内不愿公开的难题,就是标准滞后带来的风险。
现在新的加工材料层出不穷,高温合金、碳纤维复合材料、医用钛合金,难加工程度比传统的45号钢高好几个等级。但是现行的机床精度测试标准,还是用普通钢材做测试,只要做普通钢材合格,就能出厂。
很多厂家卖货的时候就说,我这机子能加工高温合金,实际上你买回去,天天干难加工材料,半年主轴精度就掉了两个丝,找厂家说理,人家拿出检测报告说我出厂符合国标,是你使用不当,你连说理的地方都没有。这个坑,已经有好几个朋友踩过了。
还有绿色制造吹的厉害,很多厂家说自己的机床能耗低,实际上就是降了主轴功率,你真干重活根本带不动,全是噱头。
干了这么多年,我总结一句土话:买车床,不是看厂家吹的参数有多漂亮,是看他给你留的铁余量够不够。
你买机子,厂家愿意给你加十毫米的床壁厚,多放半个月的时效,比什么花里胡哨的智能功能都有用。
你们有没有遇到过看起来参数完美,用起来坑死人的数控车床?评论区唠唠吧。
