选对木工雕刻机厂家,干了20年机修才懂的那些真心话

昨天刚跟一个广东客户蹲在车间门口抽烟。 他脚边靠着半拉歪掉的雕刻机龙门,一口浓痰吐出去,骂得我都不好意思接话。 半年前他图便宜,找了个小厂家订了台1325雕刻机,做全屋定制。上周切衣柜侧板,切到一半龙门直接窜位,一下废了三块E0级颗粒板,加上安装返工,前前后后赔了两千八。 “当时看参数跟你家一模一样,价格差了快一万,我鬼迷心窍了。” 这话我听了不下一百次。
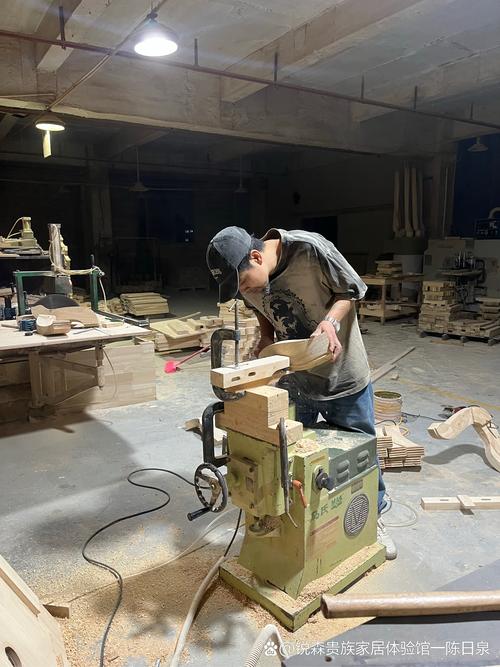
木工雕刻机车间装配调试现场
木工雕刻机车间装配调试现场

藏在钢板里的门道,外行根本看不懂

藏在钢板里的门道,外行根本看不懂
藏在钢板里的门道,外行根本看不懂
说实话,很多人买雕刻机,就看台面大小、主轴功率,最多问问是不是伺服。 核心的东西,全在你看不到的地方。 我们做了20年,给新机定的死规矩:床身整体浇铸的钢板厚度必须是12mm,导轨安装后的间隙必须控制在0.02mm以内,新机丝杆跑合后的游隙不能超过0.01mm。 就这三个数字,没几家能全做到。 现在市面上主流就是两种床身,一种是整体浇铸铸铁床身,刚性好,用个十年八年不会变形,吸震好,雕硬木不抖。另一种就是焊接拼接床身,成本低,做出来价格便宜,卖得快。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 好多厂家对外宣传全都是“整体铸铁床身”,其实只有龙门那一块用了铸铁,床身底座全是废钢板拼起来焊的,成本直接降一半,刚性差小一半,你摆那看外形根本分不出来。 用上一年半载,温度一变就变形,切出来的东西一边高一边低,找厂家,人家说你地基没放平,给你调完顶三个月,又犯病。 你说窝火不窝火?

不同行当用,要求差得不是一点半点

木工雕刻机不是万能机,不同行业找厂家,要求完全不一样。 我头几年碰过一个东阳做红木家具的老板,找我们改机器。 他之前那台机器,雕出来的红木花鸟纹,边缘全是锯齿,拿砂纸磨完,花瓣的弧度都磨平了,好好的一套顶箱柜,硬生生卖不上价。 他做的是高端红木,走刀速度慢不要紧,每一刀的精度必须准,Z轴的重复定位精度差一丝都不行。我们给他重新调了导轨预紧,把原来的步进电机换成了1.5KW的伺服驱动,再雕出来的东西,不用二次打磨就能上漆,老板后来给我寄了一斤金华火腿,说多卖了好几万。 另一个例子是广州做广告发光字的客户,去年来找我订机器。 人家一天要切一百多张1.2mm厚的亚克力,要的就是快,不崩边,精度够切字就行,不需要雕花鸟那要求。我们给他配了6KW风冷主轴,进给速度放开到每分钟15米,比普通机器快三倍还多,现在他一个工人能顶原来三个用,每月多接不少活。
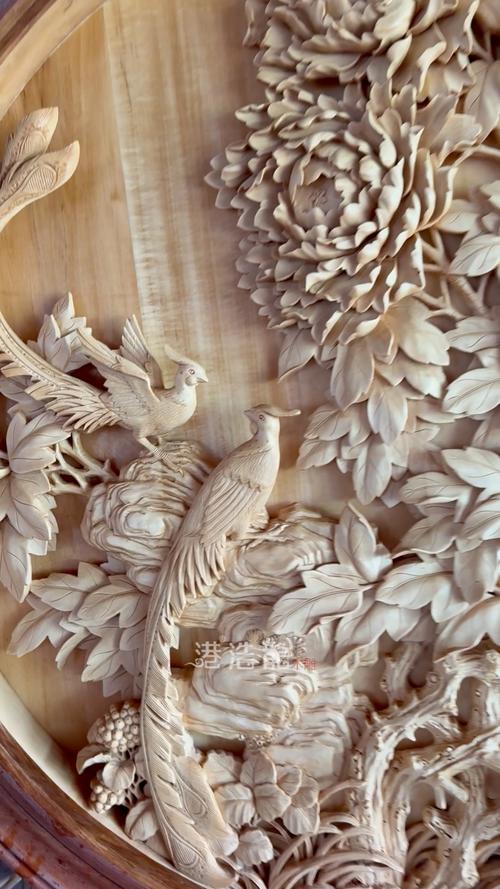
木工雕刻机加工红木花鸟雕件成品
木工雕刻机加工红木花鸟雕件成品

风口底下的暗礁,行内人很少往外说

风口底下的暗礁,行内人很少往外说
风口底下的暗礁,行内人很少往外说
现在都喊着进口替代,智能制造,好多木工雕刻机厂家都在做四轴五轴,价格比进口便宜一大半,确实给很多厂家省了钱。 不少客户原本买一台进口五轴的钱,现在能买两台国产的,产能直接翻番,这是好事。 但是有个行业内不愿公开的难题,我不说你根本想不到。 现在咱们国家执行的木工雕刻机精度标准,还是十多年前定的,那时候主流还是步进电机,哪有现在这么高的伺服精度,也没有五轴联动的参数要求。很多小厂家就钻这个空子,把旧款步进改个壳就当五轴卖,参数标的好看,实际精度差一倍,出了质量问题,你拿标准去卡,人家还符合旧标准,打官司你都没地方说理去。 还有那个绿色制造节电的噱头,好多厂家说自己的机器比别人省30%电,其实就是把主轴功率降了,干普通密度板还行,碰到硬木、厚板材直接闷机,烧主轴的事我见多了。 说白了,都是换个说法卖低价,坑的还是不懂行的客户。 我今早擦机器的时候还跟徒弟说。 买雕刻机就一句话:“别光看面上亮不亮,得摸骨子硬不硬。” 你找木工雕刻机厂家,别上来就问最低价,多拆开护罩看看里面的钢板,多试切一块硬料看看走刀稳不稳,比什么参数都管用。 话说回来,你们干这行这么多年,有没有碰到过那种看起来参数满分,用起来全是毛病的机器?唠两块钱的呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对木工雕刻机厂家,干了20年机修才懂的那些真心话
文章链接:https://yxqcspc.com/17628/