2026-10-12 02:38:58 分类:商机
上周三刚换完工作服,就看见一个穿胶鞋的汉子堵在车间门口。
手里拎着一根锈得发乌的搅龙轴,脸拉得比驴还长。
开口就是,你们给看看,这破玩意干了三个月就断了,我那一百多吨酱菜全泡在缸里发臭了。
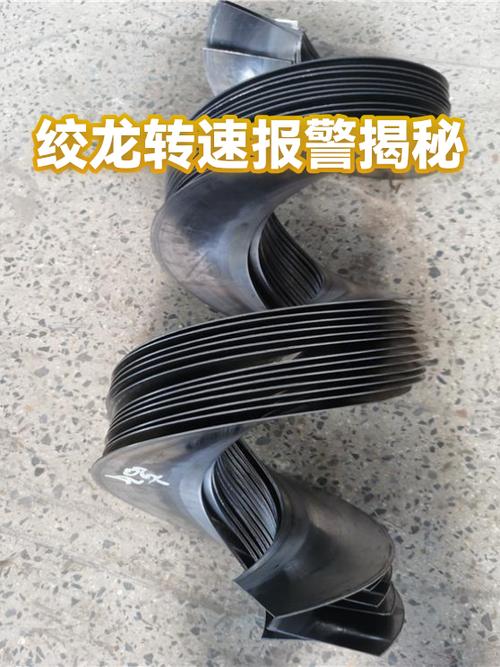 食品机械断裂搅龙轴故障实物图
我蹲下来捏了捏断口,心里就有数了。
钢板厚度只有不到3毫米,焊接点没做钝化,料也不对。
这就是小厂赚快钱的活。
说实话,干食品机械这行,20多年见得太多了。客户只看报价,不看骨子里的东西,最后坑的还是自己。
同行不会摊开说的技术底子
很多人觉得食品机械不就是铁盒子焊起来转吗?能有什么技术?
错得离谱。
做给人吃的东西,每一个尺寸卡的都是生死线。
我们厂给客户做接触食品的罐体,钢板最低用8mm厚,小厂3mm就能给你焊出来,价格差一半,能用多久?出了问题谁担着?
转速要求必须控制在±2转/分钟,差一点,搅拌出来的馅料均匀度就不够,杀菌都杀不干净。
所有接触食品的焊缝,打磨粗糙度必须到Ra0.8,摸起来跟镜子一样,才能不藏残料不积菌。
现在市面上主流两种材料方案,304和316L不锈钢。
我跟你说句行业内通常不说但实际在做的妥协。
几乎九成以上的食品机械厂家,都说自己全机用316L不锈钢,实际上呢?只有直接接触食品的工作面才用,机架、底座这些不碰料的地方,偷偷换成304,甚至胆子大的用201不锈钢。
不是说这么做一定坏,确实能给客户降点成本,就怕那种收了全机316L的钱,偷换料的,那就是坑人。
304抗腐蚀不如316L,用个两三年就锈了,201更别说,重金属还可能析出,出了事儿就是大问题。
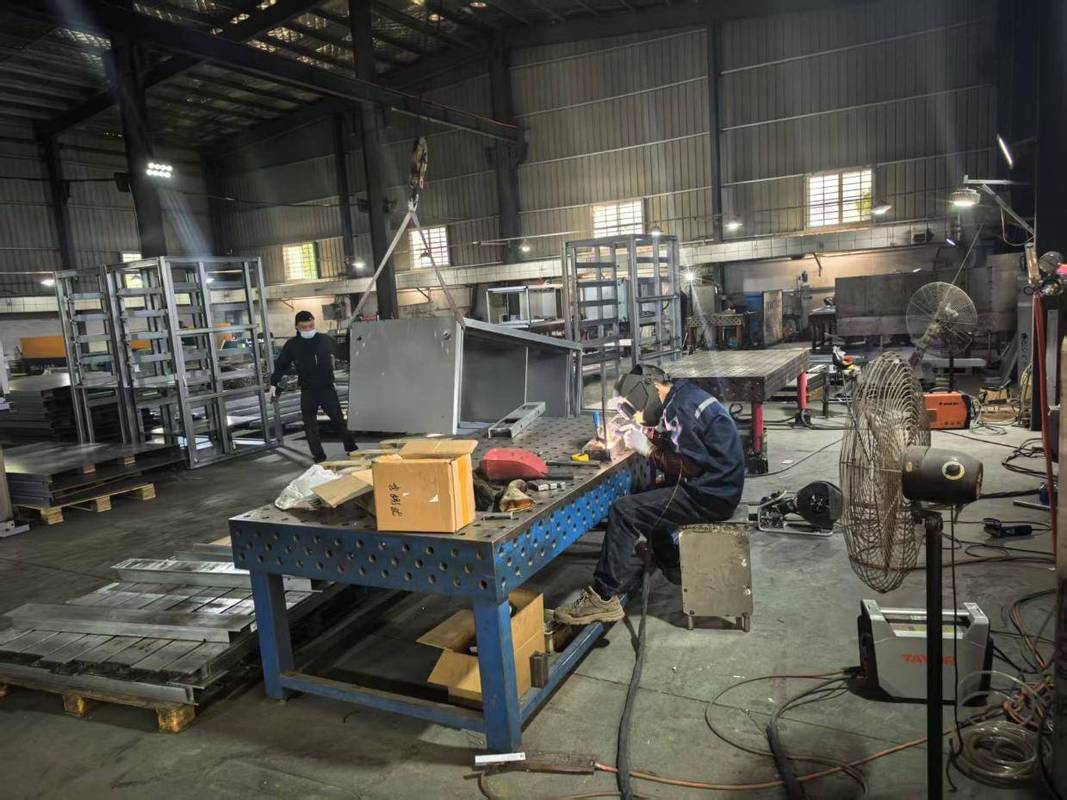 食品机械厂家不锈钢焊接车间现场图
不过话说回来,不同行业要求真的天差地别。
我去年接了安徽一个做每日坚果的单子,客户原来找小厂做的连续烘烤线,烤出来的坚果一半糊一半生,每天报废小半吨,心疼得直跺脚。
坚果烘焙对温度均匀性要求到变态,我们把加热管间距从原来的15厘米改成7厘米,进出料口加了温感补偿,问题直接解决。现在人家每月省出的钱,半个设备钱都出来了。
还有江苏一个做台式烤肠的客户,原来的灌肠设备,拆开来洗,腔体缝隙里能抠出半斤多残肉,每天光清理就要两个小时,还过不了食药监的检查。
我们把腔体拔模角度从3度改成5度,所有转角做圆角过渡,残肉残留率直接降到0.3%以下,洗完冲一下就干净,人家老板特意给我们送了两箱烤肠。
现在的新机会和躲不开的坑
 现在的新机会和躲不开的坑
这两年明显感觉,来找我们做替代进口设备的客户多了。
原来德国一条烘焙线大几百万,我们做出来性能差不了5%,价格只有三分之一,客户当然愿意试。
绿色制造也喊得凶,我们现在做的设备,都加了余热回收装置,一吨产品能省15%的电,客户都认。
但是有个行业内不愿公开的难题,我今天说出来。
现在的食品卫生标准还是十多年前订的,对食品接触表面的微缝隙要求,根本没有明确指标。
就说现在流行的激光焊接,看起来缝细漂亮,其实工艺不对的话,焊缝里面有零点几毫米的微缝隙,肉眼看不见,残料藏进去,天天发菌,你根本清理不出来。
标准没要求,厂家就不会说,客户也不会查,等到出了食品安全问题,已经晚了。
标准滞后带来的风险,真的够喝一壶的。
我现在每天还泡在车间里,跟徒弟一起拉荒、跑合,手上永远有洗不掉的机油味。
干我们食品机械厂家这行,我这辈子总结的土话就是:给吃的做设备,良心比精度重要,用料比便宜重要。
你偷工减料赚十万,出了事儿赔百万,不值当。
对了,想问同行一句,你们最近遇到过什么离谱的客户要求?不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:食品机械厂家:20年车间老炮掏心窝子的行业实话
文章链接:https://yxqcspc.com/17740/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
