2026-10-12 03:17:08 分类:商机
上周三夜班,我蹲在车间墙角磨焊头。
销售小李拽着个穿满泥浆矿靴的黑脸汉子冲过来。
汉子话不多,把一叠照片“啪”甩在钳工案上。
照片上是我们三个月前发给河北某私人矿的颚破动颚,焊缝从应力集中区直接裂透,设备停了三天,矿上亏了小二十万。
没泡过矿山,你根本不知道参数该怎么卡
我干了20年铆焊,见过太多厂家把参数印得漂漂亮亮,实际下料的时候就动手脚。
就说颚破机架焊后去应力这事儿,我们厂死卡硬规,三个数半分都不能差。
回火温度必须稳定在600℃±15℃,保温时间绝对不能少于8小时,动颚主轴的调质硬度,必须卡在HB220-260,差一点都要回炉重造。
现在很多厂家宣传自己用的整铸机架,说刚度好不裂。
说实话,小吨位的没问题,大吨位的呢?整铸150吨以上的机架,国内能浇的厂没超过五家,废品率快两成,成本比焊接机架高40%还多。
行业内通常不说但实际在做的妥协是什么?100吨以上的所谓整铸机架,十有八九都是焊接拼接完补打磨喷塑,冒充整铸卖。
买的人从外观看不出来,用个三五年应力释放完,说不准就像这次一样直接开裂。
衬板也一样,高锰钢和高铬铸铁,两条主流路线各有优劣。
高锰钢耐冲击,碰到大块硬岩不容易碎,但是磨软矿、磨蚀性强的料,三个月就能磨穿一半。
高铬铸铁硬,耐磨寿命长,但是脆得很,碰到偶尔掉下来的大块孤石,直接掉一块,整台设备都废了。
行业里不说的妥协就是,给报价压得极低的小单,会掺20%左右的回收废钢进衬板,成本降一大块,寿命短一半,反正小矿老板两三年就转手,也不会找上门。
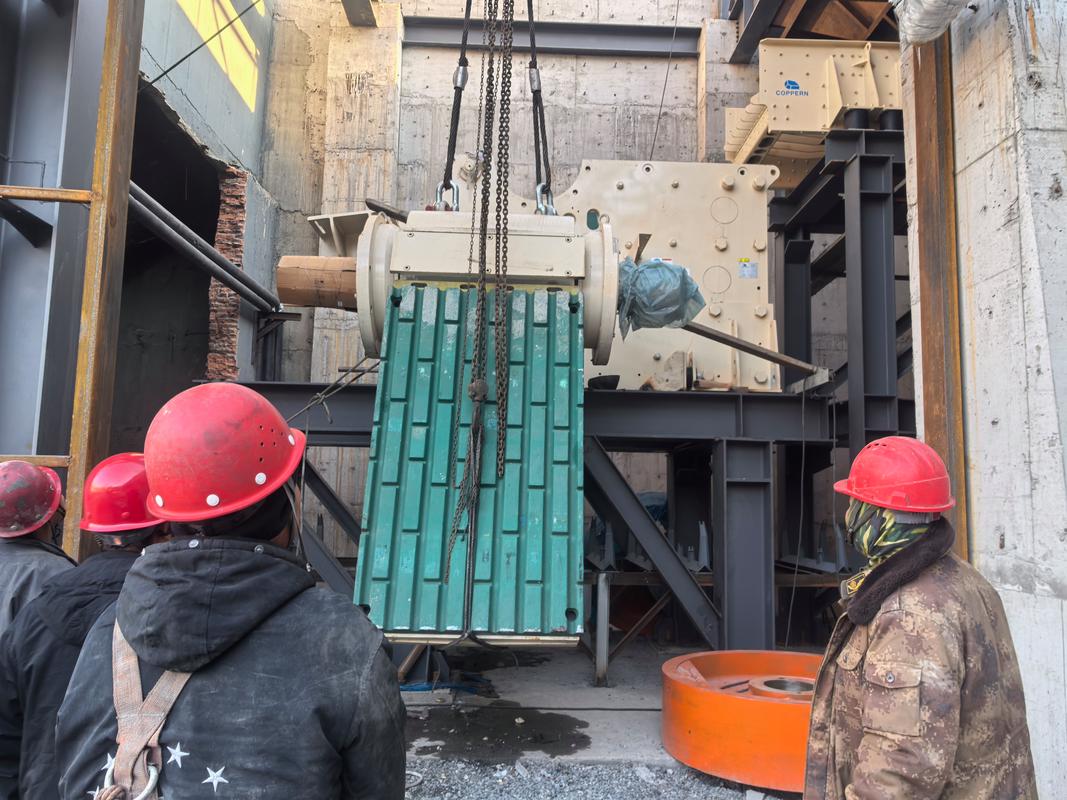 矿山机械颚破机架焊接车间实拍
不同矿山要的东西,压根不是一回事
很多新入行的销售,拿着一套参数卖所有客户,不出事才怪。
第一个场景,露天煤矿。去年给内蒙霍林河的矿做移动筛分站,那边煤质软,但是混了大量页岩矸石,磨损特别厉害。
原来客户用的是某大厂的钢板冲孔筛,三个月就得换一次,换一次人工加材料两万多,还耽误整整两天生产。
我们根据他那边的料性,改了聚氨酯弹性筛网,把开孔率从35%提到52%,还做了双层包边加固,现在用了快两年,磨损量才不到8%,客户逢人就夸。
第二个场景,地下锂矿。江西宜春那边的井下锂矿,去年找我们做刮板输送机,要求卡得特别死。
井下巷道窄,要求整机宽度必须压在1.2米以内,而且巷道顶板有长期侧压,机架得扛得住变形不能裂。
原来用普通工字钢机架,宽度根本下不来,我们改成U型钢对扣满焊,既缩了10公分的宽度,又把侧压承载力提了一倍多,现在下井快一年,没出过一次变形故障。
说实话,矿山机械哪有什么通用款,你不跟着工况改,就是拿客户的钱打水漂。
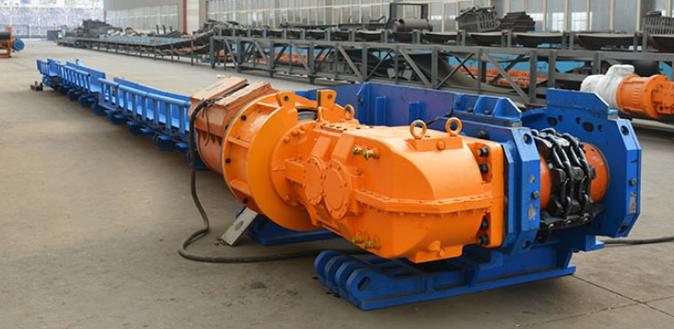 井下锂矿刮板输送机安装现场图
现在讲进口替代讲智能,坑其实不少
 现在讲进口替代讲智能,坑其实不少
这两年风口上,全行业都喊着智能制造、绿色制造、进口替代,什么故障预测远程监控,吹得天花乱坠。
不过话说回来,行业内不愿公开的难题,没几个人敢摆在台面上说。
矿山那环境,你没去过根本想象不到。粉尘厚到能把摄像头糊死,湿度从零下三十度到零上四十度来回变,还有大型设备的强电磁干扰,很多厂家装的十几块钱一个的传感器,三个月就失灵,信号全错,根本谈不上预测故障。
现在的行业安全标准还是十年前出的,根本没有针对智能监测设备的可靠性测试标准,出了问题全推给“工况恶劣”,厂家一点责任都不担,这不就是耍流氓吗?
进口替代也一样,现在很多国产液压件都说能替卡特、替山特维克,性能参数标的一模一样,核心密封件的寿命,国产就是比进口短三分之一,坏一次,停工一天就是几万块的损失,省那点采购钱,不够亏的。这都是明摆着的事实,没人愿意说破。
昨天我敲掉那台动颚的旧焊缝,重新焊完整去应力,跟那个黑脸汉子说,这次再出问题,我赔你整台新的。
汉子点点头,说就信你们老厂的活儿。
干了二十年,我总结的土话就是:矿山机械是给石头玩命的,你偷一分料,它就要你十分脸。
什么花里胡哨的概念,都不如下料的时候多给一厘米,焊的时候多走一道,去应力的时候多等两个小时实在。
你们干这行这么久,碰到过哪些厂家藏着不说的猫腻?有空唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:矿山机械厂家:干了20年车间,我才懂那些藏在焊痕里的门道
文章链接:https://yxqcspc.com/17742/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
