不起眼的活儿,要命的坑
上个月刚换完早班,质检老张拎着一根镀铬活塞杆甩我机床边上。
脸拉得比驴长。三十多根,全退了。
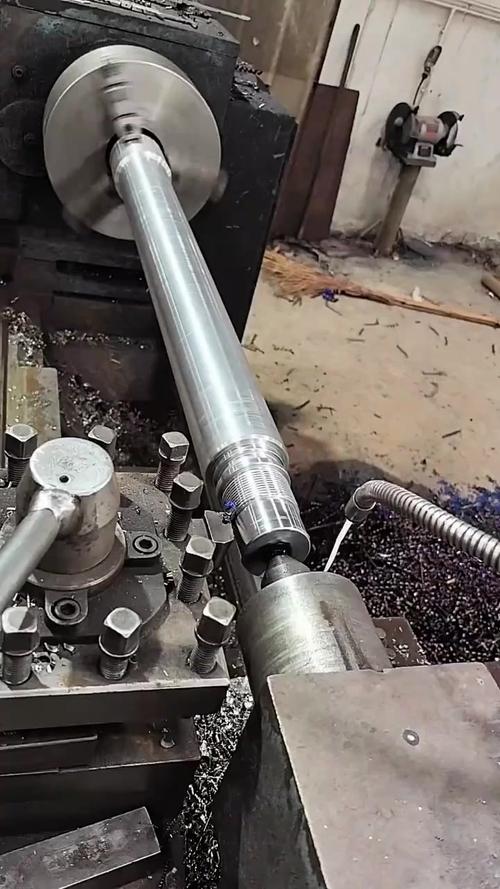
凑过去摸,内孔壁能摸出发颤的刀纹。拿千分尺卡,孔偏了快0.15毫米,超客户要求的公差三倍。
很多圈外的人觉得,不就是钻个洞吗?能有啥难度。
说白了,孔深孔径比超过10才能叫真深孔。我们最长干过120倍径的活,直径8毫米的孔,钻快一米深,刀伸进去半米就开始晃,稍微稳不住就是废。
现在主流就两条路线,枪钻和BTA深孔钻。
枪钻适合30毫米以下的小孔,精度高,表面粗糙度能做到Ra1.6,但慢得要死,进给一般也就0.04毫米每转。BTA适合18毫米以上的孔,内排屑,效率比枪钻高三倍,进给能拉到0.12毫米每转,干起来哗哗出屑,看着就爽,但小直径做不了,机器成本也比枪钻贵一倍。
行业内闷着不说的妥协是什么?大部分中小厂买不起配套的高压供油系统,也舍不得换好乳化液,偷偷把配比浓度从要求的12%降到5%,还往里兑用过的旧机油。刀具寿命直接掉一半,但是能压成本接低价单,赌不出大问题就行。
说穿了,都是赚辛苦钱的无奈。
不同行业,完全不同的干法
你别看着都是深孔钻削,不同行业的要求,差得能隔一个太平洋。
去年给风电场做偏航制动器的冷却孔,要求一百倍径的深孔,孔偏摆不能超过0.05毫米。
那玩意儿装在百米高空,孔偏了破了壁厚,冷却水漏出来,制动器锈死,整个风机都得停,那损失可不是几万块的事儿。我们当时把钻尖后角比常规多磨了3度,提前跑合了三次导向套,最后偏摆控制在0.03以内,顺利交了货。
换做塑胶模具的冷却水道,要求又不一样。
上个月做一套汽车车灯的模具,三十根平行深孔,孔和孔之间的壁厚差不能超0.2毫米。冷水走不均匀,出来的车灯就会有一块深一块浅的熔接痕,直接报废。
之前客户找了个小厂做,做好试模,一半车灯不合格,几十万的模具直接砸手里。我们提前打了三倍径的预导向孔,每下刀十厘米回退排屑一次,最后壁厚差控制在0.1以内,试模一次过。
说白了,干哪行的深孔,就得摸哪行的规矩。不是说你机床好就能干成活。
新机器来了,老问题还在
这两年进口替代火,好多厂换了国产的深孔钻床,价格比进口的便宜三分之二,精度其实也不差,不比德国机器差多少。
说实话,进步真的看得见。以前我们买个进口钻尖,要等半个月,现在国内做的硬质合金钻尖,精度够,价格只有三分之一,挺香的。
不过话说回来,有个行业不愿公开说的难题,就是标准滞后。
现在用的深孔加工质量标准,还是十几年前定的,只要求最终的尺寸公差,根本不提内孔的残屑残留要求。现在储能行业的换热深孔,要求内孔一点铁屑残留都不能有,堵了流道,整个储能模组都废了。但很多小厂不知道,或者装不知道,钻完就交货,也不做内孔探伤,出了问题就甩锅,客户吃哑巴亏。
绿色制造喊得凶,很多厂要求干深孔用乳化液可回收,其实大部分小厂都是直接排,成本摆在那儿,哪有多余的钱上处理设备。
回到我那天踩的坑,其实就是新换的导向套没跑合,我急着赶单,直接开干,结果孔偏了,三十多根料全废了,扣了当月的奖金,肉疼。
干了二十年,我总结的土话就是:深孔钻,三分刀,七分稳,急着进给准翻车。
你们干深孔的时候,遇到过最离谱的坑是什么?一块唠唠。
