上周三刚下班,拖鞋都换好了,销售拽着客户堵在门口。 那客户脸黑得跟刚出炉的氮化件似的,手里攥着一截断螺杆,说三个月不到就抱轴,要赔三倍损失。
我蹲在车间门口砂轮机旁边,摸了摸断口。 氮化层薄得像张纸,才0.1毫米都不到,肯定是供应商图省事缩了工艺。 说白了,这行没点真东西,坑的就是不懂的人。
氮化到底变了啥?给你算点实账
说直白点,就是把氮原子往钢材表层里赶。 表层硬得能划动玻璃,芯子还是原来的韧性,不会一撞就碎。
很多人上来就问硬度多少,其实核心根本不是硬度。 是层深,是温度,是保温时间。 这三个数字错一个,出来就是废件。
常规的结构钢氮化,渗层深度一般控制在0.1~0.3毫米,厚了没用,脆。 目前主流的离子氮化,保温温度一般稳在520℃~560℃,高一度都不行,温度过了晶粒就涨。 传统气体氮化,要保温20~50小时,急不得,赶工缩短时间,氮原子渗不进去。
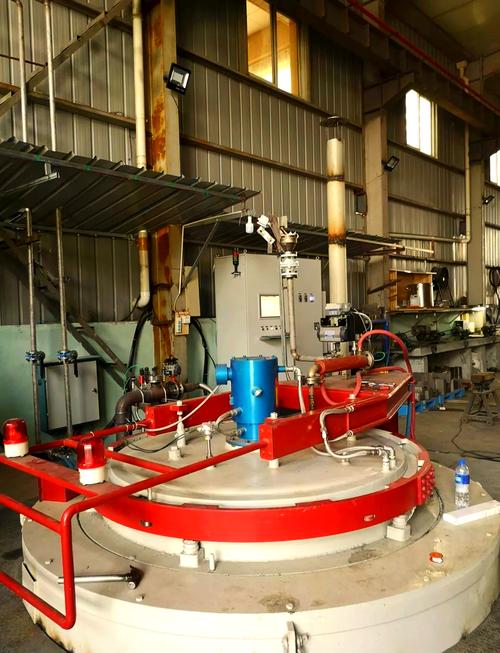
现在主流就两条路线,气体氮化和离子氮化。 说实话,各有各的烂。
气体氮化设备便宜,随便一个小热处理厂都能开炉,成本比离子氮化低三分之一。 但缺点也明显,零件变形大,精度差十个丝都常见,形状复杂的件还渗不均匀。 离子氮化变形小,渗层匀,精度能控制在两个丝以内,就是贵,设备钱贵,电费也贵,小厂舍不得投。
不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么? 很多订单明明要求做离子氮化,厂家偷偷换成气体氮化,出来之后把变形余量磨掉,层深测着够,就直接交差。 只要不是极端工况,一般用户根本查不出来。 赚的就是信息差。
不同行当的要求,差得能绕车间三圈
就说塑料加工行业的注塑螺杆,这是氮化用量最大的地方之一。 要求跟别的地方完全不一样,要耐磨,还要耐腐蚀。
去年有个做渔轮配件的客户,原来用的小厂氮化螺杆,因为他做的玻纤增强塑料,磨得凶,不到两年氮化层就磨穿了,螺杆直接锈断。 后来找我们,要求层深必须做到0.25毫米以上,韧性控制在2级以内,用到现在快三年了,拆下来检查,磨掉才不到0.05毫米,还能接着用。
再说说汽车改装圈的变速箱齿轮。 这个要的不是耐磨,是抗疲劳,天天承受交变载荷,稍不注意就断齿。
之前给一个做越野改装的客户做过一批分动箱齿轮,原来他们用的是渗碳淬火,跑沙漠豁车,两万公里齿面就出点蚀,换一套大几万。 改成氮化处理之后,表面硬度够,芯部韧性足,缺口敏感性低,现在有客户跑了快十万公里,拆开看齿面还亮得像新的。
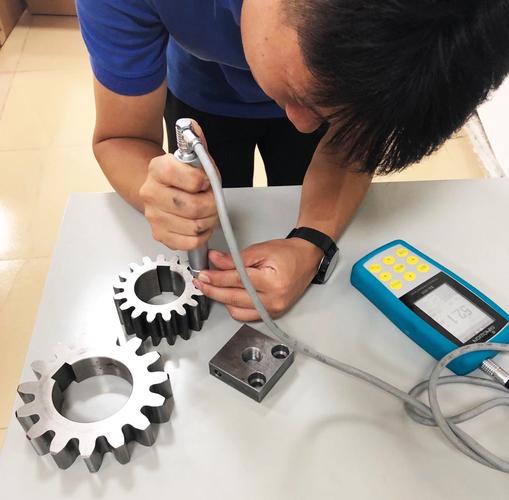
你看,同样是氮化,不同地方要的东西完全不一样,拿做螺杆的工艺做齿轮,出来肯定废。
新风口底下,藏着没人说的坑
这两年大家都喊进口替代,原来很多做不了的高端氮化件,现在国内也能做了。 还有绿色制造,原来老一辈用的氰盐渗氮,有毒,现在都换成了氨气催渗,污染少了一大半。
不过有个行业内不愿公开的难题,我今天说出来。 现在我们用的国家标准还是快十年前定的,检测只要求两个指标:表面硬度,渗层深度。
这就有意思了。 很多件硬度够,层深够,但是脆性不达标,残余奥氏体超标,一受冲击就崩。 但按照国家标准,它就是合格的,你说理去哪说?
很多新入行的朋友,拿着国标卡供应商,结果用几个月就出问题,就是这个原因。 标准滞后带来的风险,比偷工减料还隐蔽。
现在都喊智能制造,说什么自动控温自动渗氮,我待了二十年车间,说实话,不少小厂还是靠老师傅出炉前看工件颜色判断熟没熟。 仪器再好,不如手上有准。
干了二十年热处理,我总结的土话就是: 氮化看层不看硬,硬了脆了也白扔。
你们有没有碰到过那种,检测全合格,用俩月就坏的氮化件? 不妨唠唠。
