老机修聊螺栓预紧力:藏在螺纹里的隐形杀手

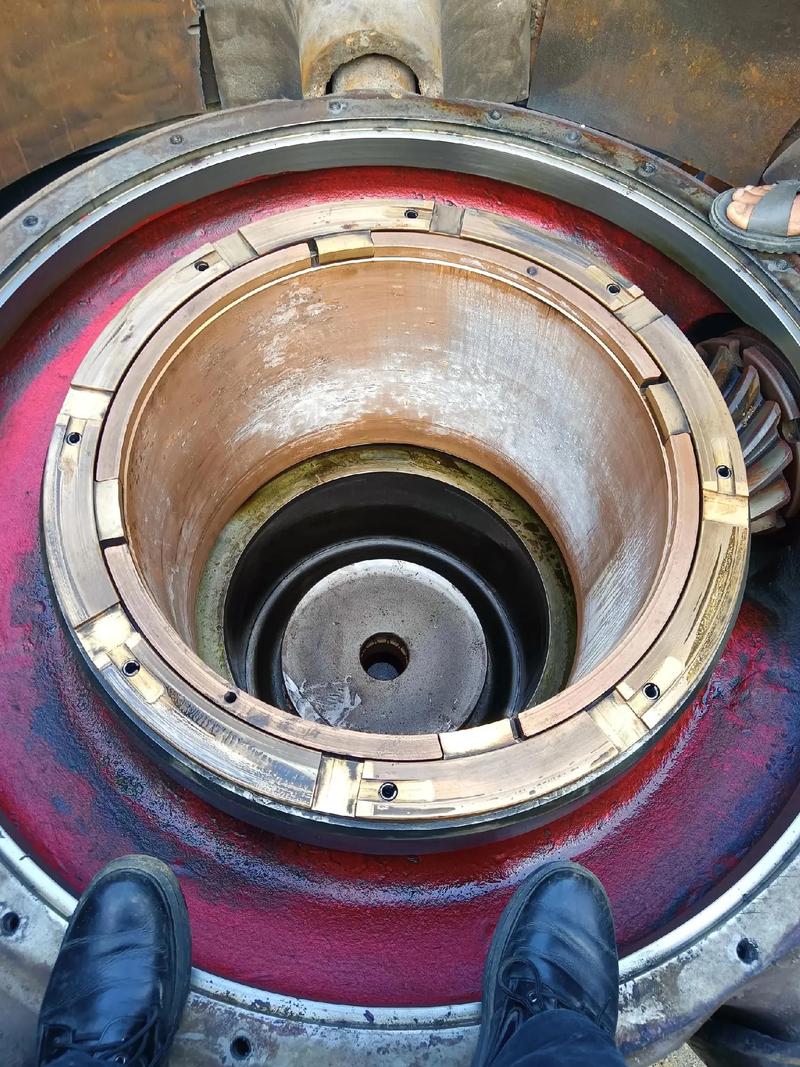
上周三刚上班,质量部的老李就摔了一沓投诉单在装配组桌子上。 西南那边的矿山客户,我们发出去的球磨机,跑了72小时,端盖法兰喷浆了。 拆回来一看,八根M30的螺栓,六根预紧力差了快三分之一。 谁干的?新来的小周,觉得扭矩扳手太沉,凭自己胳膊的劲儿拧完就交差了。 扣了班组五千块奖金,全组骂了他一天。
车间拆解球磨机法兰螺栓故障现场
车间拆解球磨机法兰螺栓故障现场

别拿拧螺栓不当技术活

很多人觉得螺栓就是个连接件,拧进去不松就行。 说白了,螺栓干活,靠的就是预紧力。 你把它拉长了,它缩着劲儿把两个法兰攥在一起,外面的载荷才扯不开它。 说三个干了20年记一辈子的数: 普通8.8级M16螺栓,要求的预紧力就是88kN,换算成公斤就是快9吨,你想想你胳膊能拧出9吨的劲儿? 10.9级同尺寸的,预紧力要到129kN,差了快一半。 哪怕你用扭矩扳手,风场塔筒螺栓要求预紧力偏差不能超±5%,差一点,风一吹晃几年,螺栓就得断。 现在市面上主流两种拧法,扭矩法和转角法。 扭矩法简单,拿个扭矩扳手定好数,咔哒一声就完活,谁都能干。 但缺点太致命——螺栓螺纹的摩擦系数一变,预紧力差能到30%。你螺栓表面沾了点锈,或者润滑油多涂了一点,预紧力直接超了,拧着拧着就把螺栓拉断了。 转角法精度高,先拧到初始扭矩,再转固定角度,预紧力误差能控制在10%以内。 但麻烦啊,要对工人培训,要一个个记角度,效率起码降三分之一。 不过话说回来,行业内谁不说破的妥协就是:普通不重要的地方,扭矩法干,哪怕误差大点,出问题概率低,降本提效。 关键核心部位,才会用转角法,干完再抽几根用超声波测预紧力,那玩意儿贵啊,一根检测费几十块,全测的话,成本直接翻两倍,哪个老板舍得?
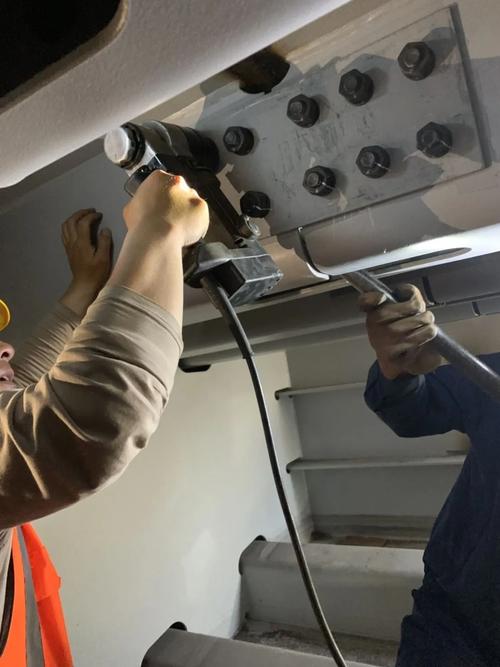
定扭矩电动扳手拧风电塔筒螺栓作业现场
定扭矩电动扳手拧风电塔筒螺栓作业现场

不同行当,要求天差地别

不同行当,要求天差地别
不同行当,要求天差地别
拿风电塔筒说。 百米高的塔筒,全靠几千根螺栓串起来,风一吹一天来回晃好多次,交变载荷能把人晃吐了。 我前几年去过内蒙那个出事的风场,开发商偷工,把要求120kN的预紧力调到90kN,说省劲儿还不毁螺栓。 结果三年不到,松了17根螺栓,有一根直接断了,整个塔筒晃了十公分,差点倒塔,光停机加更换就损失了两百多万。 风电的要求就是,预紧力必须够,还要准,松了晃,紧了拉断,一点含糊不得。 再拿汽车发动机缸盖说。 缸盖要封冷却水,封机油,预紧力不够就漏,但是预紧力大了呢? 早年我去某自主车企取经,他们一批车刚下线,三分之一缸体拉裂了。查来查去,就是螺栓预紧力超了12%,铸铁缸体扛不住那么大的压,直接裂了。 而且缸盖工作温度能到一百多摄氏度,热胀冷缩,预紧力还得考虑热变形,跟风电的常温要求完全不一样。

新设备上来了,老坑还在那儿

新设备上来了,老坑还在那儿
新设备上来了,老坑还在那儿
现在都搞智能制造了,我们车间都换成联网的定扭矩电动扳手了,拧多少力自动存系统,还能溯源,不会有人偷偷改数。 进口的高端扭矩扳手都换成靠谱国产品牌了,精度差不离,价格便宜一半,这是好事。 但有个事儿行业里没人愿意公开说。 现在我们国家的螺栓预紧力标准,还是按扭矩值来算,没人要求你每一批螺栓都测摩擦系数。 哪怕同一个钢厂,同一批次的螺栓,表面磷化处理的偏差,摩擦系数就能差10%以上,换算成预紧力就是差十好几千牛,你按标准扭矩拧,还是错的。 很多厂家出货的时候全合格,用个三五年就出问题,根子就在这儿,标准滞后,没人愿意捅破这层窗户纸。 我干了20年,总结出来一句土话: 螺栓预紧力,就像给自行车打气,气少了漏,气多了爆,不多不少才正好。 你们车间现在还有人图省事,凭手感拧螺栓吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊螺栓预紧力:藏在螺纹里的隐形杀手
文章链接:https://yxqcspc.com/17798/