去年深秋的一个下午,我正蹲在车间门口啃盒饭,客户那边的售后经理拎着安全帽闯进来,脸黑得像刚从煤堆里爬出来。
他们那台一百万买的立式辊磨机,才开了三个月,主轴抱死了。
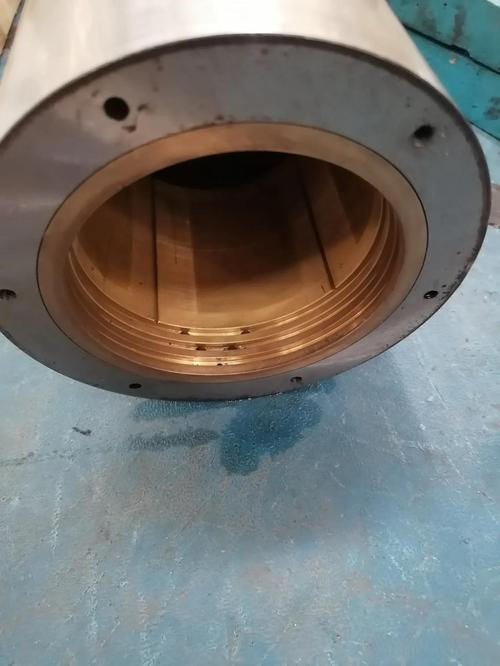
我带着徒弟拆了一下午,最后把轴承撬出来的时候,所有人都沉默了。内圈滚道已经烧出了蓝紫色的回火斑,保持架碎成了三瓣。
查选型记录,游隙选的C0组。环境温度常年八十度,温升上来直接把间隙挤没了。
三微米的差,直接赔了十万块的维修费和停产损失。
几微米的间隙,藏着最实在的门道
很多新手入行,拿到轴承只看型号对不对,从来不会多看游隙那栏。
说实话,游隙就是轴承滚道和钢球之间留的那点空隙。
别小看这点空隙,主轴转起来发热,钢件要膨胀,没有空隙,直接抱轴。空隙留太大,主轴晃得像筛子,加工精度直接飞了。
拿内径100mm的深沟球轴承举例,C2组游隙是0~16μm,普通C0组是12~25μm,C3组是23~41μm。就差这十几微米,用法天差地别。
现在主流两种做法,一种是预紧,把游隙压成负的,提高主轴刚度,精度稳。但缺点太明显,发热量大,必须做强冷,成本涨一大截。另一种是留标准游隙,散热好,成本低,就是刚度差一点,高速下容易振。
行业内通常不说但实际在做的妥协是什么?很多中小设备厂,做高温工况的设备,本该选C4组大游隙,C4比C3贵15%都不止,为了压成本,就拿C3组的轴承,回来自己磨滚道,把游隙调大一点凑合用,反正客户也看不出来,能用个两三年,过了质保期坏了人家还能卖配件。对吧?
不同行当差十倍,游隙没有标准答案
说两个我亲身碰过的例子,你就明白了。
第一个是沿海风场的主轴轴承。那边昼夜温差能差三十多度,夏天主轴表面温度能飙到九十度,冬天零下五六度。最早他们用进口轴承,按原厂给的C0游隙装,不到三年,滚道就磨出了台阶,振动超标要换。后来找我们做技改,我们直接换成C3游隙,算好了最大热膨胀量,留了30微米的间隙,现在八年过去了,上个月去巡检,振动值还在合格范围内。
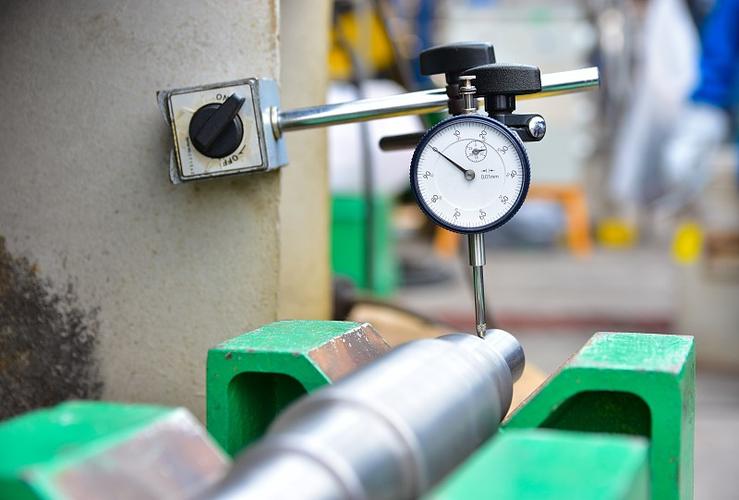
第二个是做汽配的精密外圆磨。磨凸轮轴的,公差要求两微米以内。原来装机师傅图顺手,拿了常用的C3游隙,磨出来的工件总有0.002到0.003mm的公差飘,调了半个月机床都没用。后来我们让他换了C2游隙,再预紧个五微米,直接公差稳定在一微米以内,合格率从87%涨到99.5%。
不过话说回来,不是进口的就一定对,也不是国产的就不行,核心还是看你用在什么地方,工况是什么样。
新瓶子装旧酒,这里藏着行业暗坑
这两年进口替代火,国产轴承的精度、硬度都追上来了,不少厂家直接换国产替代,尺寸对上就装,结果出问题的十有八九,问题大多出在游隙上。
行业内不愿公开说的难题是什么?现在的设备,转速比二十年前定国家标准的时候,普遍高了20%到30%,发热量大了不止一点,但现行的轴承游隙分组标准,还是九十年代定的,从来没更过。按标准选出来的游隙,放到现在的高速设备上,十有八九偏小,用不了一年就烧。
还有做绿色制造,要求设备十年不检修,那游隙选型就要比原来大半个组,留够磨损量,很多人不知道,按原来的选,五年就得换,反而说国产轴承寿命不行,冤不冤?
干了二十年,我总结的土话就是:”间隙留一线,发热不犯难,要精度够稳,就得挤一点”。
你遇到过因为轴承游隙出的奇葩故障吗?欢迎来唠。
