上周三凌晨两点,调度室的电话炸我手机。
刚到家脱了鞋,又得蹬上劳保鞋往车间跑。
客户退了整整一批304不锈钢传动轴,全是暗锈,斑斑点点像长了麻子。
操,查了一圈,机床精度没问题,磨料没问题,最后揪出新配液的小学徒。
要求原液兑水1:20,他图省钱,直接兑成1:50。就差这点浓度,几十万的货直接废了一半。
别拿配比当简单兑水,这里头的弯弯绕没人明说
很多人觉得切削液配比不就是原液倒水里搅一搅?能出什么事。
说实话,干了20年机加工,我见过一半的质量问题,根源都在配比上。
切削液要干两件事:润滑降温,还要防锈防腐蚀。浓度太低,润滑不够,刀具崩刀工件粘屑;浓度太高,不仅浪费钱,还会起泡沫,堵过滤芯,甚至腐蚀有色金属。
我给你们掏实底:浓度差2个百分点,刀具寿命就能差30%以上。要求工件出库防锈1个月,浓度就得比正常加工加1.5个百分点,半毛钱都省不得。
现在市面上主流就两条路,一条是传统乳化油,一条是全合成。
乳化油胜在润滑好,成本低,兑出来是乳白色,适合大吃刀量的粗加工。但缺点也明显,容易滋生细菌,用不了半个月就发臭,还要频繁换液。
全合成干净,使用寿命长,没那么大味道,环保达标。但润滑性比不上乳化油,价格也贵出一大截。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
绝大多数中小厂,都不会纯用全合成,都是一半乳化油一半全合成母液混着配,对外还说自己用的是高端全合成配方。一来润滑防锈都凑活,二来成本直接降了快三分之一,只有出了大问题才会换纯液,这话没几个人敢公开说。
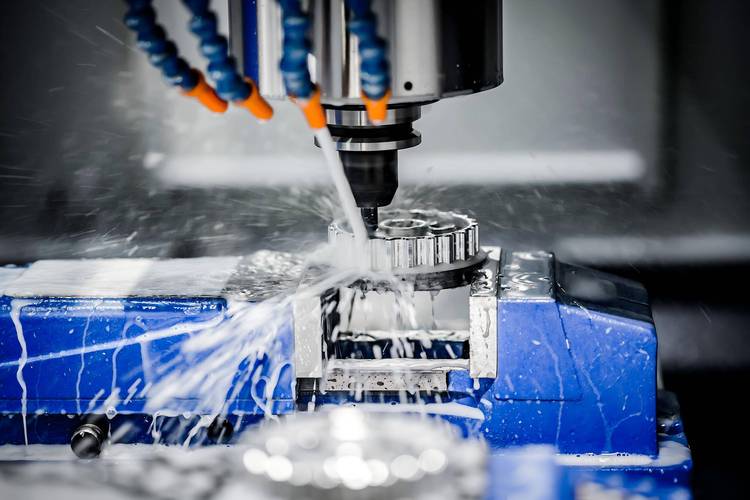
不同行当配比差十万八千里,踩坑的都是图省事
汽配行业做曲轴粗加工,拉荒吃刀量能到3毫米,对润滑要求极高。
去年江苏有个汽配厂找我解决崩刀问题,他们图干净,全套用全合成,配比1:30,每个月刀具成本十几万,崩刀率超过10%。
我给他们改成乳化油1:15配比,崩刀率直接降到1%以下,刀具成本砍了一半,就是味道稍微大一点,加杀菌剂就能解决。
换了3C行业做铝合金加工,要求完全反过来。
东莞有个做手机中框的朋友,之前用乳化液1:15配,做出来的中框放三天就发乌氧化,抛完光也救不回来,每个月废几千个框。
后来改成全合成1:40配比,额外加千分之五的铝缓蚀剂,氧化问题直接解决,成品率从92%升到98%。
哪有什么万能配比?都是对着你的加工材料、工序调出来的。很多小厂一套配比用一年,所有机床都这么兑,不出事才怪。
新风口底下藏着没人敢碰的暗礁
现在都喊绿色制造,进口替代,很多国产切削液都推出了超高倍率浓缩液,说能1:80甚至1:100配,主打一个省钱环保。
我试过一款所谓的高倍浓缩液,按厂家说的1:80配,加工出来的碳钢工件,第三天就锈了,不得已加到1:40才正常,算下来成本比原来还高。
很多厂为了凑环保的单位产品原液消耗指标,硬着头皮按低浓度用,最后把质量风险转嫁给客户,出了问题才偷偷补浓度。
行业里不愿公开的难题是什么?就是现在的切削液配比标准,还是二十多年前定的,只给了个宽泛的浓度范围,根本没按加工材质、工序、防锈周期细分。
现在什么碳纤维复合材料、高熵合金、新型硬质合金,新材料层出不穷,根本找不到对应的配比参考,全靠工厂自己一次次试,试错一次几十万就没了,标准滞后带来的风险,全得企业自己扛。
进口替代更有意思,很多国产母液的纯度和进口母液差两个百分点,同样的配比,出来的效果差一截,很多厂不敢说,只能自己偷偷调整,怕砸了自己国产替代的招牌。
干了一辈子机加工,我最信奉一句土话:配比差一线,性能差一半。
别信什么厂家给的万能配比,也别图省事靠老师傅手感,每天开工前掏折光仪测两秒,比什么都靠谱。
你们车间有没有为了省成本乱调切削液配比出过事?不妨一起唠唠。
