昨天刚下班,仓库就拉过来一车退货。
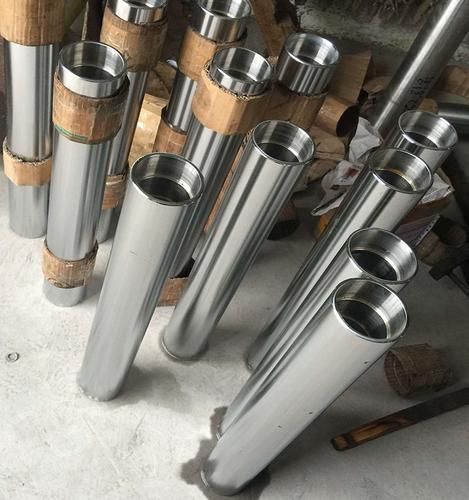
是上个月发出去的液压柱塞。
客户说,放仓库三个月没装机,拿出来一看,镀铬层自己裂了。
徒弟蹲在边上挠头,说这不是合格出库的吗?硬度厚度全对得上。
我拿棉纱擦了擦裂纹,指尖能摸到扎手的台阶。
这锅,电镀厂不想背,我们也差点推出去。
其实大家都揣着明白,只是不说。
选不对参数,再好的电镀也白搭
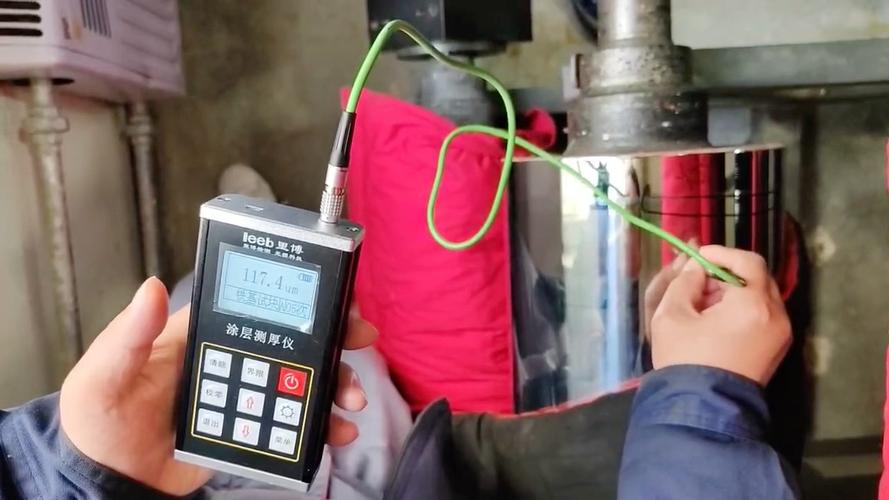
说穿了电镀硬铬原理不复杂,通电把铬离子沉积到钢件表面,形成一层硬壳。
干了二十多年,我就认三个死数。
电流密度一般卡死45A/dm²,差个5A没事,差10A以上要么镀层软了,要么直接裂成蜘蛛网。
合格的硬铬镀层硬度在HV800到1000,比45号钢淬火后硬一倍还多,耐磨抗刮的本事,暂时还没几个便宜涂层能替代。
我们粗镀后留磨量,历来卡0.12mm,多了浪费材料增加加工时间,少了磨完厚度不够,全是攒出来的经验。
现在满大街说转三价铬硬铬,环保嘛,政治正确。说实话,三价铬污染确实小,做个十微米八微米的薄镀层没问题,成本还能接受。
六价铬污染大,废水处理麻烦,查得严,但是厚镀层哪怕镀100微米,内应力也小,不容易裂,异形件也能镀得匀,这是三价铬比不了的。
行业内不说的妥协是什么?就是小零件薄镀层用三价撑门面接订单,大零件重载厚镀层,大多还是偷偷用六价,对外不说而已,毕竟要吃饭,也要过环保检查。
不同行业用,要求差十万八千里
去年给长三角那家做新能源汽车保险杠的厂做过一批注塑机导柱。
他们的机器24小时连轴转,半个月才停一次,要求就是一个,耐磨,不能拉花。之前他们找本地小厂镀,镀10微米就交货,半年就拉得坑坑洼洼,拆下来换耽误一天,产能损失几十万。
我们给镀了30微米,留够磨量,现在用了快三年,上次回访人家说还跟新的一样。这行就是这样,多镀20微米,价格贵不了多少,寿命翻几倍。
换矿山用的液压支柱就完全不一样。
井下潮湿,还有硫化氢,要的不光是耐磨,是抗腐蚀。镀完必须封孔,把镀铬层本身带的微孔堵上,不然水渗进去锈了基体,镀铬层直接鼓包,柱塞卡死,轻则停产,重则出安全事故。
之前有个小厂接了一批单,图便宜抢单,镀完没做封孔,一公斤便宜两块钱,结果放在井下一年,全部鼓包,整批退货,赔了客户快一百万,直接把厂子搞垮了。
新风口下,藏着行业不愿说的坑
这两年进口替代做得确实不错,原来很多高精度的镀铬件,比如精密机床的主轴,都找日本韩国的厂做,现在国内做得好的电镀厂,质量不比人家差,价格只有三分之一,很多主机厂都转单了,这是好事。
也出了不少新工艺,什么纳米复合镀铬,硬度能做到1200HV,更耐磨,不少厂都在试。
不过话说回来,有个问题,行业里没人愿意公开摆到台面上说。
现在用的国家检测标准还是二十年前定的,只要求测硬度和厚度,不测镀层内应力。
很多厚镀层的硬铬,硬度厚度全达标,就是内应力超标,放两三个月,环境温度一变,自己就裂了,就像我们开头收的那批退货。
你找谁说理?标准没要求测,你买的时候也想不到提,电镀厂也不会主动给你测,毕竟测一次内应力大几百,摊到每个零件上成本涨不少。小厂抢单压价格,根本不会做镀后去应力处理,出事了就推说是你存放不当,扯不完的皮。
我早上蹲在车间门口抽烟,跟徒弟说,干我们这行,别光看化验单上印的那几个数。
我干了二十年,就信一句土话:镀铬看应力,磨量定生死。
你们干机械这么多年,遇见过没装机就开裂的镀铬件不?不妨出来聊聊。
