上个月刚上班,就看见质控组小周蹲在车间门口的废料堆上抽闷烟。脚边摆着三根退回来的油缸活塞杆,亮闪闪的,但是用放大镜看,密封接触面已经拉出了细细的沟。
客户说,这批货用了不到八个月,全部漏油。
小周挠头,送检的粗糙度明明到了Ra0.4,比要求还高半档,怎么就出问题了?
我踢了他一脚,说,忘了前几年我跟你说的?少了一道滚压光整,再亮也白搭。
踩了二十年废料堆摸出来的门道
很多人觉得滚压光整就是给工件抛个光,凑个好看的粗糙度。其实根本不是这么回事。
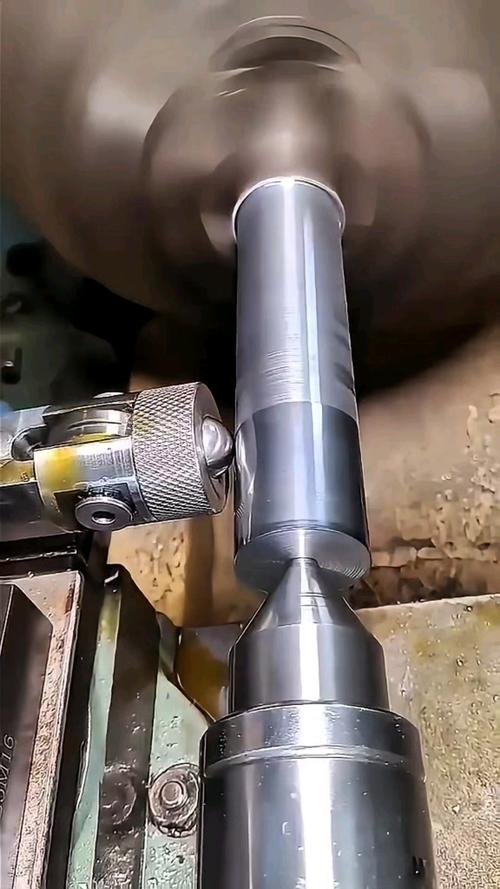
它不是切掉材料,是用硬质滚头挤工件表层,把表面的微观凸峰挤平,同时给表层压出残余压应力,还能硬化表层。说白了,是给工件穿一层隐形的耐磨防护服。
我干了二十年,就认三个死参数。
第一,预加工粗糙度必须控制在Ra1.6到Ra3.2之间,太高了滚压压不匀,太低了挤不出足够的硬化层。
第二,常规碳素钢的滚压余量,就卡在0.02mm到0.05mm之间,多了会让表层分层鼓包,少了压不透,等于白做。
第三,进给量一般选0.1mm/r到0.15mm/r,太快出螺旋纹路,太慢费时间还容易过压开裂。
现在市面上主流就是两种滚压头,滚珠式和滚柱式。说点行业内没人明说的话。
滚珠的便宜,一套才几千块,装上去就能用,小厂几乎都用这个。但滚珠的接触点小,滚压力不均匀,大直径长工件滚下来,椭圆度很容易超标,寿命也差很多。
滚柱的刚性好,受力均匀,精度稳得住,就是贵,一套进口的要四五万,调一次行程就得大半天,批量生产太耽误时间。
那妥协是什么?只要客户没明确要求检测残余应力层,九成的小厂都会选滚珠凑活。反正出货前打粗糙度肯定合格,谁管你三年五年后坏不坏,货款早落袋了。
不同行当的不同活法,两个真事给你品
就说开篇那批油缸杆,是给工程机械做的,天天泡在泥水砂石里晃,对密封面要求极高。
原来老板舍不得加这两毛钱的成本,觉得精磨到Ra0.4足够了,结果退回来整批返工,亏了十几万。后来加了滚压这道工序,滚完粗糙度到Ra0.1,表层压出三百多微米的残余压应力层,现在这批货交出去快三年了,没一起投诉。
液压行业要的就是密封耐磨损,滚压出来的表面是塑性整平的,没有磨削的微犁沟,密封件根本不会被磨坏,这是精磨怎么都做不到的。
再说说汽车行业的事,前年我们给车企做转向销轴,原来的工艺是磨削后镀铬,不仅污染大,环保查的紧,每个件光镀铬就要三块多成本。
后来我们试了滚压光整改性,调整滚压力到1.2MPa,滚完表面硬度直接提了15%,粗糙度刚好到Ra0.2,耐磨耐冲击完全符合要求,直接省去了镀铬工序。
一年十五万件的订单,算下来直接省了四十多万,还过了环保检查,车企乐坏了,现在全系列都换成这个工艺了。汽车行业要的就是降本耐造,滚压刚好踩中了需求。
新风口下藏着没人说的暗坑
这两年滚压光整火了,进口替代抢了不少外国牌子的生意,原来德国滚压头一个卖四万多,现在国内浙江广东做的滚压头,精度差不了两个微米,价格才一万出头,很多厂都换了。
而且滚压省砂轮、省切削液、少产粉尘,刚好符合绿色制造的要求,原来需要电镀、磨削的工序,很多都改成滚压了,这是好事。
不过话说回来,有个坑行业里没人愿意公开说。
现在国内滚压光整的产品标准还是二十年前定的,只要求检测粗糙度,根本没提残余压应力和硬化层深度的强制要求。
这就给很多投机的厂家留了空子,滚一遍就是走个过场,压力开的极低, just 蹭亮表面,深度根本不够。用户拿回去用一年半载就坏,拆开来测粗糙度还是合格的,你说理都没地方说,因为标准就没要求别的。
昨天徒弟调机,跟我说现在都自动化了,按程序跑不就行了,哪来那么多讲究。
我给他说,老辈机修传下来的土话:滚压不是蹭光,是吃劲儿。
得让滚头的劲儿真吃进工件表层,那才叫真滚压。光蹭亮了骗检测,最后还是骗自己。
你们有没有碰到过,粗糙度明明达标,工件就是早早出问题的情况?一块唠唠。
