出问题的从来都是看不见的地方
上个月周三夜班,我刚换完工作服,车间门被撞开。
奉化做汽车转向轴的王老板拎着个锈乎乎的报废件进来,脸上的机油都没擦干净,嗓门大得整个楼都能听见。
这批一百二十七根转向轴,全被主机厂退回来了。说装车跑三千公里,打方向晃得手麻,拆解下来一看,轴承偏磨得快废了。
王老板说,三坐标测出来同轴度明明在0.02mm公差范围内啊,怎么就出问题了?
我拿过件转了两圈,笑了。你测是测了,同轴度校准没做对,白搭。
说白了,同轴度这东西,你不校准准测量工具,测出来的数跟瞎蒙没区别。
很多工厂吃这个亏,吃到吐还改不了。
两种校准路数,藏着行业不说的妥协
现在市面上主流的就两种路子,标准芯棒打表法,和激光对中校准法。
说点干的,三个数记好,错一个都白干。
第一,芯棒本身的同轴度公差必须控制在0.005mm以内,不然你拿不准的芯棒去测工件,结果能准?
很多小厂图便宜,百十块买根黑心芯棒,公差做到0.02mm就敢往台上放,不出鬼才怪。
第二,用激光法测长轴,测量范围覆盖0-5000mm才能覆盖绝大多数工业场景,误差要稳定在0.001mm每米以内,才够资格出正式报告。
第三,不管你用哪种方法,校准的时候环境温度波动必须控制在±2℃以内。长一米的轴,温度变3度,热胀冷缩就能让误差飘出0.03mm,直接超公差。
实话实说,两种方法各有优劣。
芯棒法便宜,一千块就能凑齐一套常用规格,随便哪个机加工台都能做,对环境没要求。但是芯棒磨损快,用一年半载就得自己送出去校准,超过两米的长轴,芯棒自己就弯了,根本没法用。
激光法准,速度快,四五米的长轴站在那儿半小时就能测完,但是一台机器十几万,小厂舍不得买,而且车间震动大一点,或者过堂风一吹光路晃,数据直接飘,还得要恒温环境,麻烦得很。
不过话说回来,行业内有个不说的妥协,你知道不?
很多第三方校准机构,给小厂出报告,用的芯棒都是放了三四年没校准过的,报告上照样给你写符合要求。反正工厂要的就是那张纸应付客户审核,真要生产的时候,还是靠老师傅调间隙,出了问题也赖不到校准头上。
不同行当,要求差得十万八千里
我做过的活里,最极端的两个场景,一个是几吨重的风电主轴,一个是绣花针一样的医用模具,要求完全不一样。
前年给金风的一个外协厂做校准,他们做3MW的风电主轴,总长快4米,要求同轴度公差0.08mm,看起来要求松对不对?
不对,人家要求校准的是动态同轴度,就是主轴转起来的误差,不是摆那儿测静态。风电主轴一转就是十几年,只要差个0.1mm,跑五年轴承就偏磨,最后就是断轴,一断就是几百万的损失,所以人家宁可花两万块请我们带激光设备上门,也不敢自己用芯棒凑数。
另一个是去年给浙大一院做微注射针模具校准,针孔直径才0.12mm,要求同轴度公差0.003mm,差不多是头发丝的二十分之一。
这个更夸张,整个校准过程要放在恒温恒湿箱里做,用红宝石探头碰一下,得等半分钟让数据稳定,差一头发丝的十分之一,做出来的针进针就歪,还容易断在患者体内,根本没法用。
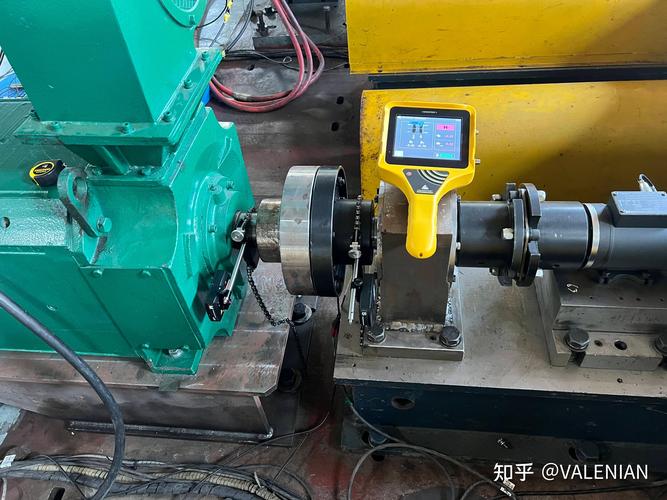
你看,一个要大尺寸动态精度,一个要微尺寸静态精度,哪有什么通用的校准方法?都是对着活儿来。
好多新手上来就套标准,不知道变,不踩坑才怪。
现在进口替代起来了,原来德国进口的激光校准设备一台二十多万,现在国产的八万就能拿下,精度差不到哪里去,小厂也能用得起了。
绿色制造这块,原来校准不合格的轴直接回炉,现在校准出误差位置,直接数控微修就能救回来,省了不少钢料,也算减碳。
不过有个行业不愿说的难题,一直搁这儿没人解决。
现在咱们国家的同轴度校准标准,还是快三十年前的老版本,只规定了静态同轴度的校准方法,现在多少高速设备要的是动态同轴度,就是转起来的误差,标准根本没更新。
好多质量纠纷,工厂拿标准说我符合要求啊,怎么就不合格了?其实就是静态合格,动态差出去好几倍,用户吃了亏都没地方说理去。这个窟窿,不知道什么时候才能补上。
我干了二十二年机加工校准,总结出来的土话就是:校准先校尺,测轴先测温。
别嫌土,实操里比什么理论都管用。你自己的尺子都不准,测什么都是瞎扯,温度不对,长轴测出来全是错。
你们平时做同轴度校准,是真为了生产调准,还是只拿报告应付审核?留个话,咱们聊聊。
