2026-10-13 12:19:38 分类:商机
上个月在东莞一家汽配厂救急,大清早刚进车间门,班长老李拽着我袖子往镗床工位跑,脸黑得跟刚从铁屑堆里滚出来一样。
“张工你快来!又趴窝了!这次干废仨毛坯!”
我蹲下来一看,嚯,排屑器的入口全被卷成球的铝屑堵死了,铁屑铝屑混着切削液漫得满地都是,往上堆都堆到主轴防护罩里了。
说出来你不信,这仨连杆毛坯,小二十万打了水漂。就因为排屑器堵了。
这玩意平时没人当回事,堵一次就能让你半个月白干。
为啥你家排屑器偏就天天堵
很多人觉得堵就是铁屑多,清一清就完了。哪有这么简单。
排屑器能走屑,全靠倾角和间隙卡着,三个数记不住,你天天堵都不奇怪。
第一个,12度是干碳钢加工的临界值,低于10度,堵的概率直接涨70%。我见过不少厂为了少挖地沟,硬是把倾角压到8度,那不堵你堵谁。
第二个,链板节距,干铸铁碎屑用25.4mm的标准节距刚好,干长卷铝屑必须换成38.1mm的,节距不对,长屑钻链板缝里,用不了一周就卡死。
第三个,刮板和导轨的间隙,超过1.2mm,细碎的铸铁屑就会钻进去磨导轨,越磨间隙越大,最后越堵越多,直接把链板拉断。
现在市面上主流就是两种,链板式和刮板式。
链板式耐用,通吃长屑碎屑,就是成本比刮板的贵三成。刮板的便宜,安装方便,但是磨损快,尤其是沾了带砂的切削液,不出两年就得磨穿。
说实话,行业里有个不说破的妥协。很多小厂家给你报价的时候,看起来比大牌子便宜好几千,其实就是把原本10mm厚的耐磨刮板,偷偷换成5mm的,把实心链轴换成空心的。你刚用着没啥问题,一年后刮板磨穿,铁屑卡进去,天天堵,你还以为是自己维护不到位。
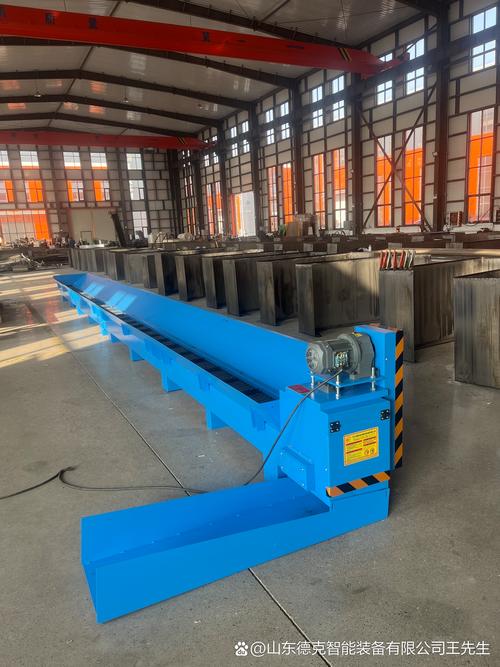 机械加工车间排屑器堵塞现场实拍
不同场子不同堵,要求差得远
我干了二十多年,见过各行各业的排屑器,不同行当的痛点真不是一回事。
就说汽车零部件批量加工,那都是二十四小时连轴转,追求的就是不出错不停车。去年给上海一家做缸体的厂子调设备,他们原来用的还是十年前的旧排屑器,每天交接班都得清半小时,稍微赶订单就堵。
他们干缸体粗铣,吃刀量0.8mm,一小时出120公斤铁屑,选的排屑器标称排量才80公斤,怎么可能不堵。后来我们给换了大一号链板,把倾角从9度调到13度,再也没天天停过。
另一个场景是风电大件加工,我去年去山西的一个风电轴承厂,他们干三米直径的滚道车削,一次拉荒就是半米长的卷屑,缠得跟棉花糖似的。原来用的螺旋排屑器,三天堵一次,每次掏屑得两个人干大半天。
为啥?螺旋排屑根本吞不下这么长的卷屑啊。后来改成带预切刀的链板排屑,长屑进去先切碎再运,半个月清一次都没问题。
说白了,批量小件怕停,大件加工怕屑大,选错了类型,再贵的进口货也得堵。
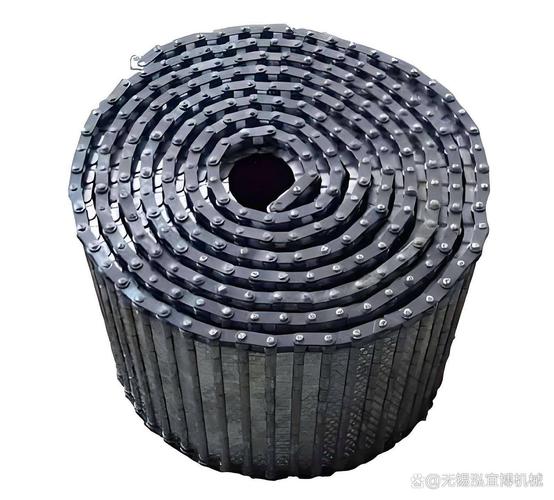 排屑器清理后取出的堵塞铁屑团实拍
新趋势下的老坑,还是躲不开
现在都讲无人车间,排屑器也加了传感器,堵了自动报警。
听起来挺好,但是问题也不少。国产传感器现在性能不差,价格只有进口的四分之一,但是很多大厂招标非要求进口,预算花了,效果其实差不多。
绿色制造现在要求切削液全回收,排屑器一旦堵了,密封坏了,切削液漏得满地都是,环保查下来罚一次就是好几万,不少厂子吃过这个亏。
进口替代这两年做的人越来越多,我见过不少国产排屑器做的比进口的还扎实,就是很多工厂迷信洋牌子,花了两倍钱,安装不对照样堵。
不过话说回来,行业里有个不愿公开说的事,现在国内排屑器的执行标准还是2008年出的,那时候哪有什么无人车间智能监测的要求,连排屑量的测试方法都是按常温干切定的,现在普遍高压冷却湿切,标准根本跟不上。
很多招标的时候,甲方只看价格和尺寸,根本不看实际排屑量适配,卖家也跟着凑活,最后买回来用不了,天天堵,吃亏的还是工厂自己。
我前几天回老厂,跟我当年的师傅聊天,老头现在还在车间蹲着呢,说来说去还是那句土话:“多大锅下多少米,够量才不堵。”
真的是这个理,很多人买排屑器就盯着尺寸够不够,价格便不便宜,从来不算自己一小时出多少屑,要多大倾角,省那万八千的,堵一次亏的钱都能买台新的了。
你们厂子排屑器多久清一次?遇到过最离谱的堵塞事故是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏了几十年的隐形大坑:排屑器堵塞到底坑了多少工厂
文章链接:https://yxqcspc.com/17836/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
