去年帮佛山一个做汽配的老吴处理烂摊子。新上的一条生产线,刚跑满第三个月。半夜换刀机械手卡刀崩了。整线停摆,连夜喊人修,厂家售后说高速封路,第二天才能到。第二天到了,说配件没带,要从厂家发,又等了两天。一算,停工五天,亏了十八万。
找当初卖设备的销售,人家说你买的是特价机,只保核心部件,上门费还要另算。老吴蹲在车间门口抽烟,说当初图便宜三万块,这下倒好,亏了六个三万。这种坑,我见过不下十个,说白了都是选厂的时候没睁大眼睛。
踩坑踩出来的选厂硬标准,一条都不能松
说实话,很多人选换刀机械手,先看价格,再看外观,最后问个保修就下单了。这不对。靠谱厂家从来不会靠低价抢单,你得按这几个维度卡。
第一,必须要看到对接你的加工中心的实际案例,不能信“通用”两个字。我见过太多小厂,不管你是啥品牌啥型号的加工中心,都说能通用,结果拉过来装不上,改接口改刀库,前前后后多花好几万,最后精度还达不到要求。判断方法很简单,你直接把你机床的参数铭牌拍给厂家,要求他出对接模拟图,还要发同参数机型已经装机的现场视频,没有的话直接pass。
第二,核心构件必须能溯源,不能给你拆铭牌混翻新件。换刀机械手说白了,靠的就是导轨、伺服电机、齿轮箱这几个核心玩意。小厂为了压成本,要么用翻新的二手伺服,要么用小厂仿的导轨,用个大半年就晃,刀位对不准,精度差一个丝,你加工出来的零件直接废。教你个招,下单前就让厂家把每个核心配件的型号品牌报给你,你去品牌官网查正品编码,没问题再付定金,别嫌麻烦。
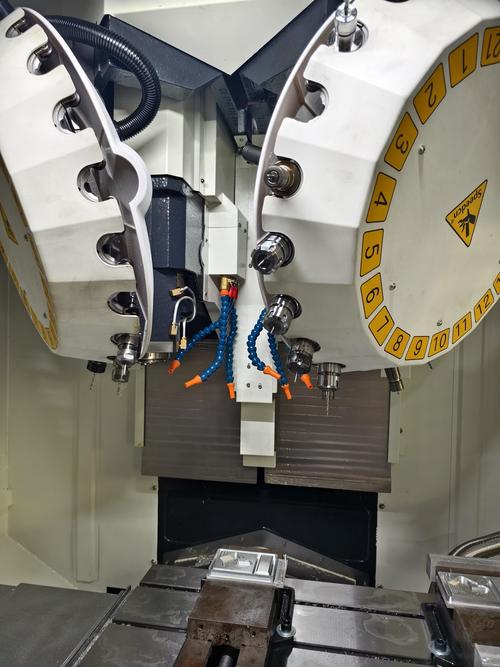
第三,售后必须测,不能信墙上贴的24小时响应。你换个思路想,你的生产线24小时转,机械手出问题就是停线,多停一小时都是钱。很多厂家说的24小时响应,都是上班时间才接电话,下班了你打十个都没人接。你测试一下,故意找个周六晚上打他们售后电话,看看接不接,再问一句,如果停线能不能先发备用配件过来,靠谱的厂家根本不会跟你推诿,不靠谱的才会跟你扯一堆理由。
什么样的换刀机械手厂家,闭着眼选都不踩雷
我摸爬滚打这么多年,见过靠谱的厂家就三类,共性特别明显。
第一类,就是原本给一线品牌机床厂做配套的代工厂。比如珠三角东莞那批,给广州数控、沈阳机床做了十几年换刀机械手配套,大厂的质量卡得有多严你懂吧?钢板厚度不够都打回去,配件不对直接报废,他们做出来给散客的单,标准跟给大厂的一样,不会偷换料,价格反而比品牌原厂便宜两成,性价比拉满。
第二类,就是一辈子只做换刀机械手的垂直厂家。不玩跨界,不什么钱都赚,就盯着这一个品类深耕,一年出个上千台,什么刀库大小、什么机床接口的问题都碰到过,你给他参数,他一天就能给你出方案,安装的时候碰到问题,人家技师看一眼就知道哪里不对,不像那种什么机械手都做的厂家,碰到换刀的特殊问题,还要回去翻三天资料。
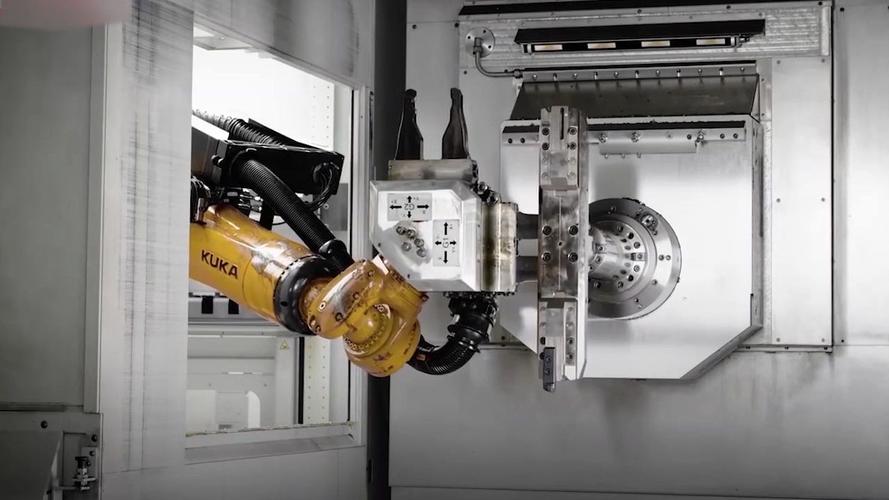
第三类,就是本地有常驻服务点的厂家。别信什么全国远程服务,出了问题你等个三四天,损失都够你买半台新的了。本地有服务点,哪怕出问题,人家当天就能上门,带齐配件,几个小时修好,根本不耽误你生产。贵个几千块,真的比出了问题亏十几万强,对吧?
不同采购规模的签约策略,坑都给你列明白了
说实话,选对了厂家,签合同的时候也不能大意,不同采购量玩法不一样。
如果你只是小加工厂,买个1-2台换设备,记住两点:第一,定金别付超过30%,合同里一定要写清楚匹配不上你的机床全额退定金,别签那种“定金概不退还”的霸王条款。第二,核心部件一定要要求保两年,只保一年的不要,小厂才敢只保一年,对自己质量没信心。
如果你是新上生产线,一次采购10台以上,别偷懒,一定要抽时间去厂家车间看,不用看展厅,就去加工车间和老化测试房,看有没有三坐标测量仪,有没有连续运行72小时的寿命测试台,啥都没有的小作坊,直接走。签合同一定要留10%的质保金,满一年没出问题再付,要求每台机械手出厂前都做满5000次换刀测试,合格了再发货。
最后给你列几个避坑清单,记下来:
• 说“全机型通用”的,直接拉黑,百分百坑你,没有任何一款换刀机械手能适配所有加工中心。
• 比市场价便宜两万以上的,别碰,要么是翻新的旧机械手,要么是核心件全用劣等货,用半年就废。
• 售后条款模糊的,一定要改,别签“尽快响应”这种空话,直接写上“市区48小时上门,逾期每停一天赔偿千分之一的货款”,写进合同才有用。
说白了,换刀机械手是加工中心的心脏,选对厂家,你三年五年不用管,选错厂家,天天给你添堵,钱都亏在停线上,犯不上。
