2026-10-13 15:55:52 分类:商机
去年帮珠三角一个做自动化包装机的朋友擦屁股。原本定的新凸轮轮廓,装车跑了16天,滚道就出了不规则凹坑。整线停机三天,客户罚了两万违约金,重新做货加急费小一万,前前后后亏了三万出头。
谁遭得住这种事儿?一个小零件,毁了一整单生意,还坏了自己的口碑。说到底,就是选厂家的时候瞎了眼,只看报价不看硬实力。
别光看报价,这四个维度筛完再谈钱
很多人找厂家一上来就问多少钱,比完报价就定,这不踩坑才怪。筛厂家先看这几点,每一点都能卡死九成不靠谱的。
第一看加工母机精度。别听销售张嘴就说我们精度能到一丝,你直接问:加工凸轮轮廓用的什么机床?是不是专门针对凸轮轮廓加工的五轴联动成型磨床?能不能看最近三个月的机床校准记录?我见过太多小厂,花十几万买台二手普通铣磨床,改改就加工凸轮,丝杠间隙都快塞进去一张A4纸了,加工出来的轮廓公差差个一两丝,看着差不多,跑起来震得整台设备晃,磨耗比合格产品快两倍都不止。
第二看材料溯源能力。不少厂家为了省成本,拿劣质合金凑数,更过分的拿45钢渗碳完就敢交差,用不了三个月硬度就掉了,滚道直接磨穿。你定货的时候直接要材质单,问清楚是不是整料下料,有没有拼接。哪怕只要一个件,也要把材质要求写死,别含糊。
第三看匹配修正能力。很多时候你手里的原厂图纸,其实因为多年磨损,已经和实际配合的滚轮不匹配了,死按着图纸做出来,用起来还是不顺。好的厂家不会拿着图纸就开工,会主动问你要滚轮参数,甚至帮你测旧件的实际磨损,给你修正轮廓的过渡曲线,减少冲击和磨耗。
第四看打样周期。那种三天就能给你出样的,掉头就走。正常凸轮轮廓要下料、粗加工、热处理、精加工、检测,热处理就要静置好几天,三天出活?百分百偷工减料,热处理都没做够时效。
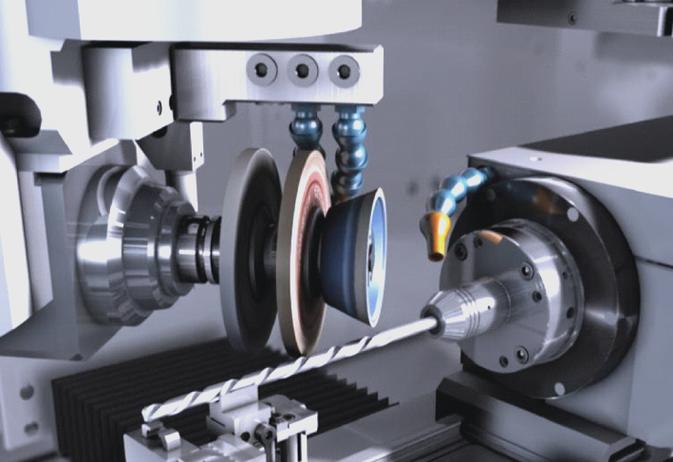 凸轮轮廓五轴磨床加工现场
靠谱凸轮轮廓厂家,都有这几个共性
我跑了快十年机械展,接触过几十家做凸轮的,不靠谱的各有各的坑,靠谱的其实都差不多。
我最推荐的,是只做凸轮细分领域的专业厂。比如浙中一带的几家老牌厂,从上世纪九十年代开始就只做凸轮和凸轮轮廓加工,不接别的杂活。你哪怕带个磨得看不出形状的旧凸轮过去,没图纸,人家用三维扫描逆向,一天就能出模型,加工出来的精度比你原厂的还准。我朋友那个坑之后,就是找的这种厂,旧件扫完重新做,用到现在快两年,一点毛病都没有,价格比那种大机械厂报的还便宜一成五。
第二种靠谱的,是给一线自动化设备厂做长期配套的代工厂。这种厂常年给大厂供货,质量体系卡得特别严,每一批都要抽测精度,不会因为你量小就给你降标准。价格还比品牌原厂便宜两成左右,性价比很高。不过话说回来,这种厂大多不怎么做线上推广,很少花钱做排名,你得去行业展会上找,或者托圈内朋友牵线,网上搜首页出来的,大多是贸易公司,转手赚你差价,质量还没保证。
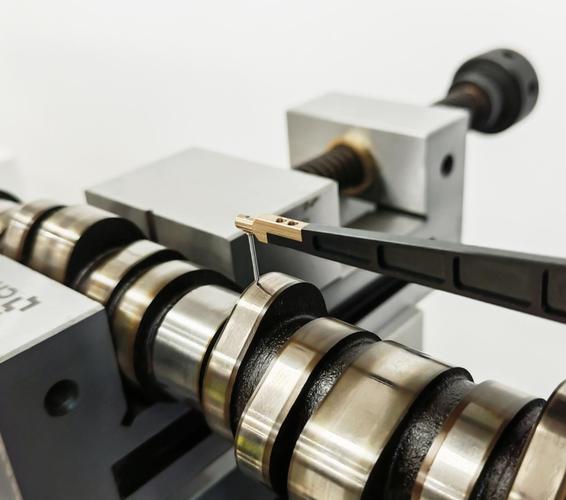 成品凸轮轮廓精度检测实拍
不同采购规模,不同的签约避坑策略
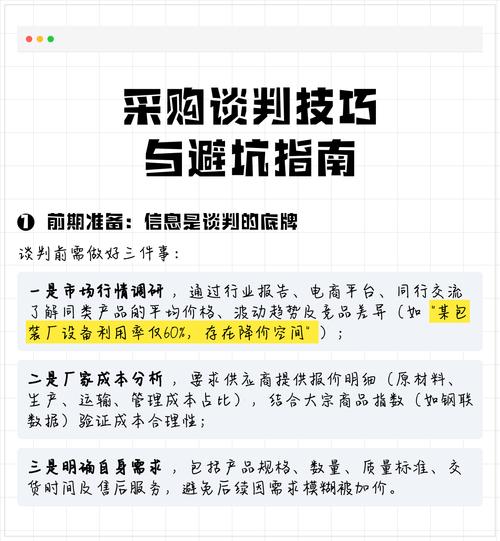 不同采购规模,不同的签约避坑策略
筛完厂家,签合同也不能大意,不同的采购量,策略不一样。
如果你只是设备维修,只买1-2件,别听厂家瞎要开模费、工装费,靠谱的专业厂都有现成的逆向扫描工装,最多收你三五百块测绘费。签合同一定要写上一句:公差不符,免费包退重制。别嫌麻烦,小活最容易出问题,对方耍赖你连说理的地方都没有。
如果你是中批量常年拿货,比如每个月三五件做备用,那一定要先做一件封样,封样件你自己留着,后续每批货都对照着测公差。预付款最多给三成,做完货到验货没问题再付尾款,绝对不能付全款。很多小厂你钱给到位了,他偷偷给你换材料,你发现了都没处说理。
如果你是大批量配套,自己做设备批量生产,那别偷懒,一定要上门实地看厂。花个几千块路费,比你亏几万块违约金强一万倍。去了别只看展厅,直接去加工车间,看他说的五轴磨床是不是真的在干活,有没有校准记录。签合同的时候,一定要预留5%的质保金,半年后设备跑着没问题再付。还有,材料牌号、热处理硬度、公差范围,全都一条一条写进合同,别只写“符合要求”这种废话,给对方留坑。
最后说几句掏心窝子的,别碰报价比市场价低三成以上的,绝对有鬼。别信说“什么精度都能做”的,凸轮轮廓要的是匹配,不是越高越好,说这种话的都是不懂行只会吹牛皮。不给看材质单、加工记录的,直接走,没什么好谈的。
凸轮轮廓就是设备的心脏,差一丝,整台设备的寿命就少一半,选错厂家,省那几千块,亏几万甚至几十万都有可能。找对人,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选凸轮轮廓踩过三万块坑后,我整理出这份厂家甄选手册
文章链接:https://yxqcspc.com/17845/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
