钢线直接在模盒里堆成了团。
1.2mm的304不锈钢线,拉到一半断得干脆,旁边的操作工小周脸都白了。这批货是给新能源电机做漆包线的,交期卡到周五,断一次线至少要清模、穿线、跑合40分钟,一天下来产能少三分之一。
我攥着扳手跑过去,先摸了摸减速机的外壳。
烫得能烫熟鸡蛋。
拆开端盖一看,轴承保持架碎得跟酥饼渣似的。采购部那边正跟去年中标的那个低价拉丝机厂家掰扯——当初签合同的时候,他们拍着胸脯承诺核心部件2万小时免维护,这才跑了不到7000小时,轴承直接报废。售后电话打了三回,对方才慢悠悠说要安排师傅过来,路上得两天。
我当时就火了。
别光看宣传册,拉丝机的硬骨头全在看不见的地方
很多人买拉丝机,上来就问功率多大、能拉多粗的线、价格多少。
太外行了。
我在车间摸了22年机器,手上的机油印子洗到现在还嵌在指纹里,见过太多厂家把表面的参数堆得漂亮得不行,实际用起来全是窟窿。
现在行业里主流的拉丝机就两条路线:直进式和滑轮式。
直进式的好处明摆着——传动效率比传统滑轮式高12%,拉出来的线椭圆度能控制在0.003mm以内,没有滑轮那种反复弯折的内应力,适合拉高碳钢、不锈钢这种变形抗力大的材料。不少新冒出来的拉丝机厂家,全盯着这个卖点打广告。
但是行业里通常不说的妥协是什么?
为了压成本,很多中小厂家的直进式机架,用的是12mm厚的普通Q235钢板,不是行业默认的16mm厚减震铸铁。机架刚性不够,跑个一年半载,震得连模座上的固定螺丝都松。你要是拉硬线,震动大了线径偏差能到0.02mm,下游客户直接整批退货,哭都没地方哭。
还有那个滑动率参数。
正规厂家做直进式拉丝机,滑动率通常设为3%-5%,这个区间里,塔轮和钢丝的磨损是最平衡的。但很多小厂家为了让新机跑起来更顺,给你把滑动率调到8%。刚开机的那两个月,你会觉得机器特别稳,线也顺,等跑够3个月,你就发现塔轮的磨损速度是正常参数下的2.3倍。
我之前特意拿同功率的11kw直进式拉丝机做过对比。
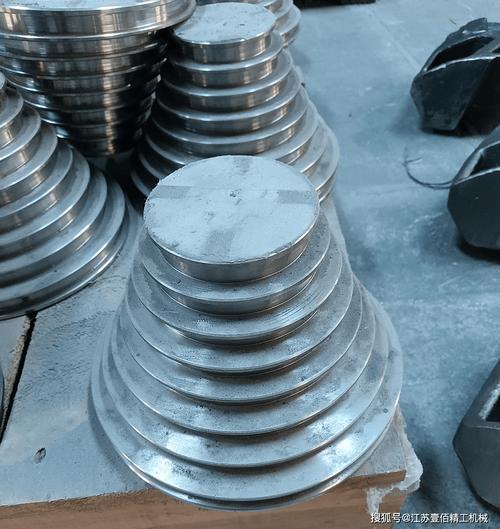
一线老厂家的塔轮,做的是0.5mm厚的碳化钨涂层,硬度能到HRA92,拉304不锈钢线的话,塔轮的修整周期是18个月。
那些低价小厂的塔轮呢?涂层厚度才0.2mm,硬度只有HRA75,跑3个月就得拆下来重新拉荒修轮。一次修轮的人工费加材料费就快2000块,一年算下来,光修轮的钱就能多花小两万。当初买机器省的那点钱,全搭进去还不够。
说出来你们可能不信,有些拉丝机厂家的销售,连滑动率和延伸率的区别都讲不清楚,就敢给客户报方案。上次遇到个销售,跟客户拍胸脯说我们的机器延伸率能到90%,我在旁边听着差点把手里的茶喷出来——那是拉啥线啊?拉面条呢?
不同行业的要求差得远,别拿通用机当万能机卖
我见过最离谱的事,是有个拉丝机厂家,把同一台通用型拉丝机,卖给了做光伏焊带的客户和做汽车弹簧的客户。
结果两边都不满意。
光伏行业要的是啥?是拉0.12mm的高纯铝线做组件焊带。这种线比头发丝粗不了多少,对收线张力的要求苛刻到骨子里。之前江苏有个客户,买了那台通用机回去,拉出来的铝线表面总有细微的划痕。一开始以为是模具的问题,换了几十套进口金刚石模,还是有划痕。
后来我过去一看,那机器的收线张力控制用的是老式磁粉离合器,张力波动范围是±0.5N。这么细的线,稍微一波动,就蹭到导轮的边缘,能没划痕吗?
我给他们出了个主意,把磁粉离合器换成伺服张力控制,波动范围直接压到±0.05N,换完之后试拉了2000米,表面划痕直接消失。客户后来跟我说,之前因为线面划痕的问题,已经被下游组件厂罚了快10万的质量款。
另一边的汽车弹簧厂,要求更特殊。他们要拉的是直径2.0mm的高碳钢丝,抗拉强度得做到1960MPa,用来做悬架弹簧的。之前他们用的某合资品牌的拉丝机,看着精度高得不行,但是每次换模都要调半小时——那机器的模座是固定角度焊死的,没法根据线坯的变形量微调。
后来他们换了我们合作了15年的老厂家的机器,模座带15度的可调角度,换模时间直接压到8分钟。同样的产能,一天能多生产3吨线,算下来一年多赚的钱,够买两台新机器。
说穿了,根本没有什么万能的拉丝机。有些厂家为了多卖货,啥客户都敢接,啥要求都敢答应,最后交出去的机器,连客户最核心的生产需求都匹配不上。
现在喊智能制造的厂家多,真能落地的没几个
这两年去展会看,十个拉丝机厂家有八个在喊“智能生产线”“无人值守车间”“数字孪生管控”。
听着就唬人。
上个月我去山东一个客户那边,看他们新上的一条号称“可连续72小时无人值守”的智能拉丝生产线。厂家的销售全程跟着,说这套系统能自动换模、自动测径、自动上传MES,比传统生产线省60%的人工。
我蹲在生产线旁边看了半小时。
发现那个自动换模的机构,每次换完模的对中精度偏差有0.2mm。拉出来的线头端,得切掉1.5米长的不合格段。一天换8次模,就要切掉12米的线。就拿304不锈钢线算,一天的废料损失就快1000块,一年下来就是30万。
这所谓的智能,不就是把原来人工换模时的浪费,换成了机器自动换模的浪费吗?
还有个行业里谁都不愿公开说的难题。
现在执行的拉丝机能效标准,是10年前定的。当时的测试基准,是拉低碳软线的工况。现在大家都在拉不锈钢、铝合金、高碳钢这些变形抗力大的材料,原来的能效标准根本不准。
很多厂家为了拿“能效一级”的认证,专门拿拉低碳软线的最优测试数据去申报。实际拉硬线的时候,能耗比标称的高30%都不止。毕竟认证拿到手,每台机器就能多卖两三万,这个账谁算都划算。
倒是进口替代这块,我这两年感触挺深。之前总觉得德国、意大利的拉丝机就是好,一台机器的价格能顶我们国产的三台。去年我们拆了一台用了10年的德国机器对比,发现核心的控制逻辑和我们现在做的也差不了多少,最大的差距就是装配公差——人家的装配公差能控制在0.01mm以内,我们不少厂家的装配公差是0.05mm。就差这0.04mm,机器跑个两三年,精度就掉得厉害。
回到车间一线,老师傅常说一句土话:买拉丝机从来不是买宣传册上的参数,是买厂家的售后师傅半夜能不能爬起来给你改程序。毕竟车间的停机损失,比你当初买机器省的那点钱,贵十倍都不止。
对了,你们车间之前遇到过最离谱的拉丝机故障是什么?
