去年九月的一个周二,我蹲在车间门口啃刚从食堂买的酱肉包,油顺着指缝往下滴,采购张胖子举着个碎屏的安卓手机冲过来,嗓门大到惊飞了门口梧桐树上停着的三只麻雀。
“李工!东莞那个做配电箱的王老板把货退回来了!2000张1.2mm的冷轧板,冲完折边全是扭的,人家要索赔!”
我当时把最后一口包子咽下去,跟着去仓库看退回来的板。拿我们车间用了8年的老校平机走了一遍,再冲折边,一点问题都没有。
哪是板的问题。
是王老板去年贪便宜,从一个没听过名字的校平机厂家买的新设备没校到位。当时销售拍着胸脯说,他们家设备有17根轧辊,比原来的11根款精度高两倍,结果呢?轧辊是多,但是辊子粗得像擀面杖,机架是5mm薄钢板焊的,连时效处理都没做,用了半年机架应力释放歪了,校出来的板看着平,实际攒了一肚子内应力,一折边就扭得跟麻花似的。
别听销售瞎吹,校平机的核心从来不是轧辊数量
我在车间摸爬22年,拆过的校平机没有二十台也有十五台,从最早的手动拧螺丝调间隙的老设备,到现在带触摸屏的数控款,啥猫腻没见过。
很多销售上来就跟客户数轧辊,11根、13根、17根,数字越大越贵,好像轧辊数就是精度的代名词。
真不是。
我们做过无数次测试,校平4mm以下的薄板,工作辊直径不能超过φ75mm,不然吃刀量太大,板表面会压出清晰的辊印,后续做喷涂的时候根本遮不住。上下辊的静态间隙差要控制在0.02mm以内,不然走出来的板一边松一边紧,看着平整,实际藏着波浪。新设备买回来不能直接满负荷跑,得空跑合72小时,把传动齿轮的啮合面磨顺,跑合完成后的传动齿轮侧隙必须调到0.03mm,不然高速走料的时候会抖,抖出来的板,内应力根本消不掉。
现在市面上主流的校平机机架就两种,一种是薄钢板焊接的,一种是整体铸钢的。焊接架便宜,交货快,但是用个三五年,机架的焊接应力慢慢释放,就会往一边歪,校出来的板精度飘得能吓死人。铸钢架贵,交货要多等28天,但是用十年,机架的形位公差都不会变,精度稳得很。
行业里有个没人愿意说的妥协。
很多校平机厂家给客户报的轧辊材质是GCr15轴承钢,淬火硬度HRC58-62,实际发过来的是45号钢车完镀一层20丝的硬铬,表面硬度才HRC42,跟报的参数差了快20个HRC。我之前拆过三台同价位的设备,拿硬度计一测,其中两台都是这种货,用个半年,镀的硬铬磨掉,轧辊上就出一道一道的凹槽,校出来的板全是顺着走料方向的暗印,拿手电筒一照就全露馅。
不同行业的板,根本喂不进同一台校平机
很多厂家跟客户吹,他们家的校平机是通用款,啥板都能校。
纯扯。
去年给芜湖那个做汽车内饰铝板的客户调试设备,人家做的是0.8mm的阳极氧化铝板,后续要做静电喷塑,对表面的要求高到离谱——哪怕辊子上沾了个0.1mm的铝屑,压出来的印子喷完漆都能看得清清楚楚。最开始我们给配的是通用款的硬铬轧辊,结果试机的时候,走了100米铝板,表面就出了一排浅印,客户直接停线,说要换设备。
后来我们把硬铬辊全换成了邵氏85度的丁腈包胶辊,把吃刀量从原来的0.3mm调到0.15mm,又在进料口加了个吹压缩空气的吹屑嘴,试了500米板,连个印子都没有,客户当场就签了验收单。
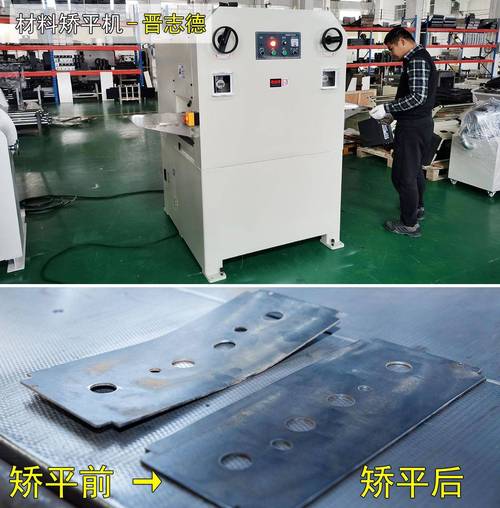
再说说青岛那个做集装箱侧板的客户。人家用的是1.8mm的热轧带钢,表面全是硬邦邦的氧化皮,对精度的要求没那么高,但是耐造是第一位的。最开始有人给他们推包胶辊的校平机,说表面质量好,结果用了三天,包胶层就被氧化皮磨得全是坑,光换辊子就花了八千多。
后来我们给换的是高铬铸铁的实心轧辊,把辊子间隙比常规款调大0.1mm,让氧化皮能顺着间隙掉下来,不会卡在辊缝里划伤板面。现在那台设备已经跑了4年,中间只拆下来磨过两次辊子,从来没出过卡料、划伤的问题。
现在喊着做进口替代的厂家,一半在偷工减料
这两年去展会,十个校平机厂家有九个跟你说,他们家的设备能完全替代德国、日本的进口机型,价格才是进口的三分之一。
真的?
我上个月去江苏看一个新投产的新能源厂,人家买的就是号称“国产替代天花板”的校平机,要加工0.3mm的硅钢片。厂家的销售在现场吹得天花乱坠,说带全伺服纠偏,能连MES系统,精度能到0.1mm/米。结果开机试料,板走了3米就跑偏,把边裁坏了10多米,老板脸都绿了。
我伸手晃了晃设备的机架,晃得我手都麻。合着就是个2mm薄钢板拼的架子,连个加强筋都没焊够,伺服纠偏的响应速度才100ms,人家德国同类型的设备是10ms,差了10倍,能不跑偏吗?
说个行业里没人愿意公开的难题。
现在校平机的精度检测标准,还是1999年出的老版本。那个标准里测精度,是拿1米宽的板静态放在工作台上,量一下平面度就算合格,根本不考核动态走料的时候的精度。很多厂家就拿着静态检测的报告去忽悠客户,说自己的设备精度有多高,实际生产的时候,板是以每分钟30米的速度走的,动态精度比静态差了快3倍,校出来的板波浪度能到2mm/米,根本达不到现在新能源、汽车行业的要求。
还有人说现在做绿色制造,要把机架换成铝合金的,轻,省电。可铝合金的刚性哪比得上铸钢?校个4mm的厚板,机架晃得跟筛糠似的,校出来的板能用?
我们车间老主任干了30年,以前总跟我们说一句话:“校平机这东西,不是看它展会上摆的时候有多好看,是看它天天吃硬料、跑满速的时候,还能不能把板校得直。”
别整那些花里胡哨的触摸屏、云连接,先把机架焊实,把轧辊的硬度做够,把齿轮的间隙调准,比啥都强。
对了,你们厂里用的校平机,用了几年精度开始飘的?遇过最坑的校平机厂家是啥样的?评论区唠唠?
