找对压铸模具厂家少亏百万:我跑了17家厂踩坑攒的选厂干货

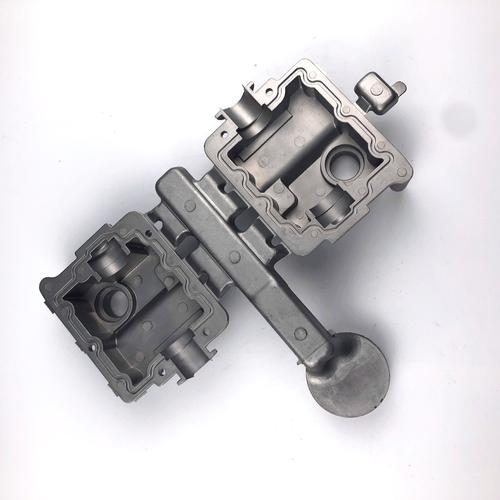
上个月凌晨两点十七分,佛山做新能源汽车结构件的张总给我打语音,声音哑得像磨砂纸。 他说刚从压铸车间出来。试模出来的2200件电池上盖,壁厚差最高到0.8mm,机加工完全漏液,全废了。找之前合作的压铸模具厂家,对方拍着图纸说“是你家产品设计的拔模斜度不够,跟我们没关系”。 算下来,光材料费加客户违约金,小40万打了水漂。 真的怕了。 这种事我见得太多了。很多人找压铸模具厂家,要么比谁的报价低,要么听销售吹两句就签合同,等模具开出来才发现,要么精度差得离谱,要么结构设计得一塌糊涂,真到要整改的时候,对方要么装死,要么坐地起价。
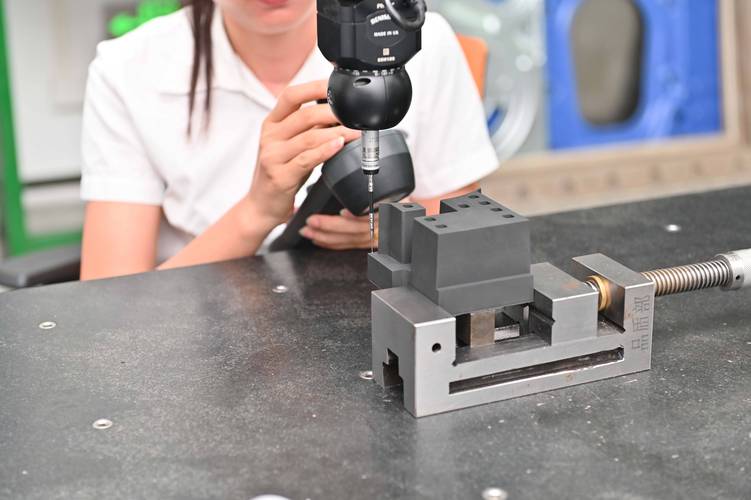
压铸模具试模现场壁厚测量操作
压铸模具试模现场壁厚测量操作
别觉得我夸张。我这几年跑了快两百家厂,见过拿着别家车间照片充自己官网的,见过把外发加工的慢走丝工序吹成自己核心技术的,更见过收了客户全款,模具做了一半就把钱挪去买原材料做别的订单的。 真的,上次见张总,他烟都抽了两包,说早知道当初不贪那两万块的便宜,哪至于亏这么多。

选厂别先听销售吹,盯着这三个细节抠

很多人一进厂家的门,就被销售拉到会客室,泡上茶,翻着印得精美的宣传册给你讲我们有多少台五轴机床,做过多少头部客户。 别喝茶。 直接绕去车间。 第一个要抠的,是在制模具的加工记录。别光看车间里摆着多少台设备,就随便找个正在加工的模仁,翻他旁边的CNC程序单,看有没有每一刀的进给参数,有没有当天刚打出来的三坐标检测报告——不是那种提前半年打印好,放在文件夹里当展品的,是纸边还带着打印机余温,上面写着加工时间、测量人、具体公差值的真东西。太多小厂连个慢走丝都没有,所有工序全外发给周边的小作坊,自己赚个差价,精度根本没人盯,等你把模具装到压铸机上,才发现尺寸差了零点几毫米,哭都来不及。别信销售给你看的那种拍了半小时的车间宣传片,都是挑着好的镜头拍的,你站在车间里看半小时,比看俩小时宣传片都管用。 第二个要问的,是同类型产品的试模次数要求。靠谱的厂家会直接给你个准数,比如我们做新能源三电壳体,常规2次试模就能出合格样。那种拍胸脯说“我们包试到你满意为止”的,赶紧跑。啥叫满意?今天说气孔多了,明天说飞边大了,试个五六次,每次收你两万块试模费,最后算下来模具费直接翻一倍,俩月时间耗进去,客户的订单都黄了。 第三个要查的,是模具结构设计的冗余预案。别光看人家给你画的图纸漂不漂亮,要问他,针对你做的铝合金压铸件,热节位置的冷却水路是怎么布的,易损件是不是做了快拆结构,出现粘模的话要从哪个位置开检修口。之前碰到个更离谱的厂,给客户做通信滤波器的模具,图纸画得挺好看,开模上机才发现脱模斜度算错了,压铸件直接粘在模仁上,砸了三天才砸下来,好好的模仁都砸出坑了。
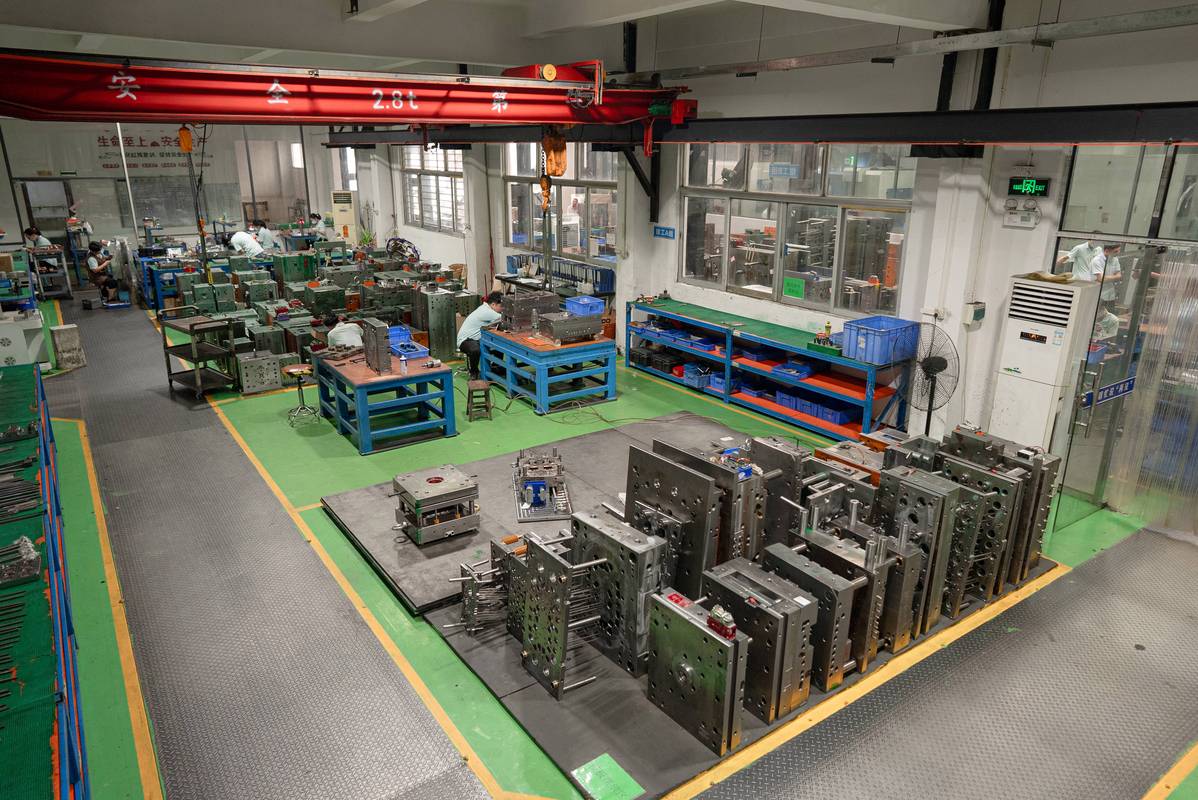
压铸模具厂家车间加工设备排布实拍
压铸模具厂家车间加工设备排布实拍

靠谱的压铸模具厂家,从来不会什么活都接

靠谱的压铸模具厂家,从来不会什么活都接
靠谱的压铸模具厂家,从来不会什么活都接
我之前陪苏州一个做消费电子的客户选厂,碰到个特别热情的销售,说我们啥都能做,从几克的小五金压铸件,到几十公斤的汽车结构件,全不在话下。 当时我就拉着客户走了。 啥都能做的厂,大概率啥都做不精。 真正靠谱的厂家,画像其实特别清晰。 第一种,是深耕单一品类10年以上的垂直型厂家。比如专门做车载三电壳体的,或者专门做通信基站散热器的,你问他能不能做个门锁的小压铸件,他直接跟你说“我们不做,这类产品我们的精度优势发挥不出来,做出来成本比别家高不少”。别觉得人家傲气,这种厂因为常年泡在同一种产品的模具开发里,哪个位置容易出气孔,哪个位置要加排气槽,哪个位置的钢材要换耐热更好的,全是刻在工程师脑子里的经验,根本不会给你乱试错。就像宁波那个叫甬模精铸的厂子,我上个月去看,车间里堆的全是给国内新势力做的电池托盘模具,连个家电外壳的模具都没有,工程师跟我聊的时候,连某款车型的壳体边角位置因为压铸压力大,容易出现飞边,要在哪个位置加耐磨镶件都能说的一字不差。这种厂报价可能不是最低的,但你跟他合作,根本不用怕他中途说“这个我们没做过,要加钱”。 第二种,是有自有压铸车间的模具厂。不是那种只做模具,做完就扔给你,根本不管上机生产会不会出问题的。这种厂因为自己天天开压铸机,知道模具在实际跑生产的时候,哪个位置最容易磨损,哪个位置的冷却水路最容易堵,设计模具的时候就会提前把这些问题考虑进去,根本不会出现模具做完,装到压铸机上发现安装尺寸不对,硬生生改了两天才装上的尴尬。

不同采购规模,签合同的坑别踩重了

不同采购规模,签合同的坑别踩重了
不同采购规模,签合同的坑别踩重了
别信什么“通用签约模板”,你有多少采购预算,就对应找什么级别的厂家,合同条款也要跟着调整。 如果你是年采购额50万以下的小客户,别硬挤那种给跨国车企做配套的大厂供应商名单——人家的排单都排到三个月后了,根本不会把你那点小订单当回事,随便派个刚毕业的工程师给你画图纸,最后做出来的东西还不如找个小厂做的实在。找那种20-50人规模,专门接中小批量订单的垂直厂就行,签约的时候一定要把试模次数、精度要求、售后响应时间全写进合同,比如写清楚“模具交付后如果因为设计问题导致粘模、飞边、壁厚差超差,厂家要在48小时内上门免费整改”,别信销售的口头承诺,口说无凭,写在纸上的才算数。 如果你是年采购额500万以上的大客户,别脑子一热就把所有模具的订单全打款给一家。先拿两个中等难度的模具做试单,等试模合格,连续跑1万模次没有出现大的结构问题,再把核心订单放过去。之前有个客户图省事,把12套模具的订单一次性付了80%的款,结果那个厂资金链断了,模具做了一半就停了,光定金就亏了200多万,哭都没地方哭。 避坑的几个硬规矩,记牢了。 别找那种报价比市场价低30%以上的。压铸模具的钢材、加工、热处理成本摆在明面上,低这么多,要么是给你用回收的废钢做模仁,跑个几万模次就塌模,要么是后期各种名目加钱,今天说水路要加钱,明天说镶件要换钱,最后算下来总费用比一开始的报价还高。 别信那种“15天极速交付”的鬼话。一套合格的汽车结构件压铸模具,从设计、粗加工、热处理、精加工到试模,最少要35天,15天就能交付的,全是拿现成的模架改的,根本不匹配你的产品结构,用俩月就出问题。 合同里一定要留30%的质保金。等模具连续量产3个月,没有出现影响生产的大问题,再把这笔钱打给厂家。别一次性把全款付完,不然你后面找他改个水路,都要跟你收个几千块上门费。 这些都是真金白银砸出来的教训。 找压铸模具厂家,从来不是找最便宜的,也不是找名气最大的,是找那个跟你产品匹配,愿意把你订单当回事的主。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找对压铸模具厂家少亏百万:我跑了17家厂踩坑攒的选厂干货
文章链接:https://yxqcspc.com/18056/