那天我刚端起保温杯。
水还没喝到嘴里。
质检的小周就撞开休息室的门冲进来了。
举着个铝合金轮毂,指节都捏白了。
“张师傅!3号线那批6061的轮毂,孔位全偏了0.12mm,120件全卡质检那了!”
我在车间摸了20年机床,什么刀具没见过?第一反应不是机床出问题——前一天刚换的主轴轴承,精度校过三遍。顺着刀塔拆下来一看,好家伙,那把刚换了3天的铣刀片,刃口崩了个豁口,铁屑卷得跟麻花似的缠在刀杆上。
说实话,那天我气得把保温杯都摔桌上了,水洒了半裤子。采购之前贪便宜找的那家新刀具厂家,拍着胸脯说刀片寿命能到400件,结果刚切了120件就崩了,整批工件全废,算下来直接损失快8万。
别听销售瞎扯,选刀具厂家先盯这三个硬数
很多人觉得刀具厂家不就是做个合金块,磨个刃,涂层东西?真不是。我见过太多销售拿着印满外文的检测报告吹牛逼,实际拿到车间用,连半小时都扛不住。
选厂家别听他说什么“军工品质”“进口替代”,先盯三个硬指标,缺一个都不行。
第一个是刃口钝化精度。靠谱厂家能做到0.01-0.02mm的均匀钝化,就像给刀刃磨了个小圆角,不会一碰就崩。那些小厂用手工磨的,能做到0.05mm都算良心,刃口上全是毛刺,切硬料直接碎。
第二个是PVD涂层沉积温度。合格的厂家能把温度稳定控制在450℃±10℃,要是温度冲到500℃以上,硬质合金基体的硬度直接掉15%,精加工用不了半小时就崩刃。之前那家出问题的厂家,后来托人问了才知道,他们为了省电费,涂层炉的温度常年飘在520℃,能不崩吗?
第三个是径向跳动公差。刀具装到刀杆上之后,靠谱厂家能把跳动控制在0.003mm以内。那些便宜货装上去跳0.02mm,稍微加大点吃刀量直接震刀,工件表面的纹路能当搓板用。
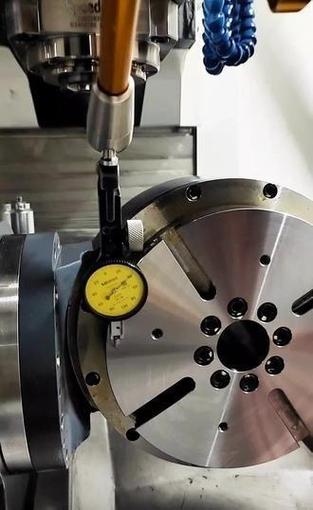
现在行业里主流的路线就两种,一种是高钴基体加纳米涂层的整体硬质合金刀,一种是中钴基体加普通涂层的焊接刀头。前者抗冲击、寿命长,价格贵一倍;后者便宜,适合粗加工。
不过话说回来,这里有个行业内没人会主动说的妥协:很多号称和进口品牌同配方的刀具厂家,实际把基体的钴含量从标称的8%降到6.5%,单支成本能降20%。表面上尺寸、涂层参数全和进口货一模一样,实际抗冲击性能差了近40%。遇到带型腔的断续切削,别人的刀能扛1小时,他的20分钟就崩了。
不同行业找刀具厂家,根本不能拿一套标准套
很多采购喜欢拿同一套参数去比所有厂家的报价,这是最蠢的。不同行业的加工场景,对刀具的要求差得十万八千里。
就说我们常做的汽车铝合金轮毂吧,材料软、粘刀,要求的是排屑快、不粘刀,表面粗糙度能到Ra0.8就行。之前那次批量报废之后,我们找了合作了12年的老厂家,人家过来直接换了带nACo涂层的铝合金专用刀,吃刀量从原来的1.5mm提到2.8mm,班产从80件涨到125件,刀具寿命从120件换一次,现在能到420件。算下来虽然单支刀片贵了30块,但是一个月能省出两个工人的工资。
另一个场景是去年接的航空TC4钛合金支架订单,这材料硬、导热差,稍微温度高一点就粘刀,还容易崩刃。一开始我们用的是某进口品牌的刀具,切削速度只能开到60m/min,刀具寿命才20分钟,加工成本高得离谱。后来找了国内专门做高温合金的刀具厂家,人家给的是带螺旋排屑槽、刃口做了微珩磨的专用刀,切削速度直接提到85m/min,刀具寿命能到70分钟,粘刀的问题直接解决了。
你想啊,要是拿做铝合金的刀具厂家去做钛合金,那肯定不行,人家根本没考虑钛合金的高温粘刀问题。反过来拿做钛合金的刀去切铝合金,纯纯浪费钱,刃口太硬反而容易在铝合金表面拉出毛刺。
喊了这么多年进口替代,水面下的坑真没少踩
这几年跑展会,十家刀具厂家有八家在喊“替代进口”,说性能能到进口的90%,价格只要30%。说实话,我前前后后试了不下15家号称替代某山特维克、某伊斯卡的国产刀具,连续切削的时候确实差不了多少,但是一遇到断续切削、新材料加工,寿命直接砍半。
现在行业里有个不愿公开的秘密:国内80%的中小刀具厂家,自己根本没有涂层车间,都是把做好的刀片外发给同一个涂层厂加工,甚至连基体棒料都是从同一个硬质合金厂拿的。最后贴个不同的牌子,价格能差一倍。你说这叫什么进口替代?顶多是换个logo卖货。
还有现在大家都在提的智能制造,很多厂家给刀具装个小小的芯片,说能实时监测磨损情况,提前预警。我们去年试了一套,那芯片在切削液里泡了三天就短路了,传回来的数据全是乱的,根本没用。说白了就是蹭概念,骗点政策补贴。
更要命的是现在的标准滞后。现行的刀具寿命测试标准还是2008年定的,测试条件是连续切削45号钢,根本没考虑现在车间里常用的铝合金、钛合金、高温合金这些材料,也没考虑高转速、大走刀的加工场景。很多厂家拿实验室的测试数据吹牛逼,实际到车间里用,寿命直接砍半。之前遇到个采购,拿着厂家给的检测报告跟我拍桌子,说人家的刀寿命能到800件,结果我们试了三次,最高的一次才320件,这就是标准不对等闹的。
昨天我去3号线转,看到小周正在给新换的刀片跑合,手上的劳保手套磨得全是油,跟我刚进厂的时候一模一样。
我们车间老班长干了35年,常挂在嘴边的一句话:“选刀具厂家就像找搭班的工友,别听他吹自己能扛多少活,先跟他连干三个班,看他掉不掉链子。”
真的,干车间的都懂,再好的理论、再漂亮的报告,都不如实际干一个班靠谱。
对了,你们车间现在用的刀具厂家,有没有遇到过那种“实验室数据好看,实际用三天就崩”的坑?
