上个月车间那台6140差点出大事。
给隔壁汽配厂赶的转向节订单,图纸要求外圆同轴度0.02mm。连续3件测下来,跳动直接飙到0.08。
徒弟小周蹲在地上换了三回顶尖,擦了三遍刀架,甚至把主轴的轴向间隙都调了0.01,还是跳。
最后拆卡盘的时候,我俩都傻了。
才用了俩月的新卡盘,定心锥面磨出了一圈深沟,盘丝的位置卡了半堆铁屑。
小周举着卡盘擦了擦,抬头问我:”师傅,上次那个山东小厂的销售说,他家卡盘淬火层厚8mm,用个十年都没问题,这才俩月啊?”
我当时就气笑了。
没人会一开始就注意到卡盘。
直到出事。
卡盘好不好,拆开看锥面就知道
干了这么多年,我从来不信厂家给的宣传册。卡盘这东西,好不好,拆开看两个地方就行——锥面的淬火层厚度,盘丝的啮合间隙。
之前我们测过不下10家三爪卡盘厂家的货。
正规厂的250型三爪卡盘,新件出厂的时候,空转300转打表,径向跳动不会超过0.015mm,锥面的实际淬火层厚度,基本能到1.2mm以上,就算在45号钢上每刀吃8mm的量,连续夹3个月,定心漂移也不会超过0.01mm。
那些靠低价抢市场的小厂呢?
新卡盘刚装上去,打表跳动能做到0.01mm,比正规厂的还好看。拆下来测锥面,淬火层厚度连0.3mm都不到。
现在市面上的卡盘,基本是两条技术路线。
一种是整体高频淬火的卡盘体,从锥面到盘丝槽,整个工作区域都做淬火处理。好处是耐磨,精度保持性好,我们车间之前用的那家老厂的卡盘,正常用五六年都不用拆下来修。缺点也明显,成本高,同型号的比市场价贵30%。
另一种是普通铸铁卡盘体,只在锥面位置堆焊一层2mm厚的硬质合金,磨平了就出厂。新的时候精度拉满,价格还便宜一半。但架不住堆焊层和铸铁的热胀冷缩系数不一样,连续开俩月高速,堆焊层就会掉渣,精度直接垮。
说个行业里没人愿意公开的潜规则。
很多厂家标称的淬火层厚度,是拿单独做的试样去实验室测的。实际批量生产的时候,为了赶产能,工人经常把高频淬火的加热时间压短20%,测下来的实际淬火层厚度,只有标称值的6成。你拿着卡尺去拆新卡盘测,根本测不出来,因为表面硬度是达标的,只是硬层薄的像张纸。
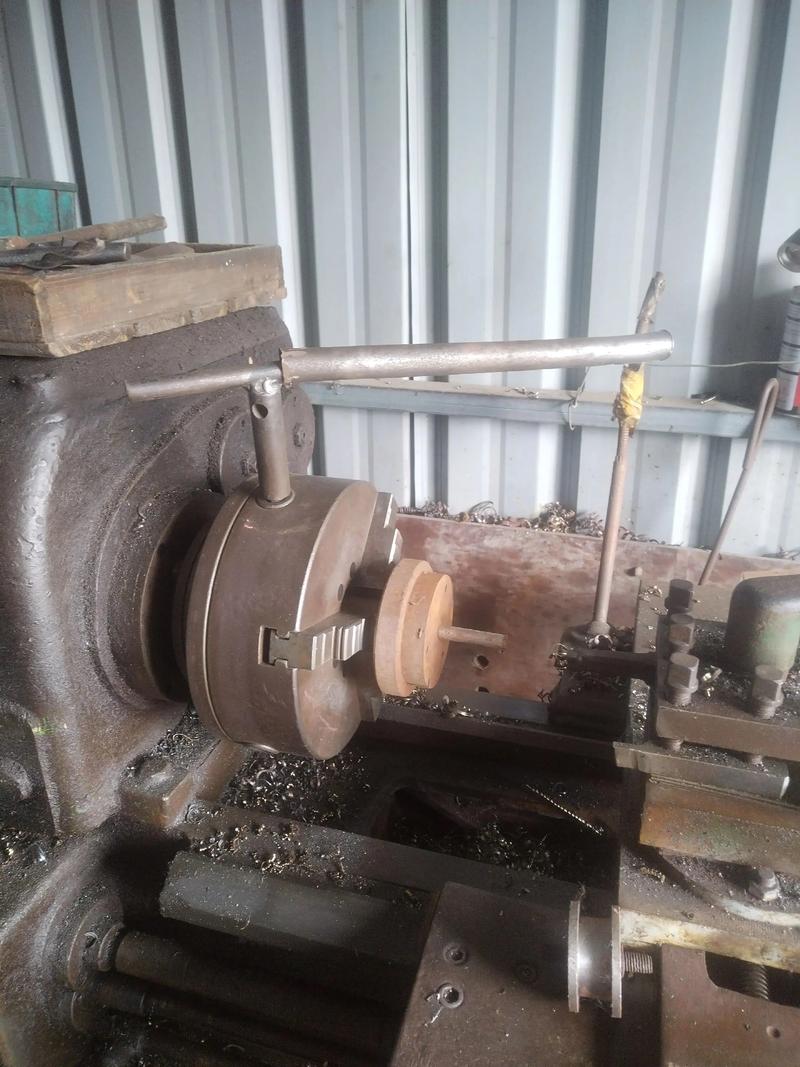
不同行业要的卡盘,根本不是一个东西
很多人觉得,三爪卡盘不都是夹圆棒的?能有多大区别?
真不是。
我见过最离谱的,是做精密光学镜筒的客户,一开始买的是给汽配线做的通用卡盘,夹出来的铝合金工件全是压痕,后续抛光的成本比车削的成本还高。
先说汽配行业的要求。
去年接的那个新能源电机轴的订单,一天要连续生产320件,切削液是高压冲的,铁屑细的跟粉似的。客户之前用的便宜卡盘,没有防尘结构,铁屑顺着盘丝的缝隙钻进去,连续夹了500件,夹紧力直接掉了20%。有个工件在车端面的时候直接飞出来,把机床的防护门砸了个坑。
后来换了我们合作了8年的那家江苏的三爪卡盘厂家。人家专门给汽配线做的卡盘,盘丝位置加了个迷宫式的防尘槽,切削液和铁屑根本钻不进去。连续跑了1200件,打表测夹紧力,波动连5%都不到,用了快一年了,锥面连个明显的磨痕都没有。
再说光学行业的要求。
之前那个做镜筒的客户,工件是6061铝合金,软的跟豆腐似的,硬爪夹上去,稍微夹紧点就留个深印,后续要抛三个小时才能磨掉印子。后来找的那家做精密卡盘的厂家,出厂前就把软爪装在卡盘上,夹着标准棒空转跑合2小时,把爪的内圆磨成和卡盘完全同轴的尺寸。客户拿回去直接装,夹出来的铝件压痕深度不到0.005mm,拿抛光布蹭两下就没了,光这一项,每批货就能省出2万多的抛光成本。
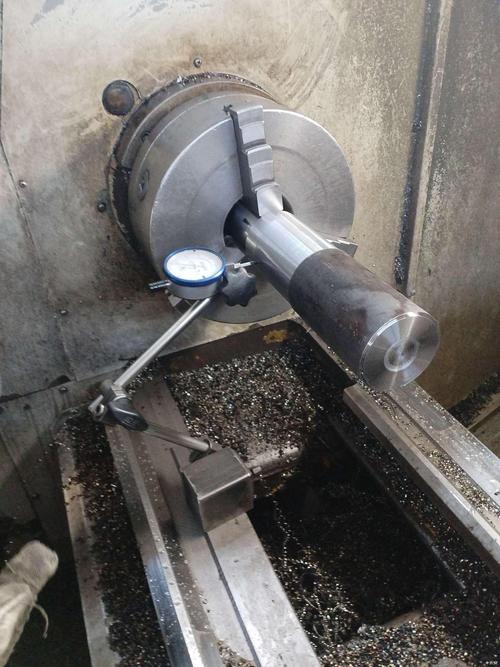
现在喊得响的进口替代,藏着没说的坎
前几年大家买卡盘,一提进口的就竖大拇指。德国某品牌的250型液压三爪,一个卖2.3万,交期还要等3个月。
这两年国产的三爪卡盘厂家也追上来了。
刚才说的那家江苏的厂,去年出了新的带夹紧力传感器的卡盘,能直接连机床的数控系统,要是夹紧力掉了超过阈值,机床直接停转报警,不用操作工蹲在旁边盯着测。价格才是进口品牌的一半,交期一周就能到。
但这里头藏着个没人愿意戳破的问题。
现在执行的三爪卡盘精度标准,还是上世纪90年代定的。标准里只要求新卡盘出厂时的径向跳动数值,根本没提卡盘连续使用1000小时之后的精度保持性。
说白了就是,只要你新卡盘出厂的时候精度达标,哪怕跑俩月就磨出沟,精度掉的没法用,也不算违反标准。你找厂家维权,人家拿标准给你看,半句话的责任都没有。
还有更糟的。
去年有个客户找我吐槽,说买的某家国产高端卡盘,用了2年,高速旋转的时候卡盘体直接裂了一块,飞出来把旁边机床的主轴都打弯了,光修主轴就花了8万。找厂家要赔偿,人家只退了买卡盘的2000多块钱。为啥?因为现在的标准里,根本没有对卡盘体的疲劳寿命、抗冲击强度的强制要求。厂家用回收的废钢做卡盘体,只要表面硬度达标,就算用两年裂了,也没地方说理。
之前还有人说要搞绿色制造,卡盘的材料要可回收。我看啊,现在好多厂家直接拿废钢回炉做卡盘,连新料都不用,这不叫绿色,这叫拿操作工的安全省钱。
前几天车间老主任擦完卡盘,蹲在墙根抽烟,跟我说了句老话。
卡盘是机床的嘴,喂再好的刀,嘴歪了啥活都干不漂亮。
我觉得这话真对。
好多人买机床的时候,几十万几百万的掏,眼睛都不眨。轮到买卡盘的时候,就盯着最低价砍,最后省了几百块,赔进去几万的工件,甚至出安全事故,这笔账怎么算都亏。
对了,问下同行的朋友。
你们现在车间用的三爪卡盘,从装上去到精度掉的没法用,最长能用多久?有没有遇到过那种新的时候精度拉满,结果俩月就废的厂家?
