2026-10-16 21:01:52 分类:商机
上个月三车间的数控外圆磨出了事。
磨液压杆的工序,刚换的新砂轮,转了不到15分钟,”啪”的一声脆响。
砂轮边缘崩了个两公分的口子,飞出来的碎块把防护玻璃砸出个蜘蛛网。
还好当时操作工躲得快,伸手够测量表的动作慢了半秒,不然碎块直接砸胳膊上。
拉过来一看,是上周采购选的那家便宜砂轮厂家的货——比之前合作了8年的老厂报价低30%。
我当时在采购会上就说这价悬,没人听。
砂轮不是圆的就行?这里面的门道比你想的多
说实话,刚进厂的时候我也觉得,不就是个带磨料的圆盘吗?
干了20年才明白,这里面的水,比车间的循环水池还深。
我之前测过不下20家厂家的棕刚玉砂轮,靠谱的厂做出来的陶瓷结合剂砂轮,抗折强度能稳定在80MPa以上,磨45号钢的时候,哪怕吃刀量顶到0.02mm,也不会出现大面积掉粒、崩边的情况。
现在行业里做砂轮的路线,说穿了就两种。
一种是用全新冶炼的刚玉砂做磨料,颗粒硬度均匀,杂质少,磨出来的工件表面粗糙度能稳定在Ra0.8以内。
另一种是掺回收的废刚玉砂,成本能低40%,但磨出来的工件粗糙度要差1.2个Ra值,而且砂轮整体寿命只有全新料的三分之一。
这里有个行业里从来不会写在宣传册上的妥协:
大部分中小砂轮厂家,都会在磨料里掺15%到20%的回收砂,对外美其名曰”优化颗粒级配”。
你拿砂轮去做常规检测,根本查不出来——除非你把砂轮磨到完全报废,算整体的损耗率和加工件数。
之前有个厂家的销售来推销,拍着胸脯说自己的砂轮和进口的没差别,我让他拿回去掺了多少回收料,他脸一下就红了,坐了十分钟就走了。
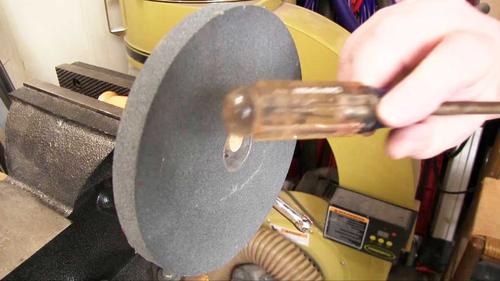 车间外圆磨床崩裂的砂轮边缘实拍
不同行业的活,砂轮厂家的应对差得离谱
别听所有砂轮厂家都吹自己”全行业通用”,那都是瞎扯。
干的活不一样,对砂轮的要求能差出去十万八千里。
前年我们给新能源车企供电机轴,之前用的某进口砂轮,一根轴磨下来要45秒,修整一次砂轮只能磨120根轴。
后来找了家江苏的砂轮厂家,人家没直接套现成的配方,先拉了10根我们的废轴回去试,调整了结合剂的气孔率,把砂轮的线速度适配到60m/s,修整周期直接拉长到原来的2.5倍。
最后测下来,单件加工时间压到28秒,光砂轮采购成本就降了60%,磨出来的电机轴圆度稳定在1.5微米以内,完全符合车企的要求。
车间的小王当时拿着测量报告愣了半天,说原来不是进口的才是最好的。
另一个场景是磨航空用的钛合金叶片。
这个东西要求就更苛刻了——钛合金粘刀,磨削的时候一旦温度超过400度,叶片表面的金相组织就变了,整个十几万的叶片直接报废。
之前有个小砂轮厂家不懂行,给供的是普通致密结构的碳化硅砂轮,磨了3片叶片,检测下来表面烧伤层深度有0.12mm,直接全赔。
后来合作的厂家给供的是带蜂窝状气孔的陶瓷结合剂碳化硅砂轮,气孔率做到52%,磨削的时候切削液能顺着气孔进到磨削区,把热量及时带出去,磨完的叶片表面连个细微的烧伤痕都找不到。
你说,这种要求,能和磨普通45号钢的砂轮用一样的配方吗?
对吧?
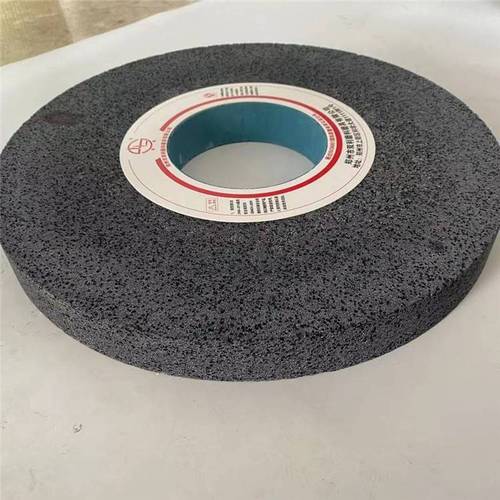 钛合金叶片磨削用带气孔的碳化硅砂轮特写
现在的砂轮厂家,看起来热闹,藏着不少烂账
这两年跑展会,见了不少新冒出来的砂轮厂家。
有的说自己做的是智能砂轮,里面装了RFID芯片,扫一下就能看到生产批次、适用线速度、预期寿命;
有的说自己的生产线全自动化,磨料和结合剂的配比误差能控制在0.5%以内;
还有的打着进口替代的旗号,报的价格比进口的低一半,听着确实挺唬人。
不过话说回来,热闹归热闹,行业里藏着的那个没人愿意公开说的难题,到现在都没解决。
现在执行的砂轮安全国家标准,还是2009年修订的。
里面规定的砂轮安全强度,是按当时普通机床最高35m/s的线速度定的。
但现在好多新上的高速磨床,线速度都跑到120m/s了。
很多中小砂轮厂家根本没有高速离心强度的测试设备,做出来的砂轮能扛住35m/s就敢出厂,至于在120m/s的速度下会不会因为离心力直接炸碎,全靠碰运气。
去年隔壁园区就出了这事——一个铝型材加工厂,用的小厂供的砂轮,线速度打到60m/s的时候直接崩碎,碎块把磨床的厚钢板防护罩砸穿了一个洞,还好当时机床旁边没人。
还有大家都在喊的绿色制造,说要做低粉尘、低噪音的环保砂轮。
实际上好多厂家为了降成本,根本不做封闭的磨料结合层,磨的时候细颗粒的磨料直接飞出来,工人戴两层KN95口罩,下班的时候鼻子里还是黑的。
上次去一个厂家的生产车间参观,测了下空气里的粉尘浓度,是国家职业接触限值的3倍,这哪是环保,这是拿工人的健康换利润。
其实我们车间的老班长,干了32年磨工,他从来不信那些花里胡哨的宣传。
他常说一句土话:”砂轮好不好,别听销售扯,拿回来先空转5分钟,再吃刀磨3个废件,要是不崩边、不震刀、磨出来的面不烧,那才是真的好。”
啥参数报告、啥专利证书,都不如你亲手磨两下来得实在。
我到现在都记得第一次用那家掺了回收料的砂轮,磨出来的轴表面有密密麻麻的小划痕,当时就知道,这厂家的货不能要。
对了,你们车间之前用砂轮的时候,有没有遇到过用着用着突然崩块、或者磨几个件就掉粒的情况?都是找的哪家厂家的货?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲车间20年:靠谱和坑人的砂轮厂家,差在这些看不见的地方
文章链接:https://yxqcspc.com/18061/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
