2026-10-17 10:58:09 分类:商机
上个月三车间的小刘蹲在工位旁边哭丧着脸,面前摊着半纸箱拆回来的冷柜冷凝管。
客户那边装完三天就漏了,保压2.2MPa,漏点就在焊缝上,一掰就掉渣,碎渣跟捏碎的粉笔头似的。
我蹲下去摸了摸那焊缝,手都气的抖。
那天车间的焊烟净化器刚好坏了,风一吹焊烟往人脸上扑,呛得我直咳嗽。小刘说他按之前的参数调的,电流120A,焊速1.5米/分,怎么就焊成这样。
我拉着采购翻了之前的设备记录。哦,果然,上次为了省两万块,找了个连生产车间都没去看过的铜管焊机厂家,送过来的机器看着跟大牌的一模一样,连操作界面的图标都抄的,结果实际焊的时候,要求的1.2mm熔深,测下来才0.4mm,连管壁厚度的三分之一都不到,不漏水才怪。
真的。
很多人觉得铜管焊机不就是个焊管子的铁疙瘩,能有什么门道。
我在车间摸设备摸了22年,手上的机油印子到现在指缝里都能搓出来,太知道这里面的水有多深了。
参数表上的数字,半真半假都算良心
现在市面上做铜管焊机的,无非两条技术路线。
一种是高频感应焊,焊得快,19mm的紫铜管一分钟能走6米,热影响区小,焊完基本不变形,但是对管对接的间隙要求特别严,间隙超过0.15mm就容易出现未熔合,装上去用俩月就漏。
另一种是脉冲氩弧焊,慢,一分钟最多走1.2米,但是对间隙的容忍度高,0.3mm的缝也能焊得严实,适合焊薄壁的细管。
我之前碰到过一个厂家的销售,来的时候拎着个精装的参数册,上面写着”全数字控制,电流精度±1%,零维护”,拍着胸脯说他们的机器比进口的差不了多少,价格才是进口的三分之一。
结果买回去用了仨月,问题来了。
夏天车间温度38度,机器连续跑8小时,电流从120A掉到92A,焊缝熔深直接掉了一半。拆了机壳才发现,样机上用的是进口的IGBT模块,批量发货的时候悄悄换成了国产的便宜货,连续满负载一发热,电流就飘。
还有那个感应圈,样机给你看的是3mm厚的紫铜圈,实际发货的是1.5mm的,用俩月就烧得变形,换一个要八百块。
这就是行业里没人明说的妥协——给你看的样机,全是顶配,等你签了合同付了首款,里面的配件能换的全给你换一遍,反正你也不会拆开机壳挨个测。
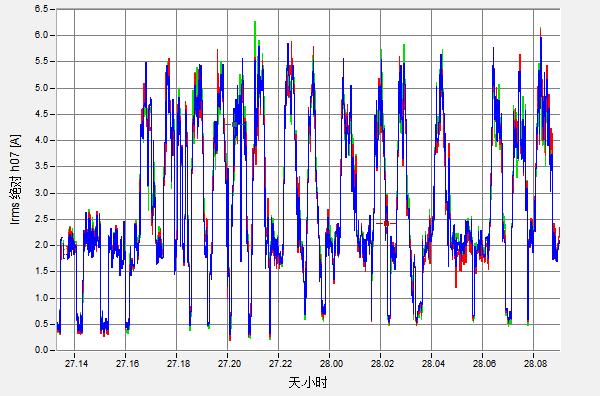 车间铜管焊机连续运行8小时电流波动实测曲线
别听销售瞎吹,选设备你就盯三个硬指标就行,别的都是虚的。
第一,连续满负载跑4小时,电流波动能不能控制在±2%以内,做不到的直接pass。
第二,连续焊100道同规格的缝,熔深的标准差不能超过0.1mm,不然你根本保证不了批量生产的稳定性。
第三,问清楚易损件的年更换成本,感应圈、焊枪喷嘴、保护气滤网,一年要花多少钱,别到时候买个两万的机器,一年换配件要花一万五,纯纯当冤大头。
哦对,上次还有个厂家跟我说他们的机器终身免维护,结果去年冬天车间电压不稳,烧了主板,打售后电话,人家说主板不在保修范围内,换一块要三千五,来回运费还要我自己出。我当时就把电话挂了。
什么终身免维护,纯扯。车间里的设备,只要是带电的,就没有不坏的,关键是坏了之后厂家能不能靠谱给你修,别你找他的时候,他连你所在的城市在哪都不知道。
同样是焊铜管,不同行业的要求差了十万八千里
很多人觉得,铜管焊机不都是一样的,能把铜焊住就行。
真不是。
你给冷柜厂焊的机器,拿到新能源汽车厂去,根本用不了。
去年给宁波的一个冷柜厂做设备选型,一开始找了个做工业大口径焊管的铜管焊机厂家,人家的机器焊50mm的市政水管是一把好手,结果拿到车间焊6mm的薄壁紫铜连接管,连续焊了200个,漏了17个。
为啥?
因为人家的机器是针对2mm以上壁厚的管子设计的,你让他焊0.6mm的薄壁管,热量根本控制不住,一焊就穿,电流调小了又熔不透。
最后换了个专门做制冷行业配套的厂家,人家过来先给你测管壁厚度,把焊头的水冷流量加了20%,把脉冲占空比从50%调到35%,还配了个自动对中的夹具,管子放上去一秒就卡准中心,不用工人手动对。现在连续跑三天,漏率才0.2%,完全满足要求。
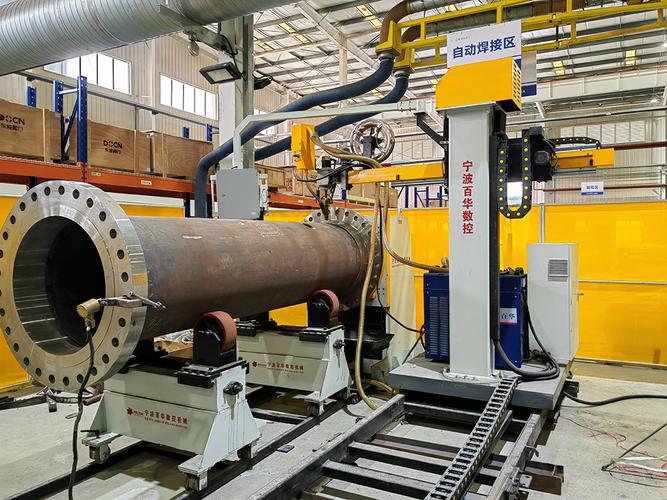 冷柜生产线上紫铜连接管自动焊接工位
再说新能源汽车的热管理管路,这个要求就更严了。
管子要扛得住-40度到120度的温度循环,要扛得住整车跑10万公里的振动,焊缝不能有氧化皮,不然氧化皮掉下来堵了电子膨胀阀,车就要出质保,一单的索赔额够你买十台焊机。
去年常州的一个汽配厂,一开始贪便宜,找了个做普通制冷焊管的厂家,焊出来的焊缝黑糊糊的,看着挺结实,结果做振动测试,跑了48小时焊缝就裂了。拆下来看,焊缝里面全是气孔——因为那个焊机的保护气流量控制不准,焊的时候空气钻进去了,全氧化了。
后来找了个专门做汽车管路配套的铜管焊机厂家,人家的机器带了实时视觉监测,焊的时候一旦发现保护气不足,或者焊缝上有气孔,立刻就停机报警。焊完的焊缝是亮银色的,不用再做二次抛光,过1200小时盐雾测试都不生锈。
你看,都是焊铜管,给冷柜厂做的机器,核心要求是快,漏率满足行业标准就行;给汽车厂做的机器,核心要求是稳,焊缝的内部质量要能扛得住极端环境。要是你找的厂家从来没做过对应行业的配套,就算他的机器参数再好看,拿到现场也白搭。
现在吹得震天响的智能制造,藏着多少没说破的暗礁
这两年跑设备展会,所有铜管焊机厂家的展板上,都写着”智能制造、进口替代、绿色低碳”。
说实话,进口替代这事儿是真的。
以前高端的汽车管路焊接设备,都是德国、日本的牌子,一台要六七十万,现在国产的十几万就能做,还能接MES系统,扫个产品码,自动调出对应的焊接参数,工人不用记复杂的电流、焊速、保护气数值,上手就能用。
但是这里面的坑,真的不少。
我上次在展会上碰到个厂家,说他们的机器带AI视觉焊缝跟踪,能自动找焊缝,就算管子放歪了也能焊准。我现场拿了个沾了点切削液的铜管放上去,那摄像头转了半天,压根找不到焊缝在哪,合着那AI就是个在实验室里跑的模型,真到车间里油乎乎、满是焊烟的环境,根本不好使。
还有个行业里没人愿意公开的难题——现在的焊接参数国标,还是10年前制定的,全是针对纯紫铜管的焊接要求,这两年新能源行业开始用铜铝复合管、薄壁无氧铜管,材料变了,国标根本没更新。很多厂家自己摸出来的工艺参数,当成核心机密捂着,你买了设备,他只给你存几个默认的纯铜焊接参数,等你换新材料的时候,根本不知道怎么调,找售后,人家还要收几千块的工艺调试费。
更有意思的是,很多厂家吹的”智能闭环控制”,其实就是个能存参数的存储器。你电网电压波动个20V,从380V掉到360V,实际输出的电流直接掉10A,他根本不会自动补偿,屏幕上显示的还是你之前设的120A,你要是没装实时的电流监测传感器,根本发现不了问题,等焊出来的管子批量漏了,损失早就大了。
我现在每天早上到车间,先绕着所有的铜管焊机走一圈。
摸一下感应圈的温度,听一下焊枪的气流声,看一眼刚焊完的焊缝亮不亮。
比盯着屏幕上跳的数字靠谱多了。
我师傅当年跟我说过一句土话,我到现在都记着:焊机好不好,手摸焊缝就知道。
亮银色的、均匀的、没有焊瘤的焊缝,差不到哪去;那些黑糊糊的、疙疙瘩瘩的,你吹再多的”智能””高精度”都没用。
说真的,做生产的,从来没有什么一劳永逸的好设备,都是跟厂家磨出来的,跟参数磨出来的,跟每天的生产细节磨出来的。
对了,你们车间现在用的铜管焊机,连续跑8小时电流飘不飘?有没有碰到过厂家偷偷换配件的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在制冷车间蹲了22年,我见过的靠谱和不靠谱的铜管焊机厂家
文章链接:https://yxqcspc.com/18096/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
