去年10月的事儿,我现在想起来还冒火。
那天刚跟班组的小王把晚饭的盒饭拆了一半,数控H型钢钻床突然发出那种闷得人心脏发紧的异响——不是平时切厚板的那种脆响,是磨着转的声音。
跑过去一摸主轴外壳,烫得能煎鸡蛋。
刚打了一半的12块腹板,30mm厚的Q355B,孔的位置偏了0.3mm。监理站在旁边,脸黑得能滴墨,说这批件要是装到地铁车站的承重梁上,出事儿谁都担不起。
直接全返。算上工时、材料、误工赔偿,小20万打了水漂。
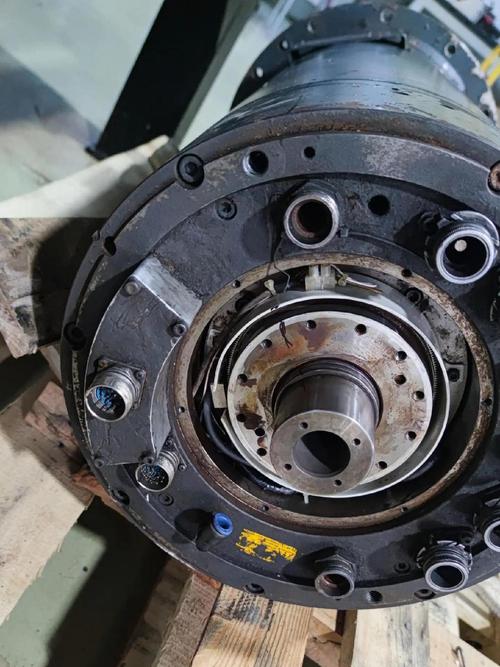
事后查原因,那台钻床是三年前为了赶订单图便宜找的本地小钢结构加工设备厂家做的,当时销售拍着胸脯说主轴用的是进口轴承,预紧量调得比大厂还稳,结果呢?拆开来一看,轴承连个正规的溯源码都没有,预紧量比设计值少了0.02mm,满打满算跑了1270小时就开始抱轴。找厂家的售后电话,打了八次,前两次说在忙,后面直接成空号了。
那些销售不会主动说的设备硬指标
干了20年车间,我太清楚这些钢结构加工设备厂家的套路了。销售跟你聊的时候,全是参数表上印得漂漂亮亮的数,什么主轴转速多少,最大加工厚度多少,就是不告诉你这些数是在啥工况下测出来的。
现在市面上主流的重型钻切设备,基本就两种传动路线。一种是皮带传动,结构简单,换个皮带十分钟就能搞定,售价比同参数的直联款便宜近30%,但是最高转速基本卡在3000转,大进给量的时候容易丢转,切出来的孔壁全是振纹,只适合做点精度要求不高的轻钢构件。
另一种是直联传动,主轴跟电机直接硬连接,传动效率能到90%以上,最高转速能拉到6000转,主轴径向跳动能控制在0.01mm以内,在30mm厚的Q355B板上能做到8mm的单次吃刀量不抖,连续满负载跑2000小时的主轴温升不超过40℃。唯一的缺点就是贵,后期维护麻烦,换个轴承就得把整个主轴拆下来,找厂家的人来弄,光工时费就大几千。
说实话,我不是说皮带传动的设备就不能买,要是你只是做点临时用的轻钢大棚,薄得跟纸似的板,买个皮带款的,便宜,坏了换也不心疼,对吧?
但这里有个行业里没人会跟客户说的妥协:很多厂家为了压成本,标称的主轴径向跳动,全是空载状态下测的数。真到了满负载切厚板的时候,跳动量能翻3倍都不止。更阴的是,不少厂家会故意把主轴轴承的预紧量调低——预紧量调低了,设备跑起来阻力小,刚买回去试机的时候,转得特别顺,温升也低,客户看着特别满意。但这种状态下,轴承的磨损速度是设计值的3倍,跑个一千多小时,精度就开始往下掉,等你发现孔位偏了、切口毛了的时候,早就过了一年的质保期,人家根本不认账。
同样是切钢板,不同行业的要求差得能有十万八千里
别以为所有钢结构加工设备都是通用的。我见过不少老板,买设备的时候就盯着价格看,觉得能切钢板就行,结果真到接了特定行业的订单,才发现设备根本达不到要求,赔得底朝天。
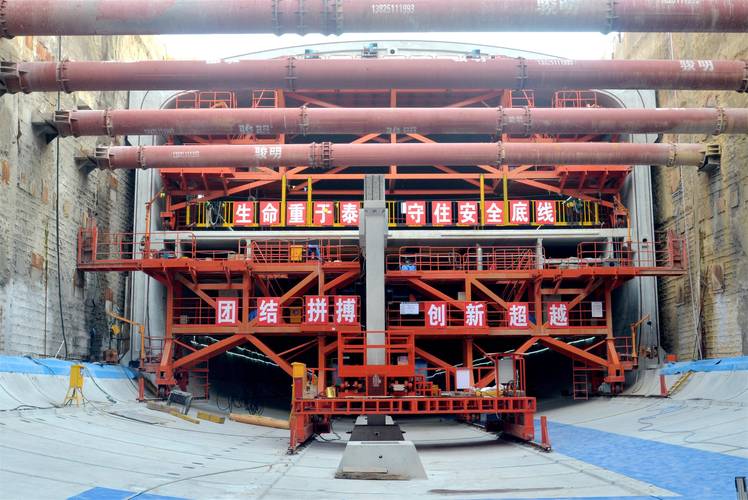
就拿地铁、桥梁这类重钢结构项目来说,要求的根本不是切得快,是精度稳。就拿去年我们给某地铁12号线做的车站梁柱节点来说,所有的连接孔都是用高强螺栓对穿的,孔位精度必须控制在±0.15mm以内,差一点都装不上。当时我们选设备的时候,专门找的是常年给桥梁项目供设备的钢结构加工设备厂家——人家做的设备,床身是整体焊接后做了两次去应力时效处理的,不会用个三五年就因为内应力变形。那批件我们前后打了快2000个孔,最后现场拼装的时候,孔位对合率100%,监理连个整改单都没开。
换个场景,西北光伏电站的支架项目,要求就完全反过来。这类构件全是2-3mm厚的镀锌薄板,根本不需要多大的刚性,核心要求是切得快、切口没毛刺——因为后面要整体做热镀锌,切口有毛刺的话,镀锌层附着不牢,用个三五年就开始掉漆生锈。前年我们接了个1200吨的光伏支架订单,当时图便宜,找了个专门做轻钢设备的厂家的等离子切割机,结果呢?切出来的板边,毛刺厚得能刮下铁屑,后来光安排工人打磨就花了快10天的工时,算下来比当时买设备省的那点钱,多花了三倍都不止。
现在喊得凶的智能设备,里面藏着多少没人说的坑
这两年跑展会,听这些钢结构加工设备厂家吹得最凶的,就是智能制造、进口替代。说真的,好事儿我是认的。我们车间去年上的那条带自动上下料、自动焊接的生产线,原来要8个熟练焊工,现在2个工人盯着屏幕就行,焊接效率翻了快三倍,焊出来的焊缝比老工人焊的还匀。还有现在国产的数控系统,替代原来的进口发那科、西门子,整套设备的价格能降40%,对于我们这种中小加工厂来说,确实是降低了门槛。
但话又说回来,这里面的坑真的不少。
最明显的就是标准跟不上。现在所谓的带视觉自动对中的切割设备,行业里根本没有统一的精度检测标准。厂家自己做宣传的时候,拿一块平整得能当镜子的试板去测,误差能控制在0.2mm以内,说得天花乱坠。真到了车间里,实际生产的钢板本身就有轧制变形,表面还有氧化皮、锈迹,视觉系统的识别误差能到1mm以上,切出来的件偏得离谱。还有更扯的,不少厂家的所谓“智能追溯”功能,就是在设备上加了个扫码枪,说能记录每一块板的加工参数,结果扫码枪的数据根本没跟工厂的生产管理系统打通,工人还是要手动填纸质记录,纯纯的噱头。
还有个行业里不愿公开的难题:现在钢材、人工的成本年年涨,很多钢结构加工设备厂家为了抢订单,把设备的报价压得比生产成本还低。钱已经花出去了,总不能做亏本买卖吧?那就只能在你看不见的地方减配——原来的实心铸铁床身改成空心钢板焊接的,原来的正规品牌导轨换成杂牌的,原来的铜芯电机换成铝芯的。客户刚把设备拉回去的时候,空转试机看着啥问题没有,用个一年半载,床身变形,导轨磨损,精度直接掉没影了。找厂家的售后,人家说你这是日常使用不当,没有定期做保养,不在质保范围,你说气人不?
我们车间干了30年的老主任常说,买设备别贪那点便宜,你占的小便宜,最后全是要拿大窟窿补的。设备是吃饭的碗,碗薄得盛不住饭,你再能干也白搭。
你们上次跟钢结构加工设备厂家打交道,遇到过最离谱的售后问题是啥?
