上个月凌晨2点47分,我手机在枕头底下震得快把床板掀了。
是调度的电话。
“张哥,快过来!EVA胶里混了黑渣,下游晶澳的品控已经堵在厂门口了,说要退整批货。”
我套上工装往车间跑,风灌进领口的时候,兜里揣的半块凉面包都晃得硌肋骨。到现场的时候,操作工小李蹲在釜边的水泥地上,脚边扔了三个空的脉动瓶子,烟蒂按在刚倒出来的半块黑胶上,火星子明灭。
“上周刚换的机械密封。”他抬头看我,眼睛里全是红血丝,”这破釜的密封位,我擦了三回,还是漏,碳粉全掉胶里了。”
我伸手摸了摸釜壁,凉的。
这是上个月刚从南方某制胶设备厂家定的新釜,当时销售拍着胸脯说,他们的密封是进口的,用三年都不会漏。
我当时就笑了。干了20年制胶车间,我太知道了——制胶设备厂家从来不是你付完钱签完合同就消失的乙方,是天天跟你熬夜班、赔胶块、补罚款的生产合伙人。
别光看厂家吹的搅拌转速,那参数里藏的猫腻多了去了
很多人买制胶釜,上来就问搅拌转速能到多少。
我见过太多厂家的参数表,标着0-1500r/min的调速范围,看着吓人。上次我们拉回一台样机做空载测试,空转的时候转速稳稳卡在1480,跟标得一模一样。结果呢?装了3吨粘度8万cps的EVA胶料,电机直接闷转,转速掉到390r/min。
连分散阈值都摸不到,打出来的胶,固化强度能达标才怪。
现在主流的制胶釜,无非就两条技术路线。一条是锚式搅拌加四氟刮壁的,另一条是高剪切均质头搭配中速桨的。
锚式的好处是皮实,粘度拉到15万cps都不会抱轴,刮壁的能把釜壁上的胶刮干净,不会局部过热糊锅。缺点也明摆着——分散均匀度差,同配方的胶,测出来的拉伸剪切强度,比高剪切釜做的低14%。高剪切的呢,剪切力够,分散出来的胶没有颗粒,但是粘度一超过7万cps就容易空转,而且密封位特别容易积胶,时间长了碳化掉渣,全是杂质。
哦对,说个行业里没人愿意主动提的妥协。
很多制胶设备厂家为了让参数好看,会偷偷把釜的有效容积打个折。比如标着5000L的反应釜,实际你最多能投3200L的料。为啥?因为搅拌的扭矩是按低投料量算的,你要是真投到5000L,电机直接过载跳停。但是卖的时候,人家还是按5000L的容积给你算钱,你要是自己发现容积不够,人家就说你投料太满,容易溢料,是你自己的问题。
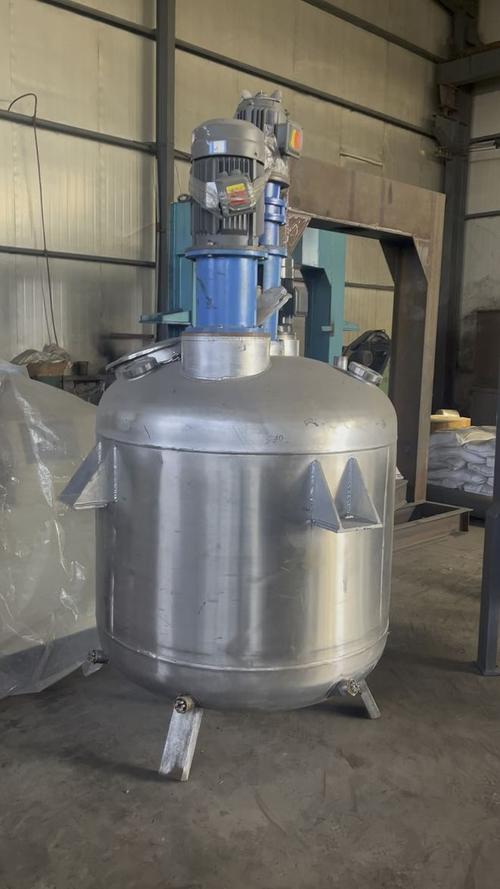
我之前碰过个更绝的厂家,标5000L的釜,实际测下来,连4000L的有效容积都不到,卖的时候还说自己的设备比别家便宜20%,算下来单位容积的成本,比谁都贵。
同样是制胶设备,给光伏厂做胶和给家具厂做胶,根本不是一个标准
别以为买台制胶釜就能通吃所有行业的胶。
同样是做胶,给光伏厂供封装EVA胶,和给家具厂供脲醛树脂胶,对制胶设备的要求,差得能有十万八千里。
先说说光伏胶的要求。
之前有个做光伏胶的老板找过来,说之前从北方某制胶设备厂家买的釜,做出来的胶杂质含量超标,每公斤胶里大于10微米的杂质有47个,远低于行业要求的每公斤12个的上限。给组件厂供了3吨货,人家直接扣了整批120万的货款,连带着罚了40万的违约金。
为啥?因为那台釜的内壁抛光只做到了Ra1.6,焊缝的位置还有焊渣残留,胶在釜里反应的时候,粘在焊渣上的碳化层掉下来,全成了杂质。后来换了我们合作了快10年的制胶设备厂家,人家直接把釜体内壁拉荒抛光到Ra0.4,所有和胶接触的焊缝都做了打磨钝化,没有死角,装完料测杂质,每公斤才3个,直接达标。
再说说家具用的脲醛树脂胶。
这东西没那么多杂质要求,核心要求就是凝胶时间稳,不能忽快忽慢。毕竟家具厂的流水线一分钟要压6块板,凝胶时间要是波动大,要么胶没干板开胶,要么胶提前凝了堵涂胶头。之前有个家具厂老板,一开始贪好看,买了台食品级的304不锈钢制胶釜,说材质好耐用,结果用了俩月就崩溃了——那釜的夹套换热面积小,温度控制精度能到±2度,反应的时候温度忽上忽下,凝胶时间有时候3秒就凝了,有时候15秒还不粘,流水线的效率掉了一半。
后来换了专门做木工胶设备的厂家,人家的釜夹套换热面积是普通釜的1.8倍,温度控制精度能稳在±0.5度,装完试生产的时候,连续跑了8小时,凝胶时间全在6.5-7秒之间,流水线的效率一下提了32%。
说真的,我见过太多老板上来就说”我就要最好的不锈钢,最厚的钢板”,根本不管自己做的胶是啥应用场景。钱花了不少,生产还是天天出问题。
现在大家都喊进口替代,可有些行业的坑,真不是换个国产设备就能填上的
这两年大家都在喊智能制造、进口替代。
很多制胶设备厂家的销售一见面,就说自己的设备带物联网系统,能手机远程调参数,能预测性维护,比进口的还好用。
我上次碰过个厂家,装的物联网系统,屏幕上显示的釜内温度是120度,我拿测温枪一测釜壁,实际温度才112度,差了8度。当时操作工盯着屏幕调了俩小时参数,整釜的胶都糊了,损失了快2万块。
说个行业里没人愿意公开的难题。
现在国内根本没有统一的制胶设备能耗检测标准。很多厂家为了抢订单,说自己的设备比同类型的省电30%,实际测的时候,人家是用半釜的清水做空载测试,算出来的能耗。真等你满釜生产的时候,他给你做的夹套保温层厚度只有50mm,远低于行业默认的100mm的要求,满负荷运行的时候,能耗比别家高20%都不止。你找他维权,人家就说你投料的粘度不一样,生产的配方不一样,测出来的数不作数,扯皮扯半年都没结果。
还有现在大家都讲绿色制造,很多厂家说自己的设备带密闭式废气收集系统,能把反应过程中挥发的甲醛、乙酸乙烯酯全收干净。上次环保检查,我们隔壁的胶厂就因为这个被罚了12万——原来他家买的设备,那个废气收集罩的开口只有釜口的三分之一,反应的时候大部分挥发气都飘到车间里了,根本收不干净。厂家卖的时候说能收95%的废气,实际测下来,连40%都不到。
昨天我在车间擦釜的密封位,干了30年的王师傅蹲在边上抽旱烟,跟我说了句实在话。
“选制胶设备厂家啊,就跟找村里的木匠做家具一样,别光听他吹自己的手艺有多好,你得去他之前给做过家具的人家家里看,那家具是不是天天用着顺,有没有掉漆裂口子的情况。要是他之前的客户天天骂娘,说设备三天两头坏,售后打电话没人接,那这厂家给你说的再好听,也不能信。”
这话我太认同了。
干了这么多年车间,我从来不信那些参数表上的漂亮数字,也不信销售拍胸脯的保证。真金白银的生产,全是靠一次又一次的熬夜班、补胶块、修密封堆出来的经验。
你们选制胶设备厂家的时候,踩过最离谱的坑是什么?是参数虚标,还是售后找不到人?
