2026-10-18 05:46:12 分类:商机
上周三夜班。
我刚把搪瓷缸子凑到嘴边,大麦茶的热气还没扑到脸上,就听见质检小李在车间那头喊。
“李工!你快过来!这批给新势力做的输入轴,齿圈跳动全超了0.02!”
我当时那口茶直接喷在工装裤上。
那批货后天就要发,整车厂的SQE已经在来的路上了。
顺着声音跑过去摸了摸工件,又看了看滚刀的装夹位置,瞬间就明白问题在哪——之前换班的徒弟校刀的时候,没把滚刀的轴向窜动卡准,超了0.006mm。
就这0.006的误差,差点给我们造成二十万的损失。
别拿滚齿当粗活,它是齿轮精度的第一道命门
好多刚入行的年轻人觉得,滚齿就是粗加工,后面还有磨齿兜着,随便设参数就行。
真不是。
我在这车间摸了20年滚齿机,见过的刀崩的次数比我家孩子吃的糖还多。
说个最实在的数值:滚刀的轴向窜动只要超过0.005mm,齿面粗糙度就会从稳定的Ra1.6直接跳到Ra3.2,后面磨齿根本补不回来,全是鳞刺。
我们现在做硬滚精整,精滚的留量一般严格控制在0.15mm,多0.02mm的话,磨齿的工时就要多花三分之一,成本蹭蹭往上涨。
现在行业里都在推两种技术路线:传统湿式滚切,和新式干式硬滚。
湿式的大家都熟,切削液冲得哗哗响,滚刀寿命长,但是车间地面全是油,夏天满屋子切削液的味道,环保检查来了要躲半天。
干式硬滚效率是湿式的2.3倍,没有切削液飞溅,车间干净,还省了切削液的采购和处理成本。
说真的,谁不喜欢干净的车间?
但我跟你说句掏心窝子的——这就是行业里公开的小秘密:大家嘴上说支持干切环保,实际背地里都会把切削液的浓度从标准的5%调到7%,哪怕是干切的机床,也会在滚刀刃口上喷微量的气雾冷却。
谁真的敢完全干切?
一把进口涂层滚刀八千二,硬切的话寿命从400件掉到180件,算下来每件光刀具成本就涨了三块五,老板能把你当月的奖金全扣光。
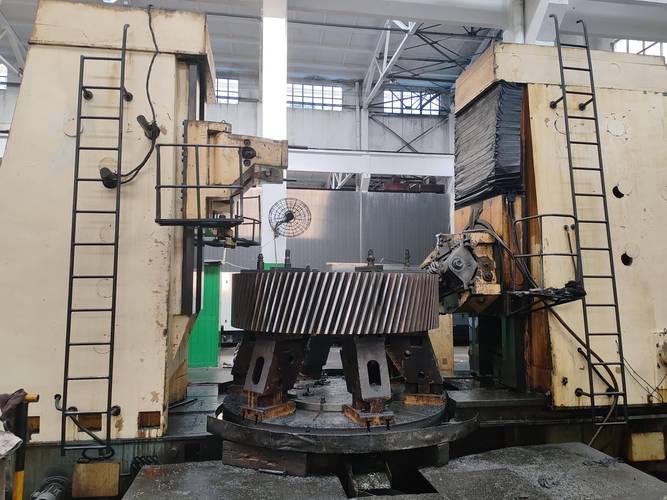 车间滚齿机加工20CrMnTi齿轮现场图
之前有个刚毕业的大学生,拿着工艺手册上的干切参数就往机床上输,转速设到180转,连气雾冷却都没开。
三个小时之后过来查活,滚刀崩了三个齿,飞出来的刀片嵌在机床的防护门里,差半米就打到旁边操作的徒弟。
最后那半吨20CrMnTi的毛坯,全当废铁回炉了。
不同行当的齿轮,滚起来根本不是一个路数
好多人觉得滚齿就是把齿形滚出来就行,根本不知道不同行业的要求,差得能有十万八千里。
就说我们常做的两类活。
第一类是新能源汽车的减速器齿轮。
这类活要求最严,不光要精度稳到6级,齿面接触斑还要卡在齿高中部40%的位置,偏一点都不行。之前有个新势力客户,最早找别家做的减速器输入轴,就是因为滚齿的时候径向进给补正没调好,接触斑偏到齿顶,装车之后跑到60码,啸叫声跟开拖拉机似的,直接退了整整三批货。
我们接这个活的时候,先把滚刀的轴向窜动重新校到0.002mm,精滚那刀的进给降到0.3mm/r,连机床主轴的温变都提前预热了40分钟。最后测出来的接触斑刚好卡在中间,客户的SQE蹲在我们车间盯了三天,走的时候还给我们塞了两包烟。
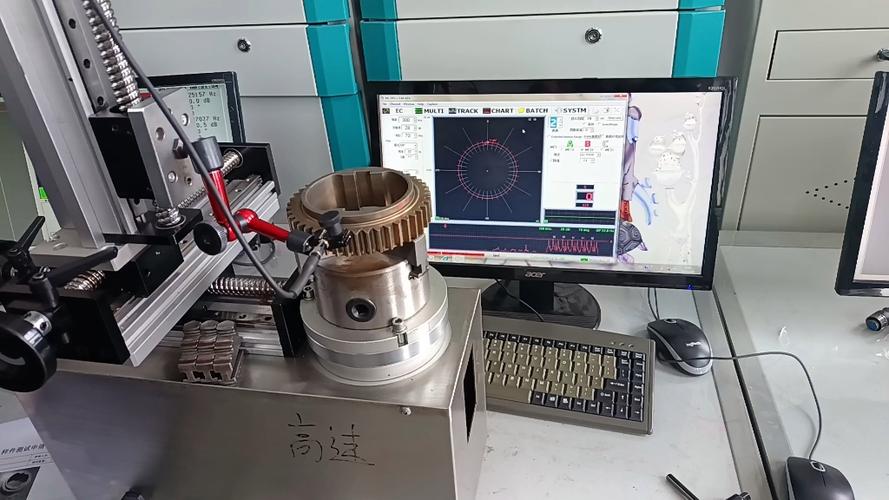 硬滚加工新能源减速器齿轮精度检测图
第二类是矿山设备的重型减速机齿轮。
就是那种直径一米多,模数12的大家伙。
人家根本不管你什么6级8级精度,只要齿面不崩,能扛住10吨的扭矩就行。我们之前给内蒙的矿机厂做的那批齿轮,滚齿的时候直接三刀走完,吃刀量开到4mm,滚刀都磨得发红,最后出来的精度也就10级。
人家拉回去装在破碎机上,跑了三年都没换下来修过。
你说要是拿做新能源齿轮的参数去做矿机齿轮,老板能追着你绕车间跑三圈——效率低得能把交货期拖到客户破产。
现在喊得凶的智能化,坑比好处多
这两年好多厂家都在给滚齿机升级,装在机测量系统,换国产的涂层滚刀,喊着要实现进口替代、智能制造。
好处确实有。
之前我们加工完齿轮,要搬到计量室测公法线,来回折腾要半小时,现在在机床上直接就能测,省了好多搬运的时间。还有之前进口滚刀要等三个月交货,现在国产的涂层滚刀两周就能拿到,价格还便宜一半,去年我们光刀具采购成本就降了30%。
但坑也真的多。
说个行业里没人愿意公开的难题:现在好多新的验收标准,都要求滚齿后的齿面残余压应力要达到-400MPa以上,但是标准里根本没提毛坯硬度的公差要求。
我们同批次的毛坯,哪怕滚齿参数完全一样,因为正火硬度差了15HB,最后测出来的残余压应力能差出30%,根本没法稳定达标。找检测院问,人家说标准里没写毛坯硬度的要求,我们也没法给你出判定报告。客户拿这个卡你,你连说理的地方都没有。
还有更离谱的。
去年隔壁厂上了全自动化滚齿线,程序里把滚刀的寿命补偿值错设了0.1mm,整整做了800件齿轮,公法线全差了0.1mm,最后当废料卖了二十多吨。老板心疼得半个月没吃下饭。
为啥会出这种错?
因为自动化线开起来之后,没人愿意蹲在机床旁边,每加工几十件就抽一件测尺寸,全信系统的参数。
系统说刀具寿命还有10%,实际已经崩了两个刀齿,你不现场摸,根本发现不了。
我们车间老班长常说,滚齿这活,刀不校准,白搭一半。
不管你机床有多智能,参数设得有多漂亮,换刀的时候不亲手摸一摸窜动,加工的时候不抽两件测测尺寸,最后全是废活。
对了,你们平时校滚刀的轴向窜动,一般卡到多少值才敢开粗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚齿加工干了20年,我见过的坑比切过的齿轮还多
文章链接:https://yxqcspc.com/18143/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
