上周二早班,质检的小周攥着三个废件冲进班组,帆布鞋踩得水泥地咚咚响。
“张师傅,你快看看!”
是那批赶交期的6061铝合金电池壳。M6的底孔刚打完,丝锥攻进去就卡,通止规塞进去转不动,拆开机台一看,半根高速钢丝锥直直断在孔里,合金堵得死死的。
调机的小徒弟挠头,说参数全是机台默认的1.2N·m,跟之前做普通铁件一模一样,没动过啊。
我当时看着那堆废件,后槽牙都疼。
别把攻丝扭矩当机台给的“死数”
2001年我进车间当学徒,那时候哪有什么扭矩仪,普通台钻攻丝,全靠手感。丝锥刚接触工件的时候,手劲要轻,等吃进去了顺着劲走,退刀的时候还要晃两下排屑。劲大了,丝锥断。劲小了,螺纹牙型打不满。
干废的料堆在工具室墙角,能装两个蛇皮袋。
后来慢慢有了扭矩仪,才摸清楚里面的门道。就拿最常用的M6螺旋槽丝锥说,在6061铝合金上,刚接触工件的跑合阶段,扭矩得稳在0.8N·m上下,稳定切削的时候不能超过1.1N·m,退刀阶段的反向扭矩绝对不能超0.3N·m。
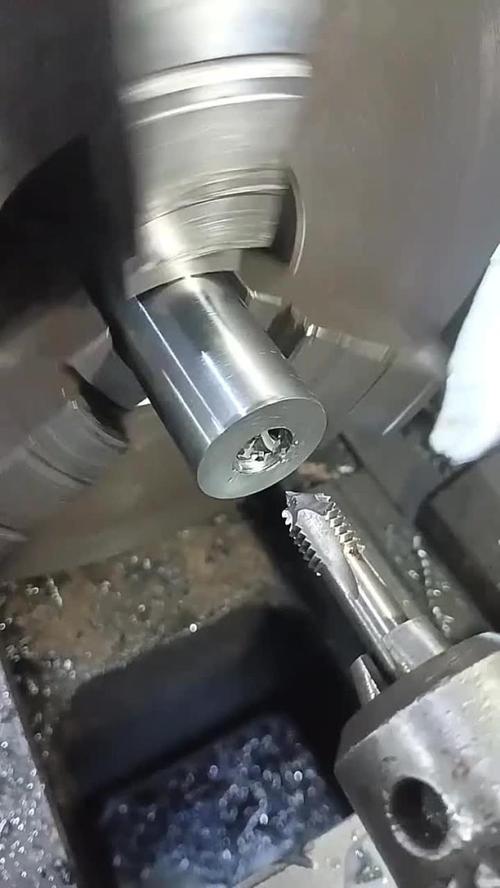
现在市面上的攻丝扭矩控制就两条路线。一条是机台本身带的扭矩闭环,靠主轴电机的电流换算成扭矩,成本低,不用额外加配件,但精度差,误差能到20%。另一条是外置的扭矩保护刀柄,里面有弹簧或者液压结构,到了设定值就打滑,精度能到5%以内,但一把刀柄的价格够买半套普通丝锥套装。
说实话,谁不知道外置刀柄好用?但批量生产的时候,大家都在偷偷做妥协——把机台的扭矩报警阈值往上调20%。为啥?就怕丝锥磨一点就触发报警,停线换刀,一小时的产能损失比断三个丝锥的钱贵多了。
我上次跟个卖刀柄的销售聊,他说现在很多客户买了高精度的扭矩刀柄,回来就把里面的弹簧调松两圈,就为了不停线,钱花了,效果跟原来的机台扭矩控制没差多少,你说可笑不可笑。这个事没人会在工艺评审会上说,都是班组里口口相传的潜规则。
换个场景,扭矩要求能差出三倍
别以为掌握了一组数字就能打天下。攻丝扭矩这东西,跟材料、润滑、孔深的关系,比你跟家里远房亲戚的关系还复杂。
先说新能源电池壳的场景。去年给国内某动力电池厂做配套,一开始我们照搬之前做普通五金件的参数,设的1.5N·m扭矩,结果做出来的螺纹全是毛刺,通止规能过,但客户做拉力测试的时候,螺丝一拧就滑牙。后来我们把扭矩降到0.9N·m,换了高浓度的乳化液冲屑,每攻3个孔就退刀排一次屑,良率当天就从62%拉到了98%。客户的工艺工程师过来验收的时候,盯着扭矩曲线看了十分钟,说之前他们找的三家供应商,全是因为扭矩不对,做出来的螺纹疲劳强度不够,不敢用。
再说是航空发动机的小零件场景。去年接了个GH4169高温合金的活,M4的盲孔螺纹,孔深是直径的2.5倍。之前有个新来的工艺员,照着之前做铝合金的参数设了1N·m,结果丝锥刚扎进去1毫米,刃口直接崩了。一个零件的毛坯成本就两万三,当时那小伙子站在机台旁边,脸白得跟车间的白油漆似的。后来我们反复试,把扭矩设到3.2N·m,用涂层的硬质合金丝锥,每攻一个孔就喷一次微量润滑,才算把良率稳定在90%以上。你看,同样是M4的螺纹,铝合金上的扭矩不到1N·m,高温合金上要3.2N·m,差了三倍还多。
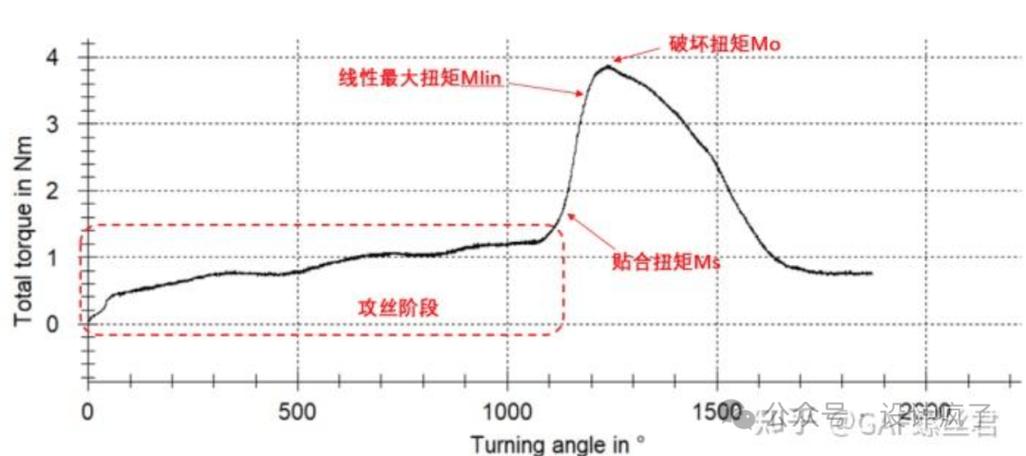
喊了这么久的智能攻丝,藏着没人愿拆的盲盒
这两年机台都升级了,带实时扭矩采集的功能,数据能直接传到MES系统,能算丝锥的磨耗寿命,能提前预警断刀,国产的扭矩刀柄也遍地开花,价格比进口的便宜60%,很多厂一哄而上全换了。
但有个事,整个行业没人愿意公开说。现在所有公开的攻丝扭矩参数标准,全是在恒温20度的实验室里,用全新的丝锥、全新的切削液、全新的工件测出来的。根本没人算实际车间里的变量——夏天车间温度冲到38度,乳化液变稀,实际扭矩能掉15%;冬天车间没暖气,温度只有8度,切削液稠得像蜂蜜,扭矩能涨20%;丝锥用了200个孔之后,刃口磨钝了,扭矩比新丝锥高30%。
这些变量的修正系数,全是每个厂压在自己工艺文件夹里的家底,谁都不肯往外说。很多厂照着公开标准设的参数,到了换季的时候就批量出问题,断丝锥、螺纹烂牙、通止规不过,损失算下来能买好几个高精度扭矩仪。
我之前碰到过一个做汽车配件的老板,说他们去年夏天因为没调扭矩参数,废了8000个铝合金件,算下来小十万的损失,找做标准的机构要修正值,对方说从来没考虑过车间温度的影响,给的回复跟没说一样。
昨天下午在车间转,看见新来的徒弟又在翻工艺手册找攻丝扭矩的标准值,我拍了拍他的肩膀。
我们这帮干了半辈子的老工人都有个土说法:攻丝扭矩没有标准答案,你把丝锥当家里切菜的菜刀,它切下去该用多大力,你摸着工件的手感调,比翻十本手册都靠谱。
对了,你们车间上次因为攻丝扭矩没摸准,报废的料算下来值多少钱?
