去年七月的一个周三,客户采购把一纸箱裂了的铝固定座往我办公桌上一墩,声音大得整层楼都能听见。
“你们之前用老盐浴炉做的货,用三年都不带坏的。现在换了新的真空炉,装上去三天就裂,你们这是越做越回去了?”
我当时没跟他顶嘴。
因为我也觉得不对。
我们查了整整三天。
最后翻装炉记录才发现,当班的小徒弟为了多装货,把工件贴到了炉膛的钼隔热屏边上。局部温冲到了620度,比工艺要求的580度高了整整40度。
2系铝里的铜相在这个温度下直接偏聚,材料脆得跟苏打饼干似的。
你说这能怪设备吗?
真不能。
别背教科书定义,说点车间里没人外传的实在话
很多人刚接触真空热处理的时候,总觉得这是什么高精尖的技术。说白了就是把工件抽到真空环境里加热,再按要求冷却,全程没有氧化皮,不用酸洗,出来的工件亮堂堂的。
正常做结构钢工件的时候,炉膛真空度得稳定抽到6.7×10^-3Pa以上,不然加热的时候工件表面会氧化,出来发乌,根本达不到真空处理的效果。
现在行业里主流的冷却路线就两种。一种是高压气淬,就是往炉膛里充高压氮气,靠高速气流把工件快速吹冷;另一种是真空油淬,就是把工件沉到真空环境下的淬火油里冷却。
两种路线的优劣明摆着:气淬出来的工件变形小,表面没有油残留,后续清洗省事儿,但是成本高,10bar的高压气淬,一炉光氮气成本就400多;油淬的冷却速度快,工件硬度上得足,成本低,但是出来的工件沾着油得反复洗,变形量也比气淬大不少。
不过话说回来,哪个行业还没点心照不宣的妥协?
好多厂买的标称10bar的气淬炉,实际配的风机功率是按6bar的标准做的。你开到10bar档位,风机转得嗡嗡响,实际炉膛压力根本达不到额定值,淬火烈度也就跟6bar的水平差不多,出来的工件表面硬度差1-2HRC。
因为全程在真空里处理,工件表面没有氧化皮,你拿硬度计打个表面,根本查不出来问题。等到客户用了半年,发现工件因为硬度不够提前磨损,谁也不会追溯到热处理环节。
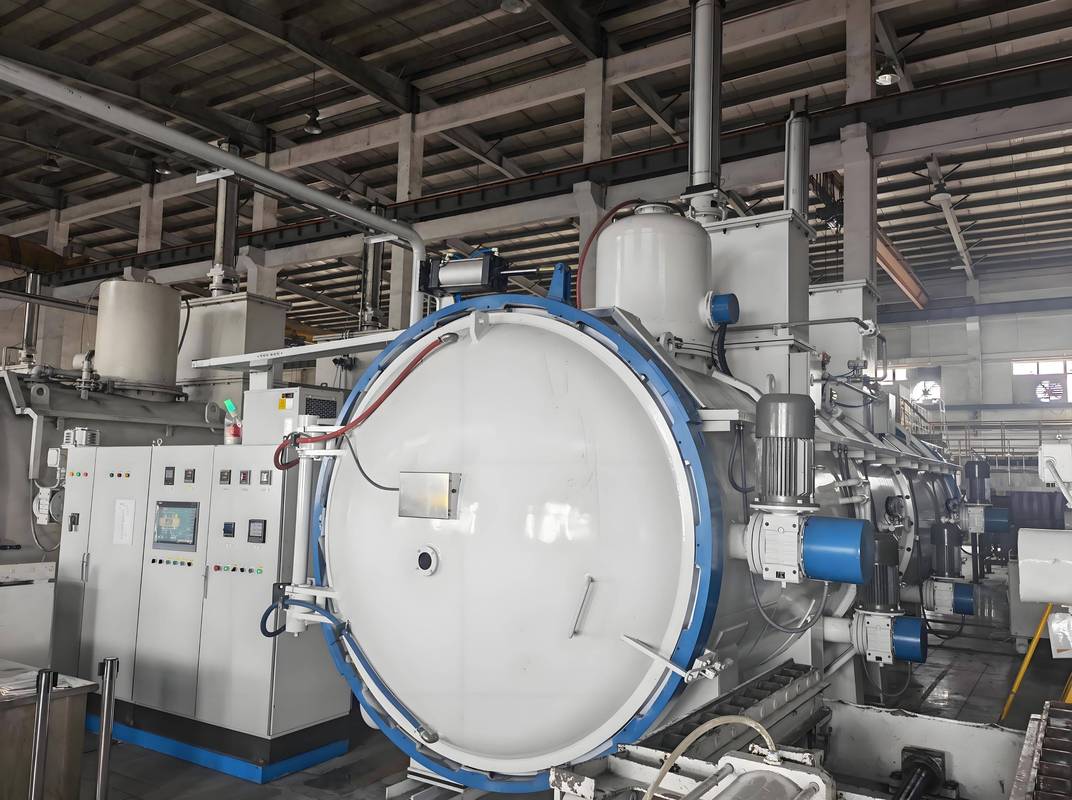
那次我们出铝固定座的问题,其实也跟这种细节管控不严有关。本来工艺要求装炉的时候,工件离加热元件的距离不能小于50mm,小徒弟为了多装两炉早点下班,贴得太近,局部温度超了,才出的批量事故。
看着都是真空炉,不同行业的要求差了十万八千里
别觉得所有真空热处理的要求都一样,差得能让你掉下巴。
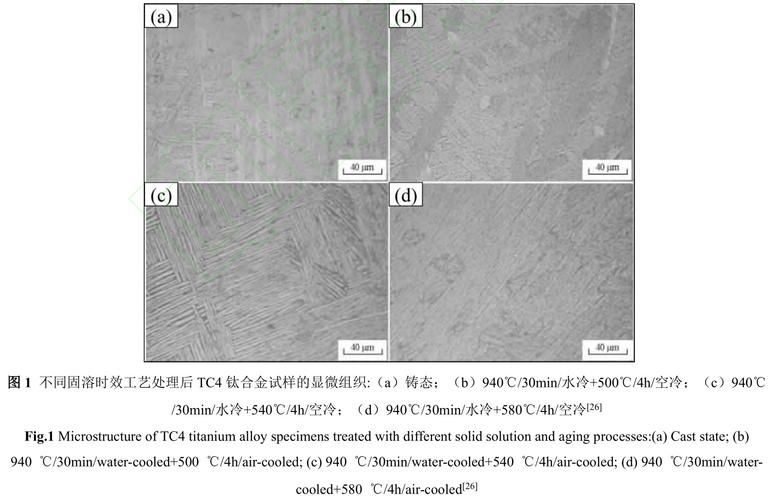
就说做航发TC4钛合金叶片的场景。这个东西的要求严到什么程度?炉膛真空度必须稳定在5×10^-3Pa以上,整个系统不能有哪怕一丁点的油蒸气残留。
之前我们给某航发厂做的一批叶片,因为真空泵的油滤堵了,压差报警被当班的操作工给消音了,整整漏了两个小时的油蒸气。整炉32件叶片拿出来,表面蒙了一层灰蒙蒙的印子,不是正常钛合金处理完的银亮色泽。
我当时心就凉了半截。这批叶片要是装到发动机上,跑两个小时就会在表面形成氧化坑,后果不堪设想。整炉全废,赔了27万。我三个月的季度奖,就这么打了水漂。
再说说做汽车覆盖件冷冲模具的场景。就拿Cr12MoV材质的冲头来说,要求变形量必须控制在0.02mm以内,不然装到冲床上,凸凹模的间隙不对,冲出来的钢板全是毛刺,刃口硬,吃刀量稳,冲出来的零件尺寸才准。
之前有个老客户,之前找小厂做的冲头,真空处理完变形了0.08mm,拿到我们这来救急。我们把原来每分钟10度的加热速率,降到每分钟3度,分两段保温,最后测出来的变形量是0.015mm。
他拿回去装到冲床上,跑了120万次冲次,刃口一点没崩,专门给我们送了两箱自家种的蜜橘。
你看,同样是真空热处理,做叶片的时候核心是防污染,做模具的时候核心是把变形量压到最低。根本没有什么放之四海而皆准的通用工艺,全是对着材料和客户要求一点点试出来的。
智能升级喊得响,藏在水面下的暗礁没人愿意提
这几年行业里的变化确实大。国产真空炉的质量上来了,价格比进口的便宜三分之一,好多原来花大几百万买进口炉子的厂,现在都换国产的了,维保成本也降了不少。
还有的厂上了智能采集系统,温度、真空度、冷却压力全是自动记,不用人蹲在炉子边上一笔一笔记台账,省了不少人工。
但那些藏在水面下的问题,没人愿意公开说。
现在的智能系统,全是监测炉膛里的宏观参数的,根本识别不了工件的装夹应力。比如你同炉装的工件,重的钢件压在薄的铝件上面,加热的时候铝件软了,被压得变形了,系统根本不会报警。
更要命的是标准滞后的问题。现在的国标,对真空热处理后的工件残余应力检测没有强制抽样比例要求。好多厂出来的工件,表面亮堂堂的没有氧化皮,就敢说自己的真空热处理是合格的,根本不管内部的残余应力有多大。
我之前遇到过一批不锈钢装饰件,看着亮得能照见人,在仓库放了三个月,自己顺着加工纹路裂了。找原因,就是真空处理完没有做去应力回火,内应力攒得太大了。
说实话,我见过太多厂买真空炉,根本不是为了提高产品质量,就是为了出来的工件不用喷砂,省一道抛光工序。花大几百万的设备,就干这点活,纯纯浪费。
我们车间传了十几年的土话,现在想想真的在理:真空热处理,三分靠设备,七分靠摆货。不管你买的是几百万的进口炉子,还是几十万的国产炉子,你装炉的时候东倒西歪,压着工件,离加热元件太近,出来的东西百分百是废的。那些写在工艺文件上的参数都是死的,人站在现场摸过多少次炉子,攒的那些实打实的经验,才是真能帮你少赔钱的东西。
你们在一线做真空热处理的时候,遇到过最防不胜防的坑是什么?
