去年三伏天的下午,车间的空调坏了,我正蹲在机床边上擦汗。
质检的小周拎着个防静电袋冲进来,袋口敞着,露出三根磨得发乌的液压阀杆。
“张工你看,这批货刚到客户那边,装上去3天就抱轴了。”
我拿起来摸了摸表面,硬邦邦的,氮化层的颜色也对。
当时我心里咯噔一下——完了,肯定是氮化环节出问题了。
别光看表面亮,氮化的内核全在看不见的地方
说实话,刚干这行的时候,我以为氮化就是把件扔炉里烤,烤硬了就行。
干了20年才知道,这里面的门道,全在没人盯着的参数里。
我们车间现在主力用的是气体氮化工艺,炉温死死卡着515℃±5℃,保温时长36小时,有效渗层要求0.3毫米。
这三个数,差一个都不行。
炉温高个20℃,渗层就会变脆,拿小锤子一敲就掉渣。
保温时间少10小时,渗层厚度直接砍半,表面硬度测着够,实际耐磨度差一大截。
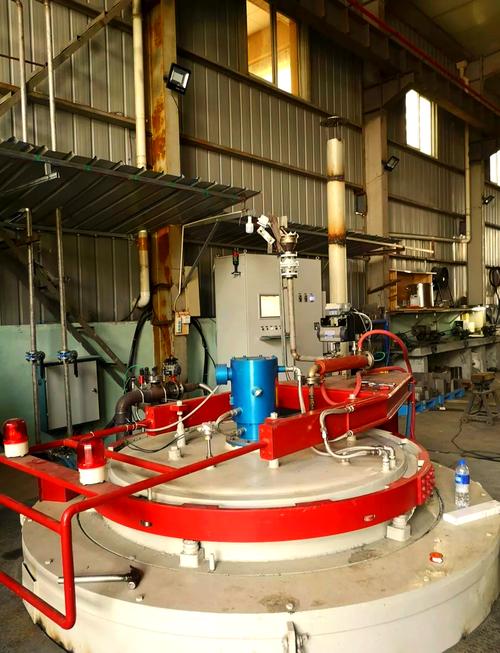
现在行业里常用的两条路,气体氮化和离子氮化。
气体氮化便宜,一炉能装两吨件,就是变形大,保温时间长。
离子氮化变形小,渗层均匀,但是设备一套顶我们三台气体氮化炉,一炉最多装300公斤,成本翻三倍。
行业里没人明说的妥协,就在这。
好多小厂接了普通碳钢的氮化单,为了抢工期,直接把气体氮化的保温时间从36小时压到22小时。
渗层厚度只到0.18毫米,刚出炉用硬度计打,HRC能到65,看着完全合格。
哪成想装到设备上跑俩月,渗层磨穿,直接软了。
客户找过来,就说对方使用不当,反正没人会把好好的件切开看金相。
我当时蹲在炉边抽了三根烟。
确实,谁会为了个几十块的普通件,花大价钱用离子氮化?对吧,换你你也这么选。
不同的件,要的氮化效果根本不一样
之前那批退货的阀杆,我们为了赶交期,把原本要做的二次退氮工序给砍了。
想着反正之前做过好几批同材质的阀杆都没出问题,哪成想这次客户那边换了低粘度的液压油,脆性层掉下来的渣子直接把阀芯卡得死死的。
脆性层厚度到了15微米,我们之前没当回事,这次踩坑才知道,液压阀杆的脆性层必须控制在5微米以内。
后来补做了退氮处理,重新发过去的货,用了快一年没出问题。
还有个注塑机螺杆的单子,印象特别深。
那个厂之前用普通氮化的螺杆,天天泡在PVC熔体里,3个月就被分解出来的盐酸腐蚀出沟,出料不稳定。
我们调整了氮化的气氛比例,加了10%的二氧化碳,渗层做到0.4毫米,耐腐蚀性直接提了两个等级。
现在那根螺杆干了14个月,老板特意给我们寄了两箱荔枝,说还能再用半年。
新炉子越上越多,坑也跟着多了
现在好多厂都在上自动化氮化线,能自动控温、自动通氨气,确实比我们以前老炉子靠人看温度准多了。
还有之前要进口的氮化用的催渗剂,现在国产的便宜一半,性能差不了多少,确实是好事。
不过话说回来,坑也不少。
行业里不愿公开的难题,就是现在的标准完全跟不上实际生产的变化。
比如现在好多客户要“零变形氮化”,但是国标里根本没定变形量的合格范围,都是各家自己说了算。
上次有个客户拿我们的阀杆去测,变形量0.02毫米,说不符合他们的“零变形”要求,要退货。
我们翻遍了所有能找到的国标、行标,根本找不到对应的规定。
最后只能打七折处理,赔了两万多。
还有现在绿色制造要求氨废气不能直排,但是好多小厂的废气处理装置就是个摆设,氨味飘得周围村子都能闻到,真查起来全得停炉整改。
我们车间的老王,干氮化炉干了30年,常说一句话:“氮化这活,出炉多等半小时,比炉里多烤两小时都管用。”
以前我不信,觉得都是老黄历。
直到有次赶交期,我们刚到保温时间就开炉出料,结果有三分之一的件变形超差,直接报废。
后来照着老王说的,关了加热管,在炉里焖半小时再出,变形量直接降了一半。
哪有什么玄学,都是踩坑踩出来的经验。
你们车间有没有遇到过氮化件刚测着合格,装上去就出问题的事?都是咋解决的?
