上个月陪山东做工程机械齿轮的王总跑售后,现在想起来都堵得慌。
他之前图便宜,找了家报价比市场价低25%的小厂做一批传动轴的感应淬火,本来要求淬硬层在2.5-3mm,表面HRC52-56。结果货到下游客户那边,装机用了不到三个月,三根轴的齿面直接崩掉三块硬皮。拆下来送检测机构一测,最薄的地方淬硬层才1.2mm,连要求的一半都不到。找厂家扯皮,人家拿出合同指给王总看:合同里就写了“表面硬度符合要求”,谁知道你要多深的层?前前后后赔了客户十二万的延期款,还丢了合作三年的老客户。
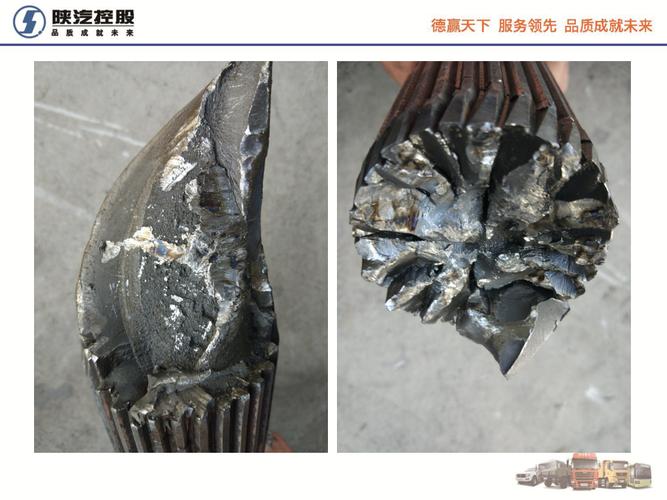
验厂别听销售瞎扯,拿这几个硬指标卡,谁都蒙不了你
我前前后后跑了快四十家做感应淬火的加工厂,见过的坑比很多人加工过的件还多。说实话,销售的嘴最不可信,什么“我们做了二十年”“行业第一”“精度能到头发丝的十分之一”,这些话听听就过,真要判断靠不靠谱,就抓几个能落地的硬指标卡。
别光要盖章的质量报告,直接问销售要近3个月同材质、同参数工件的淬硬层硬度梯度曲线。很多小厂给的报告要么是三年前的老黄历,要么是随便找个第三方凑数的,连自己加工的材料牌号都对不上。真有检测能力的厂,你把自己带的同材质废料扔给他,要求现场切金相样,30分钟内能拿出带放大倍数的金相图、标清楚层深数值的,才算数。那种支支吾吾说“我们检测都在总部做,这边拿不出来”的,直接转身走就行。
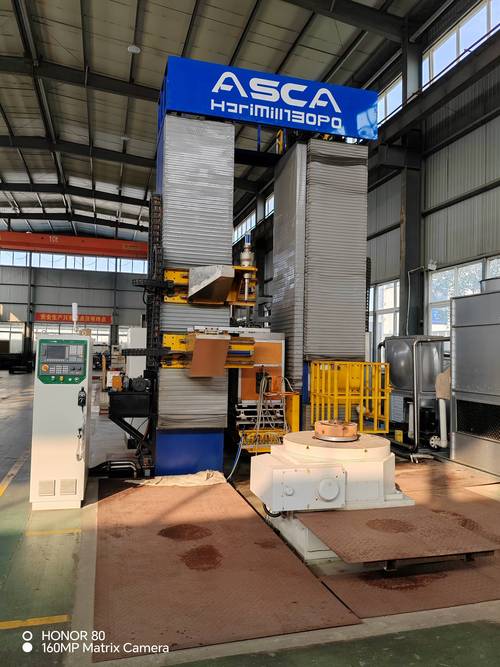
再去车间摸机床的铭牌。使用年限超过15年的老式模拟电源设备,直接pass。别听销售扯什么“老设备精度稳,用了几十年都没坏”,老的晶闸管电源飘频率是常事,同样的参数打出来的轴,有的层深4mm,有的才1mm,波动大到能让你整批货都报废。我上次去河北一家厂,车间里的设备铭牌都掉漆了,标着2007年生产,销售跟我说精度能到0.1mm,我随机抽了个刚加工完的轴,三个位置测出来的层深分别是1.8mm、2.6mm、2.1mm,这波动幅度,谁敢把货放他那边做?
最关键的一条:问他敢不敢把淬硬层厚度公差±0.3mm的条款写进正式合同。不敢的,全是耍流氓。很多小厂的合同里,质量条款就写一句“符合图纸要求”,等出了问题,他说我表面硬度够啊,层深不够是你材料本身有问题,扯到最后你连证据都拿不出来。敢把层深公差写进合同的,要么是设备稳定性真的够,要么是真对自己的工艺有把握,不会随便甩锅。
真正值得长期合作的厂,根本不是那种广告打满全行业的大厂
不过话说回来,很多人一提到找供应商,就奔着那种年销售额几个亿、广告投得满天飞的大集团去,其实真没必要。
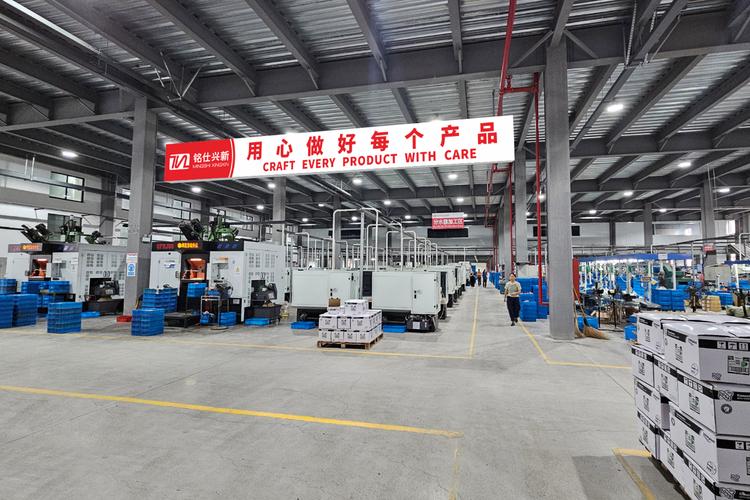
我接触下来最靠谱的一类厂,基本都是员工数在30-50人,开了10年左右,老板本身就是干了十几二十年感应淬火的老师傅,而且是只做某一类工件的——比如专门做直径20-120mm的轴类淬火,专门做汽车齿轮的齿面淬火,专门做风电高强螺栓的端部淬火,啥活都不接的那种。
就像之前认识的苏州老周,自己开了个小厂,从来不去接那种杂七杂八的小五金件的活,车间里就6台新换的IGBT变频电源机床,每个月稳定出2000多件轴类零件。有客户找他做那种小螺丝的表面淬火,他直接推了,说自己的工艺都是攒了十几年做轴的经验,做小螺丝不擅长,做出来的件容易出问题。去年有个客户送的42CrMo材料本身夹渣多,淬完裂了两根,老周主动把那批货的加工费全退了,还帮着客户一起找材料供应商核对材质证明,就这处事方式,比那些出了问题就推给“物流暴力运输”“材料不合格”的大厂靠谱多了。
那种啥活都接,今天做五金、明天做汽车零件、后天接航空件的厂,反而别碰。工艺是靠时间攒的,啥都做的结果就是啥都不精,碰到特殊参数的工件,连工艺验证都懒得做,直接照着通用参数打,出问题是早晚的事。
签合同前把这几条写死,能帮你避开90%的后续扯皮
选厂不是一锤子买卖,不同采购规模的策略真的不一样。
要是年采购额在50万以下的小客户,别硬挤去跟大厂谈。大厂的流程长、报价高、排期慢,根本不会把你这种小客户当核心,反而找刚才说的那种专精某一类的中小厂,人家会把你当核心客户,有质量问题24小时就能上门解决,甚至能帮你一起优化工艺参数,省不少麻烦。
要是年采购额超过200万的大客户,别一开始就把全年的量全给一家厂。先拿10%的量试供3个月,连续测三批货的层深、硬度波动值,要是波动超过0.5mm,直接换供应商,别犹豫。
最后说几个避坑的硬规矩:
别选报价比市场价低30%以上的。感应淬火的成本是明摆着的,电费、人工、金相检测的费用,算下来根本没有那么大的利润空间,报价低太多的,肯定是省了检测步骤,甚至拿火焰淬火冒充感应淬火,等你发现的时候,货都已经装到客户机器上了。
验厂的时候别只看销售带你走的那个收拾得干干净净的样品展示区。偷偷绕去待出货的仓库区,随机抽个堆在最下面的件,要求现场打硬度,要是抽出来的件和展示区的样品硬度差了快10度,直接走,他给你看的全是摆拍的好货,实际发的都是凑数的残次品。
合同里必须加一句:每批货必须附对应批次的淬硬层检测报告,没有报告的货,采购方有权全额拒收。光靠嘴说达标没用,白纸黑字写进合同,他才不敢随便糊弄你。
真的,做机加工这行,哪有那么多花里胡哨的套路。靠谱的厂从来不会跟你扯什么数字化转型、行业领先,就是能把你要的那几毫米的硬层,稳稳当当打在你需要的位置,不偷工减料,不瞎改参数,出了问题不甩锅。就够了。
