那批转台装到客户的机床上才三个月,定位精度直接飘了0.02mm。
客户的设备主管拍着机床导轨骂,说你们家的转台是不是拿纸糊的?装上去就变形。
车间主任蹲在地上拆包装,手套上的油污蹭到投诉函上,也顾不上擦。
差在哪?
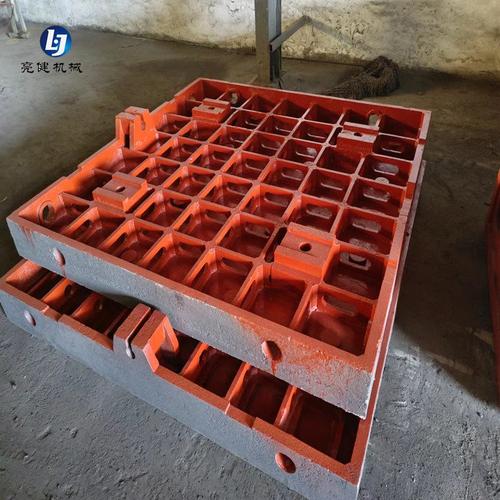
就是那几个铸铁底座,当初赶交期,自然时效只放了3天,就直接拉去龙门铣开粗了。
老班长叼着半根烟蹲在旁边,说我早说过,那堆件堆在墙角跟个临时堆料场似的,哪能稳得住。
别上来就背定义,先算两笔实打实的成本账
很多刚入行的年轻人,总觉得时效处理就是书本上写的“消除内应力”,说起来轻飘飘的。
真在车间待久了就知道,这东西是要算钱的。
HT300铸铁件要达到90%以上的内应力释放率,露天自然堆放至少要6个月。
6个月是什么概念?
你进一批10吨的铸件,采购价40万,堆在堆场半年,光资金占用成本就3万多,还要算上堆场的租金、防锈的人工。
哪个厂扛得住?
所以大家慢慢就摸索出了替代方案。
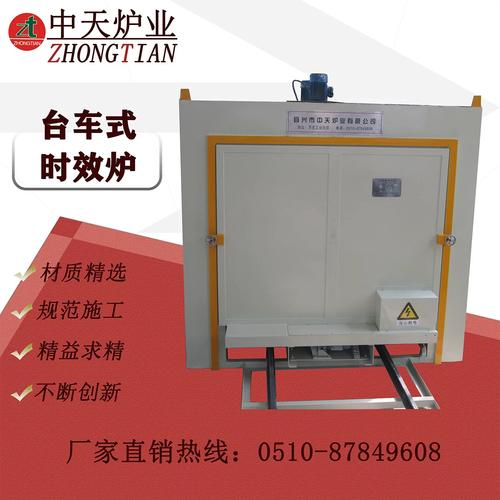
常规热时效的工艺窗口是580℃±10℃,按照铸件每25mm壁厚保温1小时的节奏走。
一炉装个5吨件,烧燃气加电费,成本大概8000块,3天就能出一件,比自然时效快太多了。
还有现在流行的振动时效,激振频率一般卡在20-50Hz,单次共振处理时间控制在20-40分钟。
一台振动时效设备十几万,每次开机的电费加人工不到50块,成本比热时效还低几十倍。
但行业里没人明说的妥协是什么?
绝大多数中小厂用振动时效的时候,根本不会逐件扫描固有频率,全靠经验拍参数设激振力,实际内应力释放率往往不到30%。
报表上写得漂漂亮亮,说“振动时效工艺执行到位,内应力释放合格”,实际上很多件振完,芯部的应力一点没动。
不同行业的件,时效要求根本不是一回事
别拿一套工艺套所有件,这是我在车间踩了十几年坑攒出来的经验。
前两年接的半导体设备订单,做12寸晶圆台的6061铝基座,壁厚才30mm。
这种件根本不能上热时效——500多度的炉子一烤,铝合金的强度直接掉30%,表面还会起氧化斑,后面抛都抛不掉。
按道理,开粗之后要放15天自然时效,再留0.2mm的精加工余量。
结果客户催得急,要赶展会的样机,我们图快,拿振动设备振了20分钟就上精加工了。
当时觉得振都振了,能有啥问题?
结果三个月后客户打电话过来,说基座的平面度飘了0.003mm,直接影响晶圆对位精度,整批件全退,赔了二十多万。
教训啊。
隔壁厂去年出的事更惨。
他们做颚式破碎机的铸钢机架,壁厚120mm,为了省热处理的钱,全用振动时效处理。
设备拉到矿山上,运行了8个月,机架主焊缝裂了个2米长的口子,当场就停了。
算下来,换机架、停产、耽误矿上的生产进度,前前后后损失了一百多万。
后来他们才老实,这种厚壁铸钢件,还是得拉进台车炉,580℃保温6小时,炉冷到200℃再出来,在堆场放半个月再精加工。
为啥?
壁厚太厚,振动的激振力根本传不到铸件芯部,芯部的铸造内应力放不出来,等你装到现场受点振动、温度变点形,迟早要裂。
现在的新玩法里,藏着不少没说破的暗礁
现在行业里都在喊绿色制造,说热时效太费气,碳排放高,要推复合时效工艺。
说白了就是先拿振动设备振一遍,再进低温炉,220℃保温3小时,能耗比纯热时效降60%,实际内应力释放率能到纯热时效的85%。
听起来是好事对吧?
但藏着的坑,没人愿意公开说。
现在整个行业,根本没有统一的时效合格判定标准。
你说内应力释放多少算合格?
买一台进口的X射线应力测定仪要一百多万,哪个小厂会掏这个钱?
绝大多数厂的检测方法,就是把加工完的件放恒温车间搁两天,拿百分表打一下尺寸,没飘就算合格。
更扯的是,现在很多国企、大项目的招标书里,明明白白写着“要求铸件自然时效6个月以上”。
哪个厂会把几十万的铸件在露天堆场放半年?光资金成本都扛不住。
全是拿去年拍的堆场照片,今年招标的时候翻出来当证明,谁会真的去查你那堆件到底放了多久?
上次有个卖振动时效设备的销售跑到我们车间,吹得天花乱坠,说他们的设备能代替所有热时效、自然时效,不管什么材料什么壁厚,振半小时就万事大吉。
我直接把他领到墙角那个之前裂了的破碎机机架旁边,问他,你这设备能不能把这2米长的焊缝给振得合上?
他脸都绿了,坐了没十分钟就走了。
我们车间老主任干了32年,常跟我们说,时效这东西,就像卤牛肉——你火开得太大,外面烂了里面还硬,火太小了,卤汁进不去味,别总想着找捷径。
我自己攒了20年的经验,就一条死规矩:只要是精度要求到0.01mm级别的关键件,不管你之前做了什么时效,精加工之前,必须在20℃±1℃的恒温车间放满72小时,拿百分表隔12小时打一次尺寸,连续三次没变化了,才能上精加工。
谁来都不好使。
哦对了,你们车间现在处理关键结构件,是真把时效做足了,还是报表上写得好看?有没有遇到过因为内应力没放干净,最后把整台设备搞到客户现场翻车的事?
