去年三伏天,车间38度,头顶的工业风扇吹出来的风都是热的。张师傅攥着粗糙度仪的手都在抖。
刚给主机厂送的6套汽车覆盖件模具,表面全是一道一道的“搓板纹”。客户当场把样件往检验台一砸,说你们这是拿粗加工的铸件糊弄人?要求的Ra0.8,现在测出来Ra3.2都不到。最后算下来,返工加延误交付的罚款,赔了2万8。
查了整整三天。换了新的精铣刀,测了主轴跳动0.002mm,打了工作台的平行度,全是合格的。最后我蹲在机床旁边,手搭在导轨滑块上,把进给速度压到最慢,就感觉到那种细微的、一顿一顿的顿挫感——哦,原来是导轨在爬。
就这玩意儿,我前前后后赔了快5万块,到现在想起那几道搓板纹,都后脖子发紧。
别拿低速卡顿当“小毛病”
说实话,刚干这行的时候,我也以为导轨爬行是啥高深的故障。教科书上写的原理谁都背得出来,静摩擦和动摩擦有差值,伺服推力卡在临界值上,就会走一下停一下。但真到车间里,没人给你讲这么细。
我们做过不下几百次测试,普通硬轨机床,进给速度压到**8mm/min**以下的时候,爬行的概率会比高速段陡增3倍——哪怕是新换的导轨条,跑合满200小时,还是会有肉眼可见的卡顿。为啥?因为当静摩擦和动摩擦的差值超过**0.08**的时候,不管你伺服参数调得有多顺,低速段肯定爬。
现在行业里两条主流路线,各有各的坑。硬轨的好处是刚性好,吃刀量大,大家都说贴塑层的摩擦系数稳定,天生抗爬行。但实际呢?很多厂家为了降成本,不用进口的PTFE软带,选国产的普通酚醛贴层,每米能省200块,摩擦系数却从0.05跳到0.2,低速下不爬才怪。
线轨的好处是摩擦阻力小,移动速度快,大家宣传的时候总说选Z0预压就能消爬行。但实际操作的人都知道,预压打太高,导轨的额定寿命直接砍一半;预压打太低,低速下晃得厉害。大家嘴上说这是“最优预压值”,实际就是在“不卡死”和“不爬行”之间找个最省钱的平衡点——这层窗户纸,没人愿意捅破。
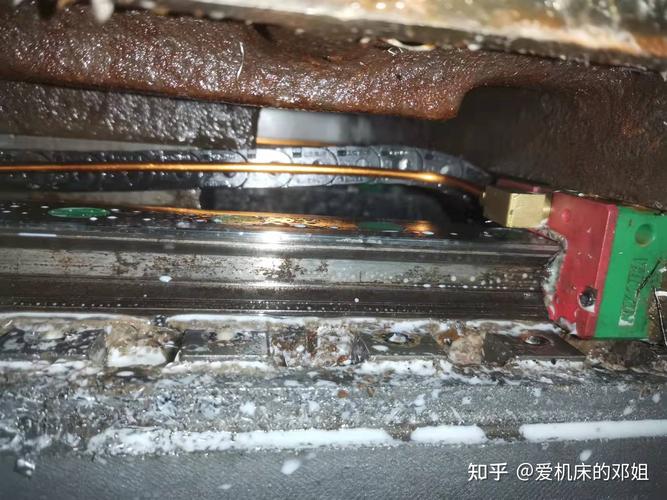
还有人说导轨油越粘越好,能形成油膜减阻。错。我们之前用ISO68的导轨油,夏天温度高,油变稀了还好,冬天早上刚开机,油粘得跟蜂蜜似的,滑块在导轨上粘住,伺服电机硬拽,一拽就窜一下,窜完又停,爬得更厉害。现在精机工位全换ISO32的导轨油,夏天再补点抗磨添加剂,低速下的爬行率直接降了60%。
不同场景的“怕”,根本不是一回事
很多人以为导轨爬行是所有机床的通病,要一视同仁解决。根本不是。你在什么场景下干活,对爬行的容忍度天差地别。
之前给航天所做的钛合金薄壁环,壁厚1.5mm,要求进给速度2mm/min走整圈,不能有任何卡顿。为啥?因为零件太薄,哪怕导轨爬一下,带来的微小振动都会让薄壁件变形,废一件就是3万多。我们当时为了消这个爬行,把导轨整个拆下来重新刮研,刮研精度控制在每25×25mm范围内**24个接触点**,跑合了整整72小时,最后测出来进给的位置波动在1μm以内,才算通过验收。
换个场景呢?郊区的小五金厂,人家一天要干几百个铸铁件,进给速度开个300mm/min,根本不在乎什么低速爬行。你要是为了消爬行把预压调得死死的,导轨三个月就磨坏了,老板第一个跟你急。人家要的是快移动不晃,吃刀不抖,至于慢走的时候爬不爬,根本没人管。
说起来静压导轨是真的能彻底消爬行——压力油把滑块整个托起来,根本没有金属接触,哪来的静动摩擦差?但一台配静压导轨的外圆磨床,报价28万,普通硬轨的才8万。中小厂谁舍得花这个钱?大家实际操作的时候,都是把进给速度从2mm/min提到12mm/min,蹭过那个爬行的临界区间,就当问题解决了。嘴上说这是“工艺优化”,实际就是绕着问题走,根本不碰根源。
智能制造吹得越响,爬行的坑藏得越深
现在车间里都在装数字孪生系统,机床的进给状态实时传到中控屏,大家说这下能实时监测导轨爬行吧?结果呢?系统采集的是伺服电机的扭矩数据,滑块已经爬了0.01mm,扭矩波动才出现,系统报警的时候,零件已经切出废痕了。就像人发烧到38度才测出来,病毒早就进到身体里了。
还有最近几年的进口替代,很多国产导轨厂家的宣传册上,都印着“低速无爬行,性能对标进口品牌”。我们买过三家的样品回来测,低速下的摩擦系数波动,比同规格的进口导轨高2倍。为啥?因为滚道的研磨精度差,进口的滚道表面粗糙度是Ra0.05,国产的很多是Ra0.1——看着差不了多少,低速下那个阻力的细微波动,直接就触发爬行。
说个行业里没人愿意公开的事。现在现行的导轨性能测试国标,爬行测试的最低进给速度是30mm/min。但我们做精磨、精铣的时候,实际进给速度经常是2-5mm/min,比测试标准低了一个数量级。也就是说,你买的导轨就算拿到了最高级别的合格证书,在你实际用的低速工况下爬成什么样,没有任何标准能管。之前有个供应商给我们供的线轨,拿全优的测试报告过来,结果拿到车间开3mm/min走,滑块一顿一顿的,找过去人家说,我们的测试是严格按国标做的,你这个速度不在测试范围内,没法判不合格。扯了半年,最后不了了之。
我们车间退休的王师傅,干了30年刮研,以前总说一句土话:“导轨好不好,别信报告别信表,粉笔一测就知道。”
啥意思?你拿个普通白粉笔,靠在滑块上,开最慢的进给速度走半米,粉笔印要是连续的,没有断痕、没有跳点,这导轨就能干精加工;要是粉笔印一节一节的,哪怕厂家吹得天花乱坠,也别往精加工工位上装。
干了22年机加工,我见过太多抱着厚厚的检测报告,最后装到机床上爬得稀里哗啦的导轨。理论算得再漂亮,不如车间里半米粉笔印来得实在。
你们在车间摸爬滚打这么多年,有没有遇到过那种查了好几天都找不到根源的加工缺陷?最后是不是栽在这看不见摸不着的导轨爬行了?
