“李工!你看这玩意儿!客户装机三天就抱轴了!”
我当时手里的搪瓷缸子都晃了半下。泡的六安瓜片洒了点在工服前襟上。
拿在手里蹭了蹭那根杆的表面,镀层不是正常的亮银,是那种像撒了一层细砂纸的糙感。用千分尺一卡,杆的中段镀层厚了12微米,两端却薄得连6微米都不到。
——这哪是客户用坏的,明明是镀的时候就没控好参数,镀层厚度差了快一倍,装机的时候密封件直接被粗糙的镀层磨破,液压油漏干净,不抱轴才怪。
摸了二十多年镀硬铬的槽子,我知道哪些参数是真不能松
很多刚进厂的年轻人觉得,电镀硬铬不就是把零件泡在药水里,通上电镀一层金属?差远了。我刚当学徒那会,师傅就跟我说,这活儿看着简单,实则每一个参数飘一点,镀出来的东西就是废品。我们车间现在用的成熟槽液配方,铬酐浓度严格卡在250g/L,硫酸和铬酐的比例必须是1:100,也就是2.5g/L的硫酸占比,差0.2g/L,镀层的内应力就会往上窜。还有电流密度,必须稳定在45A/d㎡,高了镀层表面会起像鸡皮疙瘩一样的瘤,低了镀上去的铬跟泥糊的似的,用指甲都能刮出印子。
现在行业里炒得最凶的,就是三价铬替代六价硬铬的概念。
说实话,三价铬的环保属性确实强太多,废水处理的成本能降六成,这点谁都清楚。但我们去年试了整整三个月,从槽液配比到电流参数调了不下四十次,镀出来的层硬度最多也就卡在750HV的坎上,跟常规六价硬铬能轻松达到的900-1100HV比,差了整整一个梯队。
这里说个行业里没人会在展会上说的实在话——那些对外宣称已经100%用三价铬替代硬铬的厂家,只要是用在承受重载、高磨耗的核心零件上,背地里还是会偷偷留着六价铬的镀槽。平时环保检查来的时候,就把槽液的标签换成三价铬的,检测完了再换回来。毕竟三价铬的硬度和耐磨性摆那,真全换了,客户的零件用俩月就磨坏,售后赔款能把全年的利润吞掉。这就是大家嘴上不说,实际天天在做的妥协。
同样是镀硬铬,不同行业的要求能拧成反方向
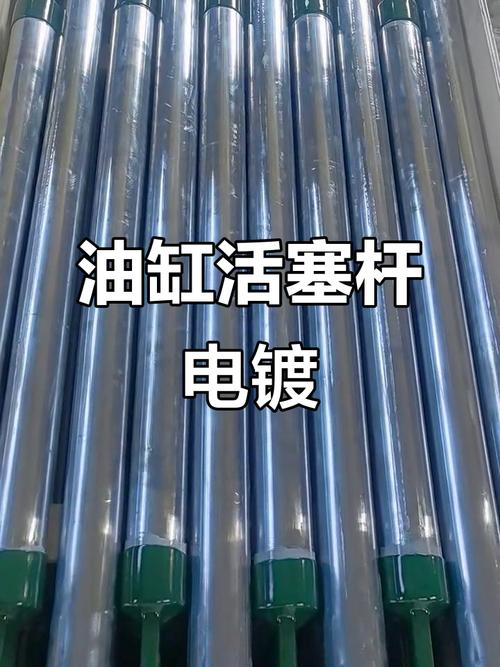
我干了这么多年,最烦的就是那种拿个通用工艺套所有零件的做法。你以为硬铬就是越硬越厚越好?根本不是。第一个常打交道的场景,是工程机械的液压油缸活塞杆。去年有个做挖掘机配件的老客户,拿过来一批活塞杆,要求镀层厚度单边20微米,硬度不低于850HV,而且必须过24小时中性盐雾测试。我们刚镀完第一批,他的质检就蹲在车间不走,拿细砂纸蹭了蹭镀层,发现有三个零件表面有针尖大的麻点,直接要求全批返镀。后来才知道,他的客户是做出口的,那批油缸要装在零下30度的内蒙矿区,镀层要是有一点孔隙,液压油顺着孔隙渗到外面,冻成冰坨,整个挖机都得趴窝。
另一个完全不搭边的场景,是食品机械的曲奇生产线压面辊。这个的要求跟工程机械刚好反过来。镀层厚度不能超过8微米,而且绝对不能有任何镀层夹杂,连抛光用的研磨蜡都不能有残留。之前有个做食品机械的老周,拿过来一批辊子,我们按常规硬铬的工艺镀完,他拿回去装在生产线上,压出来的曲奇表面全是细黑印子。查了半天才找到原因——镀层的微裂纹里藏了抛光用的研磨膏,进烤箱一烤,温度升到180度,研磨膏顺着裂纹渗到面团上,整批货都报废了。后来我们改了工艺,镀完之后先做两道封闭处理,再用食用级酒精擦三遍,才把问题彻底解决。
行业里喊得响的新动向,底下藏着没人愿意捅破的窗户纸
现在不管是园区开会还是行业展会,听得最多的就是两个词:绿色制造,智能制造。智能制造确实是好东西,我们车间去年上了自动线,槽液的浓度、温度、电流大小全是传感器实时监测,电脑自动补药,比以前人工测的准多了,工人也不用天天蹲在槽子边闻刺鼻的铬酸雾,这点是实打实的进步。
但绿色制造这块的坑,真的太多了。
现在很多园区给电镀厂定的废水排放总铬浓度限值是0.2mg/L,看着是挺严,实际生产中,你要把排放浓度压到这个数,就得把槽液里的铬酐浓度往下降,那镀出来的层结合力直接掉一个档次。按老工艺做,环保不达标;按环保要求改工艺,产品质量根本扛不住客户的使用要求,两头堵。
还有那些吹得天花乱坠的替代工艺,什么纳米复合镀,什么激光熔覆,说比硬铬耐磨三倍,环保零排放。我去年拿了好几个厂家的样件回来测,按我们平时硬铬的标准做百次往复摩擦测试,磨耗量比普通硬铬高了40%。最扯的是,这些工艺根本没有统一的验收标准,人家说自己的测试方法是行业标准,你说你的方法对,扯皮能扯三个月。这就是现在行业里最大的暗礁——标准跟不上技术迭代的速度,最后买单的全是车间一线的工人和采购的客户。
我师傅当年退休的时候,跟我说过一句土话:“电镀硬铬没有什么神工艺,你手摸上去的槽液温度、眼睛瞅见的镀层反光,比电脑上跳的参数靠谱十倍。”
干了二十多年,我是真信这句话。电脑上的参数再精准,也抵不过你蹲在槽边看一眼镀层的颜色,就知道这槽液是不是该补硫酸了。
对了,你们车间现在碰到的硬铬难题,是镀层掉皮,还是盐雾过不了?还是碰到那种拿了新替代工艺样件,吹得天花乱坠,实际一上机就露馅的情况?
