上个月帮宁波鄞州做风电齿轮配件的老周验厂,刚进他选中的那家供应商大门,我当场就想拽他走。
车间堆的半成品插齿机导轨上全是凝固的油泥,调试师傅蹲在机床脚边啃15块钱的盒饭,连个挡铁屑的简易防护罩都没装。老周还跟我犟:”比那几家大厂便宜18万,能跑起来切齿就行,搞那么干净干嘛?”
结果呢?
机器拉回去用了仨月,插出来的内齿圈同轴度直接差了0.02mm,整批320件全废,光给下游客户赔的返工费、延期违约金就掏了12万。算下来,当初省的那点购机钱,连零头都不够补窟窿。
真的,这行里选数控插齿机厂家的坑,我这7年跑了快80个工厂,见得太多了。
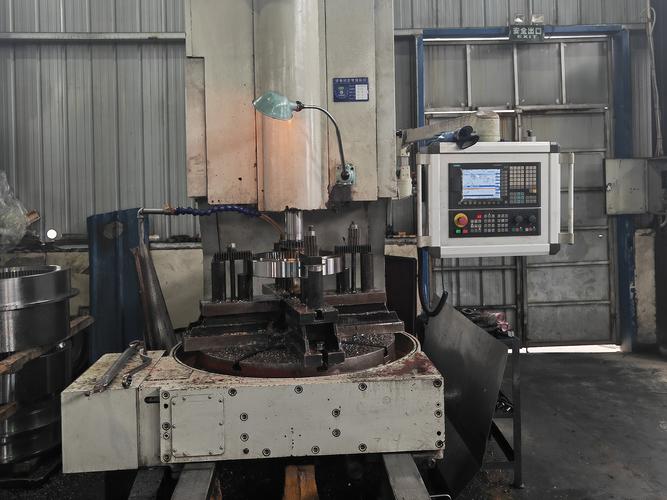
别光看销售给的参数表,查这三个细节比啥都管用
说实话,现在太多厂家的官网参数做的比谁都漂亮,什么”定位精度0.005mm””主轴转速3000转”,真要对着参数表选,你大概率要踩坑。
别整那些虚头巴脑的评估,就查三个地方。
第一,直接要近12个月,和你同地域、同加工精度要求的客户的售后台账。别信销售张嘴就来的”我们售后24小时上门”,上次我碰到个苏州的供应商,嘴上说自己服务半径覆盖长三角,翻台账才发现,隔了两条街的客户机器出故障,他们隔了4天才派师傅过去,路上还顺道拉了半车通用配件去卖,顺带赚点外快。你想啊,真要是精度卡的严的订单,机器停4天,光产能损失就够你喝一壶的。
第二,去看他们装配主轴的区域,有没有做简易的防尘隔断。别笑,这真不是吹毛求疵。数控插齿机的主轴是整个设备的精度核心,要是装配区和普通加工区连在一起,飞个铁屑、落个灰进去,等你用个一年半载,主轴轴承磨偏了,精度直接飘到姥姥家,到时候换个主轴的钱,够你买半台新机。
第三,别只看一次出厂检测报告,要求看连续3次空跑8小时后的精度记录。好多厂家为了赶发货,机器组装完空跑半小时,测一次精度达标就打报告给你,等你拉回去跑上几个小时,热变形上来,精度直接掉一半。那种敢给你看连续3次测试数据的,哪怕价格贵个两三万,都比那种测一次就发货的靠谱。
真靠谱的厂家,从来不会吹自己是”行业顶尖”
我见过太多做机床的销售,一上来就跟你说”我们是国内顶尖的数控插齿机厂家,市场占有率第一”,你顺着他话问两句,他连你要加工的齿轮模数是多少、内孔多大都不知道,这种厂,基本可以直接pass。
真正值得选的厂家,其实共性特别明显。
比如江苏泰州那几家做了快20年插齿机的厂,像我常去的泰锐精机(化名),你进他们厂大门,看不到什么花里胡哨的获奖展板,墙上贴的全是近3个月的客户加工反馈——哪家客户上周因为刀架间隙调整不好出了废件,哪个师傅上门调试的,整改时间是多久,写的明明白白。
更关键的是,他们自己的车间里,至少摆着3台自家生产的数控插齿机,常年24小时跑着加工自己的机床配件。别觉得这是理所当然的事,我之前碰到过一个做机床的贸易型厂家,展厅里摆的插齿机看着亮堂堂的,结果去他们生产区一看,自己车间里用的全是别家的便宜设备,连一台自己生产的插齿机都没有。这种厂,说白了就是拿别人的配件攒机器,贴个自己的牌子就卖,后期出了问题,连配件都凑不齐。
还有那种老板自己就是从一线调试师傅干起来的,你跟他聊需求,他根本不跟你扯什么”工业4.0″”智能制造”的概念,张嘴就给你算:你要加工m4的内齿,批量不大的话,选我们Y5432的机型就行,进给量调多少不打刀,多久换一次刀垫,给你说的门清。
不过话说回来,也别觉得厂子越大就越好。那种一年卖几百台机床的大厂,插齿机只是他们产品线里的一个小品类,根本不会花精力在上面,销售为了冲业绩,给你推的机型往往是利润最高的,不是最适合你加工需求的。反而那种一年就卖个百八十台,专做插齿机的小厂,服务上心,配件给的实在,用着反而省心。
签约的时候别被销售忽悠,不同采购规模的策略得拎清楚
好多人买设备,一上来就被销售催着付全款,说什么”现在下单有优惠,晚了就排不上生产队”。真没必要。
要是你就买1-2台,属于小批量采购,签合同的时候咬死一条:安装调试完成后,连续72小时实切你自己的工件,精度达标了再付30%的尾款。别信什么”行业惯例都是付90%才发货”,真要是对自己的产品有信心,根本不会怕你验。还有质保期,别听销售说”质保一年”,要明确写进去,质保期内每3个月上门一次,做导轨间隙调整、主轴精度校准,别等机器精度飘了出了废件,才想起来找厂家。
要是你批量采购个5台以上,那更得留个心眼。别一次把所有的钱都打给同一个厂家,先买2台试跑3个月,精度稳定、售后响应及时,再把剩下的订单签了。毕竟批量采购的金额大,万一碰到个不靠谱的厂家,后期出问题,整个生产线都得停,损失可不是一点点。
避坑的事,我再提三个最常见的。
第一,别被”同款配置比大厂便宜20万”的说法忽悠。你得算3年的全周期成本:便宜的机器,每年光换导轨、换刀架、调整精度的钱,少说就有两三万,3年下来,差价早补回去了,还耽误生产。
第二,碰到那种试切工件的时候,专门拿一台调试到最佳状态的展示机给你切的,直接扭头走。我见过太多这种套路,试切的时候效果特别好,等你自己的机器拉回去,参数全乱了,切出来的件根本达不到要求,到时候销售就跟你说”是你自己的工人操作不对”,扯都扯不清。
第三,别找那种什么机床都做的综合厂家,什么车床、铣床、磨床、插齿机凑一摊子卖的,他们的插齿机基本都是找小厂贴牌的,没有自己的核心技术,后期维护全靠碰运气。
哦对,还有个小细节,你去厂家谈的时候,留意下他们的调试师傅的稳定性,那种调试师傅干了五六年以上,愿意长期待在厂里的,基本都靠谱——毕竟人家自己的员工都愿意长期干,说明对自己的产品有信心,要是调试师傅干俩月就换一批,你想啊,谁给你好好调机器?
选设备这事,真没那么多玄学。
你多跑两个车间,多问几个已经在用的老客户,比看一百篇软文都管用。
