上周三晚班,靖江的王老板拉着一整卡车的废板冲进车间。
脸黑得像锅底。
他说这批3mm厚的拉丝不锈钢板是给苏州某电梯项目做外饰的,之前用厂里那台老普通液压折弯机折的边,抽测了20块,角度差最大的快2度,拼起来的缝隙能塞进一张A4纸,电梯厂那边放话,晚交3天,扣8万违约金。
我当时没急着接话,转身把车间刚换了半年的那台数控伺服液压板料折弯机开起来,上了块跟他带来的同材质的板,折了3刀。
拿角度仪一量,三块板的角度差最大的才0.2度。
王老板盯着角度仪愣了半分钟,之前皱成疙瘩的眉头总算松了点。
你看,很多时候这设备的存在感,从来不是在展会的射灯底下,是在你赔不起违约金的那个节骨眼上。
别信销售吹的精度,得先摸透这几个数
我在车间摸这玩意摸了20多年,见过太多销售拿着参数表把客户绕得晕头转向。
真要挑设备,别先问牌子,先把三个数摸清楚。
第一是滑块重复定位精度±0.01mm,第二是折弯角度重复精度±0.3度,第三是滑块的工进速度调节范围——最慢能调到0.1mm/s的,才配叫伺服。
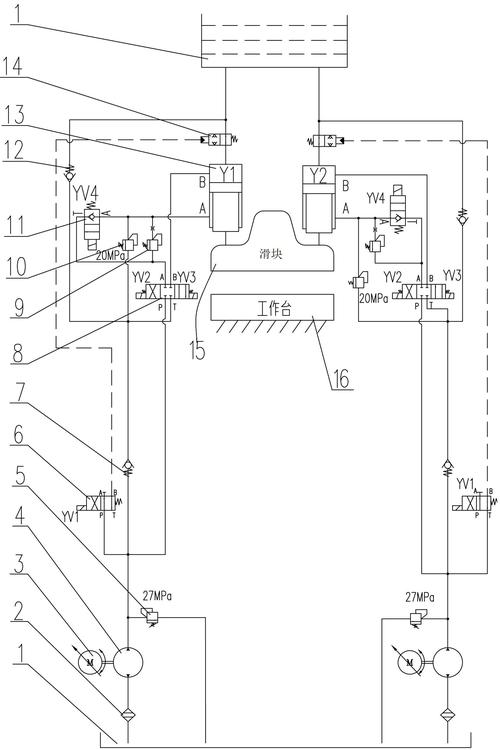
现在市面上的数控伺服液压板料折弯机,基本分两条技术路线。
一条是用了几十年的阀控伺服,就是靠高精度的伺服阀控制油缸的进油量,响应快,折10mm以上的厚板稳得很,缺点就是费油,油液清洁度要求高。
另一条是这几年吹得很火的泵控伺服,靠伺服电机直接驱动油泵,不用的时候电机就停,标称能省30%的电。
说句实在话,卖泵控设备的销售从来不会主动提他们藏着的妥协。
为了抵消厚板折弯时的液压抖动,他们会在出厂时把快下加速度偷偷调低30%,标称的120mm/s快下速度,实际用起来最多能跑到80mm/s。
而且泵控系统对油液清洁度的要求是NAS 6级,比阀控高了两个等级,车间里要是没装独立的油液过滤装置,用个两三年,柱塞泵的磨损速度能比阀控快一倍,维修成本直接翻番。
同个机器换个模具,能赚两种行业的钱
很多人觉得折弯机就是折铁皮的,其实不同行业对设备的要求,差得能有十万八千里。
就说刚才来找麻烦的王老板,他们做电梯钣金的,最在意的根本不是折弯力够不够,是折边不能有压痕,角度要一致。
毕竟电梯的外饰板是要整面拼起来的,差0.5度,装上去就会翘边,业主看了要投诉。
我们去年给他们配的那台设备,换了聚氨酯材质的下模,下模的R角调到3mm,折2mm的不锈钢板的时候,表面连个压印都留不下。
去年他们接了个1200层的住宅电梯项目,一共4200多块外饰板,三班倒折了21天,最后因为压痕返工的只有17块,比之前用普通折弯机时12%的返工率,少亏了快20万。
另一个客户是徐州做工程机械的,专门折挖机的侧板、配重板,都是12-16mm厚的Q355钢板。
他们之前用的老设备,折弯力200吨,折16mm的板要分两刀,每刀留一半的吃刀量,折出来的板经常扭成麻花。
去年我们给他们把设备的阀控系统换成了大排量的伺服油缸,折弯力升到300吨,折16mm的板一刀就过,效率提了快60%。
对他们来说,什么压痕、什么角度差0.2度,根本不重要,只要折出来的板不扭,能焊到机架上,就是好设备。
你看,哪有什么万能的好设备,都是对着不同的活,调不同的参数而已。
现在吹的智能制造,坑比红利多
这几年大家都在说智能制造、黑灯工厂,好像折弯机加个机械臂,就能不用人了。
说起来就窝火,去年我们咬咬牙花18万上了套自动视觉对刀系统,销售拍着胸脯说能把换模对刀的时间从15分钟压到2分钟。
结果车间里天天飘着打磨的铁屑,镜头上蒙一层薄灰,系统就识别不到模具的原点,三天两头卡壳,最后还是得靠我们班的老李拿塞尺一点点量,那18万,现在基本就是个摆设。
还有个行业里没人愿意公开说的难题。
现在执行的折弯机精度国标,还是2015年出的老版本,里面要求的滑块重复定位精度是±0.03mm,但是现在市面上的厂家,宣传册上写的都是±0.01mm。
问题是,这个精度是怎么测的?
是空载的时候测的,还是带满负载的时候测的?是连续折10块板的平均精度,还是折第一块板的瞬时精度?
没人说。
很多销售就拿空载的检测数给客户吹得天花乱坠,等你买回去,折个厚板,连续保压10秒,压力掉2个兆帕,精度直接掉一半,找售后,人家说我们是按国标检测的,你拿他一点办法没有。
再说大家喊了好几年的进口替代。
之前我们用的某德国牌子的伺服阀,一个要2万多,现在换了国产的,3千块,差了快7倍的价格。
用了快一年才发现,空载测的精度确实跟进口的没差多少,但是夏天车间温度到40度的时候,国产阀的密封件就软了,内泄上来,连续折2小时的板,角度能差0.8度。
厂家说这是正常的,因为国产密封件的耐温比进口的低5度,要解决也简单,给油箱装个恒温冷却系统,又是几万块的成本。
你看,哪有什么天上掉下来的性价比,所有的便宜,背后都是藏着的妥协。
我常跟车间的小伙子说,别天天抱着参数表算来算去。
老班长传下来的土话,到现在都管用:“折弯机的魂,不在快下有多猛,在最后10毫米的工进稳不稳。”
参数再好看,保压的时候掉压,工进的时候抖,折出来的板就是废的。
不知道各位同行夏天遇到伺服系统内泄掉压的时候,都是怎么处理的?
