7月16号那天,太阳毒得能把车间的铁皮屋顶烤化。
我正靠在休息区的风扇边啃绿豆冰棒,听见小周扯着嗓子喊:”张工!又断丝了!下午要发的三吨漆包线卡在上头了!”
冰棒化了半根,糖水顺着指缝往手腕上流,我都顾不上擦,麻溜往机台那边跑。工装裤膝盖上还沾着上周拉荒蹭的黑油污,跑的时候带起来的风里,全是乳化液混着铜屑的味道。
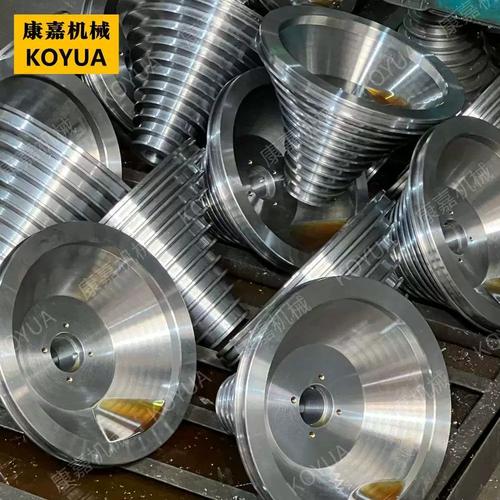
蹲在机台边摸了摸塔轮的沟槽,指腹蹭下来的铜屑里混着细碎的铁渣,我心里就有数了——三个月前换的那套塔轮,根本没达到之前跟厂家约定的淬火硬度。拉荒的时候要是塔轮硬度不够,根本扛不住大的吃刀量,正经淬硬的塔轮,拉三吨铜丝都磨不出能蹭下铁渣的沟痕,这才拉了两吨不到,沟槽里的印子都能卡住指甲盖。
小周在旁边急得额头冒汗,说之前那家小拉丝机厂家的销售拍着胸脯保证,塔轮用的是进口淬火工艺,能用两年,这才仨月就掉链子。
别光听销售吹,塔轮上的数字才是硬通货
在车间蹲了22年,啥拉丝机厂家的套路我没见过。很多人买拉丝机,上来就问多少钱一天能拉多少公斤线,根本不关心塔轮的参数,最后吃了大亏才反应过来。
正经拉丝机厂家的塔轮淬火层厚度,必须≥8mm,这样哪怕沟槽磨出印子,车一刀还能接着用,整体使用寿命能到5年以上。很多小厂为了压成本,淬火层只做3mm不到,表面看着亮堂堂的,用半年就磨出深沟,车一次就磨穿了硬层,只能直接报废。
还有两个数字是销售绝对不会主动提的。塔轮的圆跳动公差,正经厂家能做到≤0.02mm,小厂做出来的能飘到0.08mm,拉出来的铜丝直径公差能差出0.005mm,下游客户测出来直接退货。收线盘的动平衡等级,正经配置是G2.5,小厂为了省成本,直接用G6.3的,高速转起来的时候机台晃得跟筛糠似的,别说拉细铜丝,就是拉粗铁丝都容易断。
现在市面上主流的拉丝机就两条技术路线,各有各的毛病。滑动式的拉丝机,拉细铜丝的时候速度能冲到1800米/分钟,效率是真高,但是塔轮和铜丝之间是硬摩擦,磨损快,对淬火层的要求特别高。活套式的拉丝机,最高速度也就800米/分钟,效率低一半,但是因为有活套缓冲,断线率能比滑动式低70%,适合拉硬度高的合金丝。
行业里有个不说破的妥协——很多厂家给你现场演示的时候,用的是达到标准的厚淬火层塔轮,拉个几百公斤铜丝给你看,顺得不行。等你签了合同付了定金,批量发货的时候,给你配的塔轮就是薄淬火层的,你根本看不出来。毕竟厚淬火层的热处理成本,比薄的高60%,换一套塔轮就能多赚小两千,谁不心动?
不同行业的要求,真不是通用机器能凑的
说实话,很多人觉得拉丝机就是个把粗线拉成细线的机子,买回去啥材料都能拉,根本不是那么回事。不同行业对拉丝机的要求,差得能有十万八千里。
就说新能源行业吧。现在给新能源电机配的漆包线,要求铜丝的抗拉强度波动不能超过5MPa,直径公差控制在±0.001mm以内,之前我们用普通拉丝机拉出来的线,抗拉强度波动能到15MPa,下游客户绕线的时候一拉就断,去年因为这个退了两吨货,损失快十万。后来找了专门做新能源配套的拉丝机厂家,人家给配的带在线激光测径的装置,每0.1秒测一次线径,超差了自动调整模座的压力,换完机子三个月,没出过一次批量质量问题。
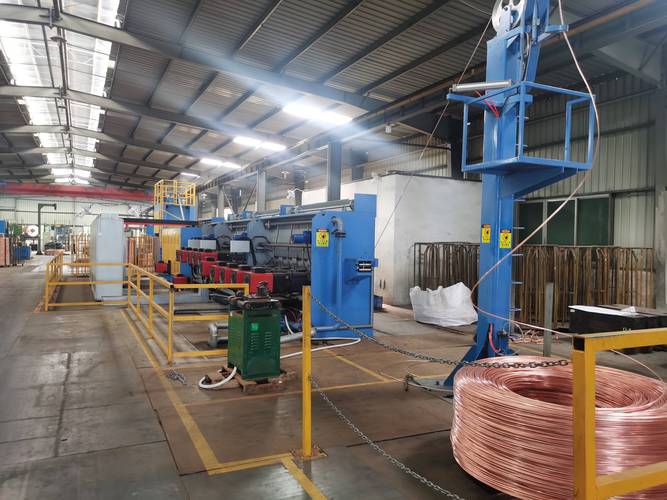
再说说五金行业的场景。就像楼下那个做绑钢筋用的镀锌铁丝的老王,人家客户要的就是结实、便宜,线径公差宽到±0.02mm都能接受,根本不需要啥高精度的测径装置。老王之前脑子热,跟风买了台做漆包线的高端拉丝机,结果一天光电费就多花两百多,算下来每公斤铁丝的成本比隔壁用普通机子的高30%,卖出去的线根本没有价格优势。后来他转手把高端机子卖了,换了个做民用设备的拉丝机厂家的活套式机子,塔轮用铸铁的就行,现在天天拉着货往工地送,数钱数得乐呵。
不过话说回来,找拉丝机厂家最忌讳的就是”高射炮打蚊子”,明明拉的是粗铁丝,非要买拉0.01mm细金丝的高端机子,钱花了一堆,最后根本用不上那些功能,纯纯浪费。
吹得凶的智能制造底下,藏着不少没人说的坑
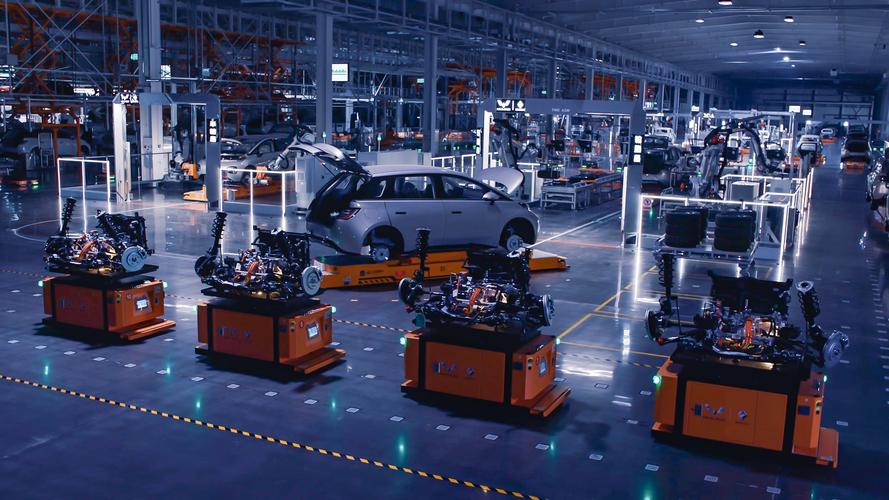
这两年跑展会,好多拉丝机厂家的展台都吹自己是智能产线,能连MES系统,能远程故障诊断,能预测性维护,说得天花乱坠。我凑过去看了好几次,很多就是在机子上装个触摸屏,连个wifi,就算智能了,连个断线自动停机的装置都没有,还得靠操作工盯着看。
更有意思的是绿色制造的宣传,好多厂家说自己的机子能耗比老款低30%,我拆开看过几台,原来的铜芯电机换成了铝线电机,空载的时候电流看着是低了,带负载跑半小时,电机温升能到80度,一年下来的电费反而比老机子还高。
行业里现在有个没人愿意公开的难题:现行的拉丝机通用技术条件还是1998年制定的,那时候大家拉的都是普通铁丝、普通铜丝,现在都开始拉高熵合金、镁合金丝了,拉拔力的要求比原来高3倍,标准里根本没有对应的机型参数要求。很多厂家为了抢单,直接把原来拉铁丝的机子换个功率大点的电机,就敢说能拉高强合金,客户买回去开半小时就抱轴,找厂家售后,人家说你拉的材料超出设计范围,当初卖的时候咋不说?
还有进口替代的宣传,很多厂家说自己的机子能完全替代进口,价格只要进口的三分之一。实际呢?机身的钢板厚度比进口的薄一半,核心的张力传感器、拉丝模座全是买的二手拆机件,装上去看着外观一模一样,精度差了老远。
昨天我又去机台边转,小周已经把新换的塔轮装上去了,开机跑合了半小时,铜丝顺顺当当地绕在收线盘上,塔轮的温度摸着温温的,不烫手。老班长之前跟我说过,买拉丝机别听那些花里胡哨的宣传,你就盯着三个地方看:塔轮硬不硬,电机耐不耐用,售后能不能24小时上门。
啥高大上的功能都不如把丝拉得稳当。毕竟机子是用来干活的,不是摆着看的。
你们跟拉丝机厂家打交道的时候,碰到过最闹心的事儿是啥?是偷换配件,还是售后找不到人?
