去年深秋的一个周三,我刚端起饭盒准备吃午饭,车间的电话就打过来了——三号线的喷塑机突然掉粉,整批刚喷完的电动三轮车车架,表面全是疙瘩,连客户的质检都当场炸了。
我套上工作服往车间跑的时候,鞋上沾的油污蹭了裤腿一大块。蹲在喷房旁边摸了半小时枪头,汗顺着安全帽的带子流到下巴,滴在冰冷的工件上。
最后查出来的原因说出来都丢人:上个月贪便宜找的那家喷涂设备厂家,给配的文丘里泵内孔磨损量超了0.2毫米,同样的进气压力下,出粉量忽高忽低,根本稳不住。车间主任在旁边跳脚,说这耽误的工期,够买三台正经设备了。
那时候我才反应过来,很多人觉得喷涂设备厂家就是卖铁疙瘩的,付完钱拉走设备就两清了。哪知道这些厂家藏在你每一次开机、每一次调参数、每一次因为涂层不合格赔客户钱的细节里,甩都甩不开。
那些参数表上不会写的选型门道
我在车间摸设备摸了20年,见过太多厂家把参数表印得花里胡哨,真到了现场用的时候,全是窟窿。
大家选设备的时候,总盯着喷幅宽度、出粉量这些明面上的数,没人跟你提,静电喷枪的接地电阻必须卡在1兆欧到10兆欧之间。低于1兆欧,静电直接导走,喷上去的粉层薄得像纸;高于10兆欧,静电泄不出去,工件表面积累的电荷会把刚喷上去的粉弹回来,表面全是麻点。
现在市面上两条主流的技术路线,说穿了各有各的毛病。
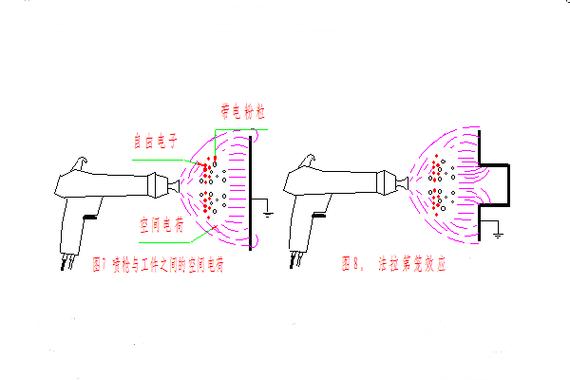
空气喷涂的漆雾飘得到处都是,回收率撑死30%,但是对那些形状奇奇怪怪的曲面,涂层附着力够,不容易掉漆。静电粉末喷涂的回收率能到95%,省粉又干净,但是遇到凹槽很深的工件,天生就有法拉第笼效应,电都跑到工件边上了,凹槽里面根本喷不上粉。
行业里没人明说的妥协是什么?
不管厂家吹得自己的枪头有多先进,只要凹槽深度超过宽度的3倍,最后都是偷偷把静电电压从80kV降到40kV,靠牺牲静电吸附力来减少笼效应。根本没有什么黑科技能完全解决这个问题,那些拍着胸脯说能100%解决笼效应的厂家,自己做样件的时候,都是对着参数表把电压拧下来的。
我之前遇过一个小厂的销售,跟客户吹自己的设备喷深槽根本不用降电压,最后客户装完设备,喷出来的电机端盖凹槽里全是漏底的,找回去的时候,销售早就换电话了。
不同行业找喷涂设备厂家,根本不是一套标准
很多人觉得,喷涂设备都是通用的,买一台回家啥工件都能喷。真不是。
之前有个做户外配电柜的老客户,最早找的是给板式家具做喷涂线的厂家,设备装上去之后,喷出来的塑层厚度老是卡在60微米,根本达不到80微米的耐候标准,放外面晒半年就开始掉皮。
为啥?家具厂的喷涂设备本来就是对着密度板喷的,出粉量的上限本来就低,要的就是均匀薄喷,哪能扛得住电力设备需要的厚涂层要求?后来换了专门做电力设备喷涂的厂家,人家给配了大口径的文丘里泵,还加了恒温供粉桶,连续跑了三个月,塑层厚度稳定在85微米,过盐雾测试的时候,480小时都没出现锈点。
还有个做食品级不锈钢烤盘的客户,之前用的是普通工业喷涂设备,喷出来的特氟龙涂层老是有细小的针孔,送到食药监检测,重金属析出量超标,差点丢了连锁餐饮的大订单。
后来找的专门做食品级喷涂的厂家,人家给的设备带了两级精密空气过滤,喷房还做了全封闭正压系统,把车间里的浮尘全挡在喷房外面,喷出来的涂层连肉眼都看不到杂质。现在人家给全国20多家连锁餐饮供烤盘,从来没出过检测问题。
你看,同样是喷涂设备厂家,给家具厂做的、给电力设备做的、给食品行业做的,从泵的口径到喷房的密封性,差得十万八千里。找不对对口的厂家,花再多钱都是浪费。
现在行业里吹得凶的那些新动向,藏着多少看不见的坑
这两年跑展会,听厂家讲的最多的就是智能制造、绿色制造、进口替代。
听着都好听。
说智能制造,很多厂家的设备连个稳定的传感器都没装全,就敢吹自己是工业4.0标配,能自动连MES系统采集参数。真到了车间里,因为车间的金属粉尘太大,传感器隔三差五就失灵,所谓的自动调参数,最后还是得师傅蹲在旁边拧旋钮。
说绿色制造,大家都吹自己的废粉回收率能到98%,符合环保要求。但是行业里没人愿意公开说的难题是,废粉和新粉的混合比例绝对不能超过30%。超过这个数,喷出来的工件光泽度能掉20%,颜色也会发乌。很多厂家为了凑回收率的好看数据,根本不提醒客户这个阈值,甚至偷偷把回收的旧粉直接混进新粉桶里,最后客户的工件喷出来颜色不对,还以为是涂料出了问题。
还有进口替代,这两年很多原来卖进口喷枪的经销商,转头就开始卖国产的替代配件,说自己的配件和进口的通用,价格只要1/3。实际上呢?配件的精度差了0.05毫米,装上去之后枪头的摆动角度偏差2度,喷出来的涂层厚薄差能到15微米,根本达不到出口的精度要求。但是架不住便宜,很多小厂都在批量买,等到出口的货物因为涂层厚薄不均被退回来,才想起当初贪的那点便宜。
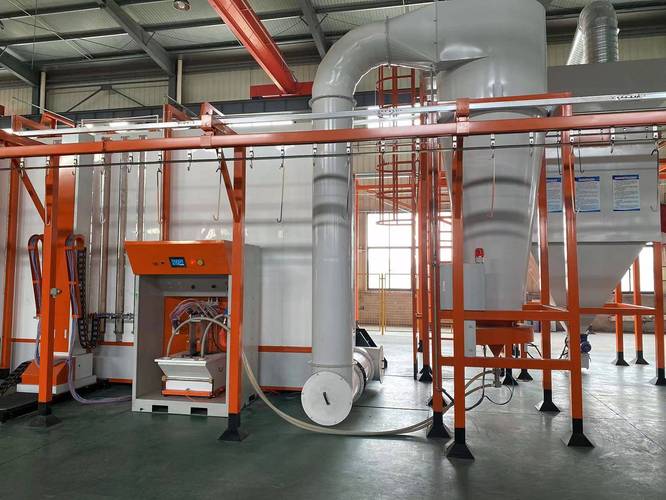
我去年在展会上遇过一个厂家,把回收系统的管道做的特别粗,说这样回收率能到99%,我蹲下来看了一眼,管道根本没有分级过滤,回收的粉里面全是飘进来的浮尘,这样的粉混回去,喷出来的工件能好才怪。
昨天我在车间调试新换的喷涂设备,刚毕业的小徒弟拿着厂家给的参数表问我,为什么不按表上的最优参数把设备拧到位。
我指着喷房墙上挂的那个旧压力表,跟他说,厂家的参数是在恒温恒湿的实验室里打出来的,咱们车间夏天空气湿度能到80%,冬天干燥的时候能到30%,枪头离工件的距离差个5厘米,出粉的效果都不一样。
干了20年喷涂,我就信一句车间里传了几十年的土话——“喷涂没有黄金参数,只有摸着枪头试出来的手感”。
不管厂家把自己的设备吹得有多神,最后能稳稳定住出粉量、能让涂层厚度达标、能不耽误生产的,才是真的好设备。
对了,你们厂里找喷涂设备厂家的时候,遇到过最离谱的坑是什么?
