2026-10-20 20:19:47 分类:商机
去年深秋的一个下午,我刚端起保温杯准备泡点枸杞,山东的客户张总电话直接打过来,嗓子哑得像砂纸磨过。
他说刚拉走的三车6063铝板,压完光伏边框,弯得像拉满的弓。退回来的货堆在车间门口,卸车的时候哐当一声,把库管的小姑娘都吓哭了。
真的急坏了。
我带着数显测平仪赶过去,一测,板料的平面度差了0.3mm/米。要知道光伏边框的公差要求是0.05mm/米以内,差了整整6倍。
顺着查了三天的生产记录,最后发现是张总之前贪便宜找的小厂买的校平机,辊子的同轴度差了0.2mm,校完的料看着平展展的一点问题没有,内应力全锁在板料的晶格缝隙里,一进挤压机480度的高温模腔,应力顺着温度梯度一释放,直接弯成拉满的弓。
这事到现在我都记得清楚。好多人觉得校平机就是个把板料压平的笨设备,没什么技术含量,可真出了质量事故,才知道这玩意儿的存在感,全是靠一次次的返工、赔钱堆出来的。
别听销售吹,校平机的核心全藏在辊子的细节里
现在跑遍国内的校平机厂家,销售的话术翻来覆去就那几套,什么“进口轴承”“伺服系统”“一键操作”,真把机器拆开看,核心的门道全在没人愿意提的细节里。
目前主流的校平机,工作辊直径从φ50到φ220不等。校1mm以下的薄板,得用φ50的密排辊,辊间距不能超过70mm,才能把薄铝板、不锈钢板的内应力揉透;要是校10mm以上的中厚板,就得换φ200以上的粗辊,辊间距拉到200mm才扛得住上百吨的压下力。
行业里现在有两条主流的技术路线,一条是用焊接机架拼出来的经济型设备,一条是用整体铸钢机架做的重型设备。焊接机架的优势是便宜,生产周期短,三个月就能出一台货;缺点是刚性差,用个两三年,焊接位置的应力释放完,机架就会轻微变形,校出来的料一致性一年比一年差。铸钢机架的优势是刚性稳,浇铸的时候就做了时效处理,用个二三十年机架都不会晃,缺点是贵,光机架的成本就比焊接的贵出一倍。
说个行业内通常不说、实际天天在做的妥协。
好多厂家为了压成本,机架壁厚从设计要求的40mm偷偷降到25mm,外观做的一模一样,开机上压30吨的力,机架晃得跟筛糠似的,校出来的料根本没有长期稳定性。还有辊子的材质,宣传册上全印着“优质合金锻钢”,实际不少小厂用的是普通45号钢调质,表面淬火层厚度只有1.5mm,连续跑半年,辊面磨出一道道浅沟,校出来的料全是顺着辊子走的暗印子。正经能长期用的好辊子,淬火层得有5mm以上,辊面的圆跳动控制在0.02mm以内,才算达到合格标准。
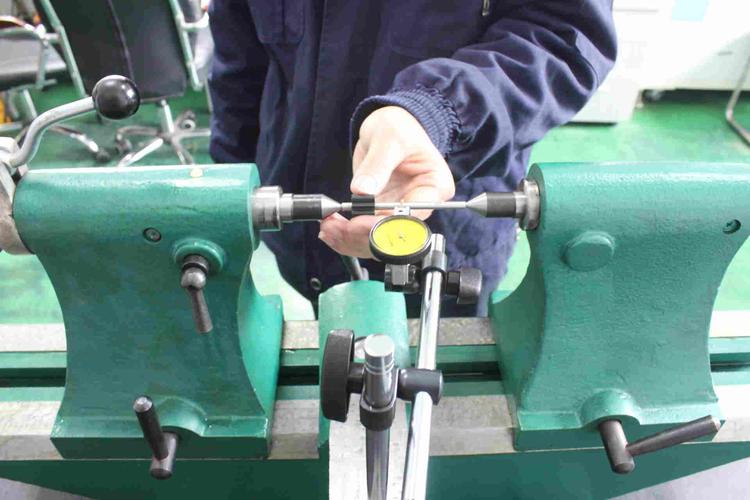 校平机工作辊同轴度检测现场
我见过最离谱的厂家,给客户发的校平机,辊子的轴承座连定位销都没打,安装的时候师傅拿水平仪一放,整个辊组差了快1度,调了整整两天才勉强能开机。这要是赶生产进度,谁耗得起啊。
不同行业要的校平机,根本不是同一个东西
好多人觉得校平机都是通用的,买回去什么料都能校,真入行才知道,不同行业对设备的要求,差得能有十万八千里。
无锡有个做304不锈钢装饰板的老陈,前几年贪便宜买了台通用型校平机,校0.5mm的不锈钢板,压出来全是硬辊子压的印子,板材的光亮度直接掉了两个等级,根本达不到高端电梯装饰板的要求。后来找我们合作的厂家改,把原来的光面钢辊换成了镜面抛光的聚氨酯包覆辊,吃刀量从原来的0.3mm降到0.1mm,校出来的板用手摸上去连个划痕都没有,镜面反射率能到92%,现在人家接的全是高端写字楼的电梯订单,利润比之前做普通装饰板翻了三倍。
还有个场景是现在做新能源车的主机厂供应链。1500MPa的热成型钢,硬得跟淬火过的钢板似的,普通校平机的辊子一压就崩,得配全伺服压下系统,每根辊子的压力能单独调整。校这种高强钢不能一上来就压到底,得分12个变形梯度,慢慢把板料里的内应力揉开。之前有个做汽车底板的供应商,图省事用普通校平机校这种钢,冲出来的底板尺寸偏差超了2mm,整批件都被主机厂退了,光返工费就花了40多万,算下来够买两台新的校平机了。
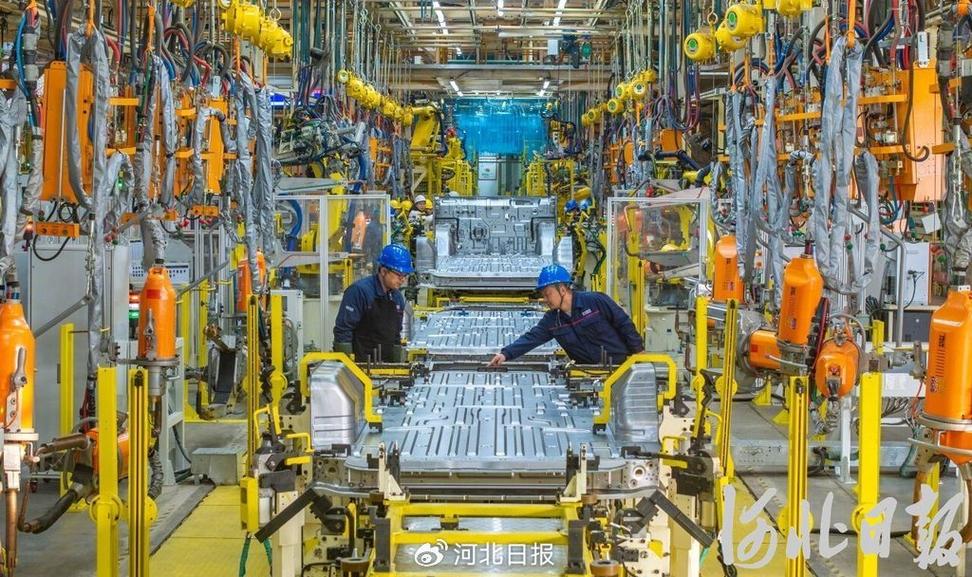 新能源汽车高强钢校平生产线调试现场
说实话,真不是校平机厂家故意把设备做的那么贵,是不同行业的工艺要求,真的差太多。做普通钢结构的客户,要的是便宜、皮实,能把10mm的厚板校平就行;做高端电子铜箔的客户,要的是辊子没有一丝划痕,校完的料平面度能到0.02mm/米,这两种设备的成本,能差出10倍都不止。
追风口的路上,好多校平机厂家都踩偏了
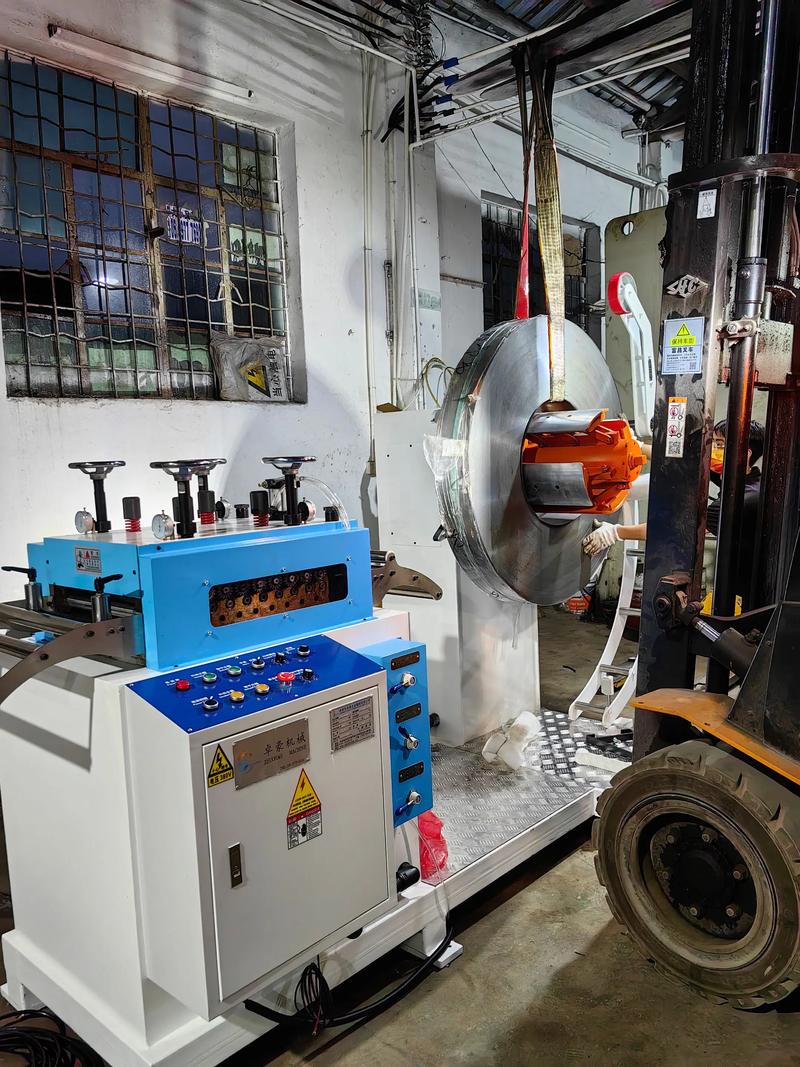 追风口的路上,好多校平机厂家都踩偏了
这两年智能制造、进口替代的风刮得大,好多校平机厂家都跟着凑热闹。
宣传册上全是“智能无人生产线”“进口替代标杆”,说设备能自动测板厚、自动调辊缝,连个在线测厚仪都舍不得装,所谓的“自动调整”,就是提前在系统里存了几个固定参数,换个不同厚度的料,还是得人工爬上去一点点调,跟十年前的老机器没本质区别。
说个行业内不愿公开的难题。
校平机的国家标准还是2008年出台的版本,里面关于平面度的检测,还是要求把校完的料放在检测平台上,隔24小时再测数值。可现在好多客户的生产线是全连动的,校完的料直接进冲床、进成型机,根本等不了24小时,板料里的内应力根本没释放完,按老标准测着是合格的,到了客户的工序里就出问题。这个锅,到底是校平机厂家的,还是客户的?没人愿意说破。
还有进口替代这事,之前德国进口的同规格校平机,光一台校2mm不锈钢的设备就卖300多万,现在国产的同配置设备,卖60万都不到。可好多厂家为了抢订单,把价格压到30万,连核心的伺服电机都换成杂牌,开机跑半年,辊缝的定位偏差就飘了,最后砸的是整个国产设备的牌子。
我带的徒弟去年刚独立管设备,上次换校平机的辊子,我跟他说,别光看辊子的直径够不够,装上去之后得空机跑合两个小时,拿塞尺挨个测辊子之间的间隙,差0.01mm都不行。
干车间这么多年,老师傅常念叨一句土话:“校平机不是买回来就一劳永逸的,你对它上多少心,它给你出多少合格的料。”
真的是这样。
你们车间用的校平机,有没有碰到过看着平、一加工就弯的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干车间20年,我眼里的靠谱校平机厂家根本不看广告
文章链接:https://yxqcspc.com/18306/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
