去年深秋我在办公室撞见做液压件的老陈,他把一捆刚拆封的油缸筒往我办公桌上一砸,外面包着的气泡纸都蹭上了车间地上的珩磨油,说这批货是之前找的小厂做的,内孔圆度超了0.03毫米,装到主机上跑3天就开始往外漏液压油,客户那边已经发了索赔函,要扣20万的货款。
他当时把烟盒里最后一根烟捏得稀碎。
就为了省那3块钱一件的加工费,找了个报价比市场价低20%的小厂,结果栽了个大跟头。这种事我见得太多了。

别信样件,要盯着实时加工的数据
很多人找珩磨厂的流程,就是对方发几张样件照片,报个价,就直接打定金了。太天真了。
样件谁不会做啊?专门拿个精度最好的工件给你看,表面亮得能照见人,网纹均匀得像印刷上去的,等你真下了批量单,他给你安排个刚出师的学徒上机,砂条粒度换便宜两档,走刀次数少一遍,做出来的东西看着和样件没差,实际尺寸飘得能吓死人。
真要判断一个厂的加工能力,别坐在会客室跟销售扯闲篇,直接去车间。
蹲在机床旁站15分钟看实时加工的圆度数据。就让他随便拿一根待加工的毛坯,上机走完整流程,用车间里带数显的圆度仪当场测,要是连续3个工件的圆度波动超过0.005毫米,直接扭头走。别听他解释什么”今天机床还没暖机””这个毛坯本身余量不均”,做加工的连这点波动都控制不住,后续给你做的批量件根本没法保证一致性。
问他能不能给你看同材质工件的3个月以上批次追溯记录。珩磨这东西,参数不对直接影响工件的使用寿命,比如做45号钢的液压件,网纹角度要控制在45度左右才能存住润滑油,要是他之前给别人做的是铝合金的工件,换了钢件还不调整砂条粒度和网纹角度,做出来的内孔看着粗糙度够,实际存不住油,装上去跑不了多久就磨出沟。连批次记录都没有的厂,根本没把加工精度当回事,今天做的和下个月做的参数能差出十万八千里。
看他的珩磨前序工序是不是自己做。那种自己只摆几台珩磨机,前序的钻孔、镗孔全靠外发的厂,根本控制不了预加工的余量。余量留多了,珩磨的时候吃刀量太大,工件一发热就变形;余量留少了,之前镗孔留下的刀痕根本磨不掉,钱花了,东西还是废的。
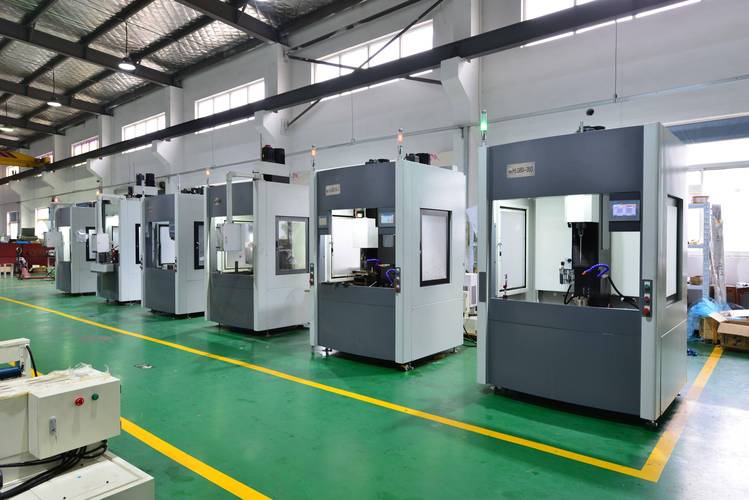
靠谱的珩磨厂,从来不会把”服务大客户”挂在嘴上
说实话,我前前后后接触过不下40家做珩磨加工的厂,真能长期合作的,根本不是那种租了几千平豪华厂房,销售穿得笔挺,一见面就跟你吹”我们是行业标杆,服务过多少世界500强”的。
反而是那种老板自己就是技术出身的厂,靠谱。
比如无锡那个老周,之前在珩磨机厂做了18年的调试师傅,后来自己开了个小加工厂,总共也就12台珩磨机,车间连个专门的前台都没有。你去找他的时候,他手上还沾着珩磨油,直接拉你去机床边上看正在加工的阀块,不会跟你扯什么行业未来的趋势,就给你翻他记了快10年的工作笔记,上面歪歪扭扭写着不同材质对应的砂条型号、走刀速度、网纹角度,哪个客户要什么精度,记的明明白白。
这种厂有个共同的特点:报价从来不会比市场均价低15%以上。
珩磨的成本本来就透明,好的金刚石砂条一根就要两百多,检测用的圆度仪每年校准费就要好几万,人工更是成本大头。他报的价要是比正常水平低一大截,肯定是在看不见的地方偷工——要么用便宜的树脂砂条磨两个工件就换,要么检测的时候只抽1%的工件,剩下的全靠师傅手感摸。
之前我图便宜找过浙江一个小厂,报价比老周的厂低22%,当时还觉得捡了便宜,结果做了200个活塞杆的内孔,拆检的时候发现30个的圆度超差。找对方沟通的时候,之前对接的销售都离职了,新的负责人说”你当时也没说要这么高的精度啊”,气得我当场把电话摔了。

不同单量,选厂的策略根本不一样
别觉得找珩磨厂就一定要找规模最大的,单量不同,选的路子完全不一样。
要是你一次就做个几十件的小批量,真没必要去挤那种大产能的厂。大厂家的开机费都快赶上你整个订单的总金额了,人家根本不会把你的小单当回事,给你安排个学徒上机做,出了问题你找都找不到人。就找刚才说的那种老板自己懂技术的中型厂,单量小他也愿意接,而且因为老板自己盯着质量,反而不会随便给你偷工。
要是你一次要做几万件的大批量,那签约的时候必须把几个坑提前堵死,别光靠微信上的口头约定。
合同里必须明确每批次的抽检比例和精度公差,还有超差的赔付比例。我之前有个朋友就是吃了没写合同的亏,当时跟销售口头说好了圆度要控制在0.005以内,结果做出来的批次超了差,销售离职了,厂方说合同里没写这个要求,最后只能自认倒霉。
另外,要求厂家给你留3件首件的存档,放在恒温的检测室里。很多厂做着做着就会偷偷降参数,比如本来用的是200目的砂条,为了省成本换成180目的,你要是没有首件存档,等出了问题根本说不清楚。拿首件和后续批次的工件一对比,参数有没有偷改一眼就能看出来。
哦对,别迷信距离近。之前有个客户找了离自己工厂开车20分钟的小厂,结果那个厂的核心师傅上个月辞职了,新师傅调不好参数,耽误了他10天的交货期。反而找了几百公里外的老周的厂,人家把加工参数提前存在机床的系统里,就算换了师傅也能调出一模一样的加工效果,物流2天就到了,根本没耽误事。
真的别为了几毛钱的差价,找那种连基本检测设备都没有的小作坊。珩磨加工赚的就是精度的钱,你在加工费上省的那点钱,最后全得赔在售后和索赔上。
